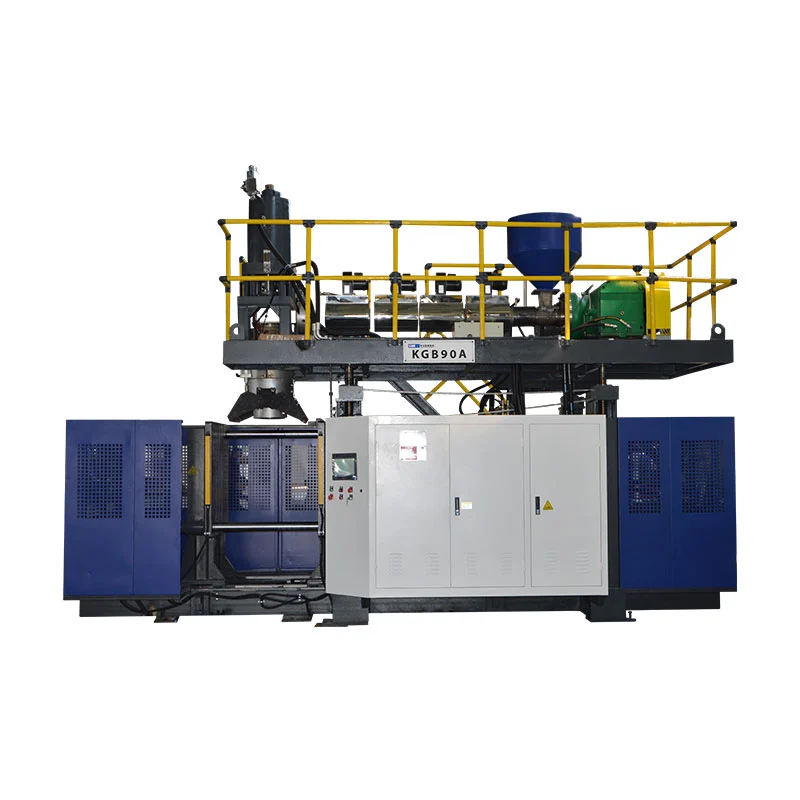
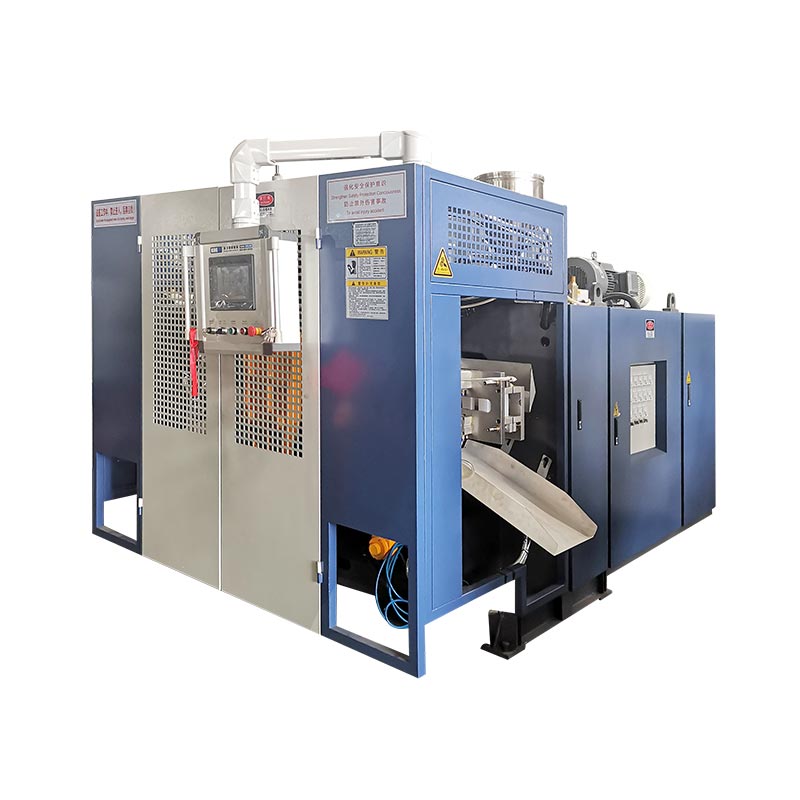
ორი თავი, ორი პარიზონი და ორი ღრუ ხშირად მიეკუთვნება ერთსა და იმავე წარმოების კონცეფციას - მაგრამ ისინი არ არის ურთიერთშემცვლელი ტერმინები. სწორი განლაგება იწყება ბოთლიდან, გასასვლელის მოედანზე, ყალიბის სივრცით და დნობის მთლიანი მოთხოვნილებით და არა სამიზნე თავების დათვლით.

მყიდველმა, რომელიც ითხოვს „ოთხი ღრუს ბოთლის საფეთქელ მანქანას“ შეიძლება მიიღოს ოთხი გასასვლელი საფენის თავი, ოთხი ღრუს ჩამოსხმა და ერთი ან ორი ჩამოსხმის სადგური. კიდევ ერთი მყიდველი, რომელიც ითხოვს „ორმაგი თავის დარტყმის ჩამოსხმის მანქანას“ შეიძლება გულისხმობდეს მხოლოდ ორ პარიზონს. თუ ციტატაში არ არის ჩამოთვლილი თითოეული ელემენტი, ორ მხარეს შეუძლია განიხილოს ერთი და იგივე რაოდენობა სხვადასხვა აღჭურვილობის წარმოდგენისას.
ეს სახელმძღვანელო გამოყოფს ამ ტერმინებს, იყენებს ამჟამინდელ Kinggle 2L, 5L და 15L სპეციფიკაციებს, რათა აჩვენოს განზომილებიანი ლიმიტები თავის არჩევის მიღმა და უზრუნველყოფს მასის ბალანსის მეთოდს ერთი, ორი, სამი და ოთხი თავიანი კონცეფციების შესადარებლად, წარმოების გამოგონების გარეშე.
პირველ რიგში, დაასახელეთ ოთხი განსხვავებული რაოდენობა
სიტყვათავითავისუფლად გამოიყენება ბაზარზე. ექსტრუზიის დარტყმით ჩამოსხმის მაცივრის თავი ანაწილებს დნობას და ქმნის მილაკოვან პარიზონს. მრავალპარიზონის კვერს აქვს რამდენიმე გასასვლელი. შემდეგ ყალიბი იხურება ამ პარიზონების ირგვლივ და თითოეული ფორმის ღრუ ქმნის ნაწილს. სადგური არის ჩამოსხმის და დამჭერის სრული პოზიცია, რომელიც იღებს მათ. ფენა არის მატერიალური ფენა, რომელიც წარმოიქმნება ექსტრუზიის და საყრდენი სისტემის მიერ.
| დათვალეთ | ფიზიკური მნიშვნელობა | მყიდველის კითხვის მაგალითი | არ ვივარაუდოთ |
|---|---|---|---|
| საყრდენები | ღიობები, საიდანაც პარიზონები ჩნდებიან ერთ ჩამოსხმის ღონისძიებაზე | წინადადება არის ერთჯერადი, ორმაგი, სამმაგი თუ ოთხი თავი? | რომ გასასვლელი რაოდენობა გარანტიას იძლევა მიღებული ბოთლების იგივე რაოდენობის გარანტიას |
| პარიზონები | მილაკოვანი დნობის სიგრძეები დაჭერილი ყალიბის მიერ | როგორ იქნება წონა და დრო დაბალანსებული პარიზონებს შორის? | რომ თანაბრად განლაგებული საშუალებები ყოველთვის აწვდიან თანაბარ პარიზონებს |
| ობის ღრუები | ნაწილის ფორმები ჩამოყალიბდა ერთ ფორმაში დახურვა | ყალიბი ქმნის ერთ, ორ ან ოთხ ნაწილს თითო ღონისძიებაზე? | ეს ღრუს რაოდენობა აღწერს ჩამოსხმის სადგურების რაოდენობას |
| სადგურები | დაასრულეთ ყალიბისა და დამჭერის პოზიციები, რომლებიც გამოიყენება მანქანაში | მანქანა ერთი სადგურია თუ ორადგილიანი? | რომ მეორე სადგური არის მეორე კვერი |
| ფენები | მასალის ფენები კედლის სტრუქტურაზე | ნაწილი ერთფენიანია თუ მრავალშრიანი? | ეს "ორმაგი ფენა" ნიშნავს ორმაგ თავს ან ორმაგ ღრუს |
აღჭურვილობის დამოუკიდებელი ლიტერატურა იგივე განსხვავებას აკეთებს. TheR&B უწყვეტი ექსტრუზიის შატლის მონაცემთა ფურცელიჩამოთვლის ერთ ან ორ სადგურიანი დამჭერის კონფიგურაციებს, ცალ-ცალკე, მრავალჯერადი გასასვლელით. ეს განცალკევება გამოსადეგია ნებისმიერ RFQ-ში: მიუთითეთ სადგურები, ჭურჭლის გასასვლელები, ყალიბის ღრუები და ფენები სხვადასხვა ხაზებზე.
რა იცვლება, როდესაც საყრდენი თავსახური იძენს გასასვლელებს?
მრავალთავიანი, მრავალსაფეხურიანი ან მრავალპარიზული დარტყმის ჩამოსხმის მანქანა პარალელურად რამდენიმე პარიზონს ქმნის. თუ ყალიბი და პროცესი შექმნილია იმისათვის, რომ დაიჭიროს თითოეული პარიზონი და ჩამოაყალიბოს ერთი ბოთლი, თითო ჩამოსხმის მოვლენის ნაწილები შეიძლება გაიზარდოს. მოგება პირობითია. თითოეულ გასასვლელს სჭირდება სივრცე, დნობის ნაკადი, ტემპერატურის კონტროლი და ღრუს შესაბამისი პოზიცია.
ეს დიაგრამა არის კონცეპტუალური და არა კინგლის ხელსაწყოების ნახაზი. რეალური გამოსასვლელი დიამეტრი, მოედანი, დინების არხები და ღრუს განლაგება დამოკიდებულია ბოთლსა და მანქანაზე. „ორი თავი“, „სამი თავი“ და „ოთხი თავი“, შესაბამისად, საწყისი აღწერილობებია და არა სრული სპეციფიკაციები.
მეტი თავი ყოფს ჩამოსხმის ხელმისაწვდომ სიგანეს
ერთ დიდ პარიზონს შეუძლია გამოიყენოს აპარატის ხელმისაწვდომი ფორმის სიგანე. როდესაც რამდენიმე განყოფილება იზიარებს ამ სივრცეს, ბოთლის სიგანე, ღრუს მოედანი, კისრის პოზიცია, ფლეშ ჯიბე და გაგრილების კავშირები უნდა მოთავსდეს გვერდიგვერდ. ყალიბს ასევე სჭირდება საკმარისი ფოლადი ღრუებს შორის და საკმარისი ადგილი მორთვისა და ნაწილების მოსაშორებლად.
მეტი თავები ზრდის მთლიან დნობას საჭირო მოვლენაზე
თუ ერთი მთლიანი პარიზონი იწონის 0,10 კგ-ს, ოთხი ეკვივალენტური პარიზონი მოითხოვს 0,40 კგ-ს თითო ჩამოსხმის მოვლენაზე, სანამ განიხილება რაიმე განსხვავება მათ რეალურ წონაში. მაგალითი ხსნის მხოლოდ არითმეტიკას; ეს არ არის Kingngle ბოთლის სპეციფიკაცია. მოვლენებს შორის ინტერვალის შემცირება კიდევ უფრო ზრდის საათობრივ მოთხოვნას.
მეტი თავები ქმნის მეტ პოზიციას საკონტროლოდ
ფორმის გახსნის შემდეგ ოთხი ხილული ბოთლი არ ადასტურებს ოთხ ეკვივალენტურ პროცესს. ერთი გამოსასვლელი შეიძლება უფრო თბილად იმუშაოს, ერთმა პარიზონმა შეიძლება განსხვავებულად ჩამოიწიოს, ღრუს შეიძლება უფრო ნელა გაცივდეს, ან ერთმა მორთვამ შეიძლება დატოვოს დამატებითი ციმციმი. ამიტომ, მრავალ ღრუს გამომავალი უნდა დაითვალოს და შემოწმდეს პოზიციის მიხედვით - არა მხოლოდ როგორც კომბინირებული ჯამი.
ორიგინალური შედარება: გამოქვეყნებული Kinggle ხელმძღვანელის ლიმიტები მანქანის პლატფორმის მიხედვით
Kinggle-ის ამჟამინდელი უწყვეტი ექსტრუზიის დარტყმით ჩამოსხმის გვერდები აღწერს არასავალდებულო ორი, სამი და ოთხი კეფის კონფიგურაციას რამდენიმე მოდელზე. სპეციფიკაციების ცხრილები აქვეყნებს ზუსტ ზომებს ერთი და ორთავიანი მითითებისთვის. ისინი არ აქვეყნებენ ამ გვერდების სამმაგი ან ოთხთავიანი სიმაღლეს, ამიტომ ეს განლაგება მოითხოვს პროექტის ინჟინერიას და არა ექსტრაპოლაციას.
| კინგლის მოდელი | სადგური | პროდუქტის მაქსიმალური სიმძლავრე | ფორმის მაქსიმალური ზომა (W×H) | HDPE დნობის უნარი | ერთთავიანი მაქს-პინის დიამეტრი | გამოქვეყნებულია ორთავიანი ცენტრის მანძილი | ორთავიანი პინის მაქსიმალური დიამეტრი |
|---|---|---|---|---|---|---|---|
| KGB2L | მარტოხელა | 2 ლ | 360 × 380 მმ | 30 კგ/სთ | 90 მმ | 130 მმ | 60 მმ |
| KGB2D | ორმაგი | 2 ლ | 360 × 380 მმ | 55 კგ/სთ | 90 მმ | 130 მმ | 60 მმ |
| KGB5L | მარტოხელა | 5 ლ | 410 × 450 მმ | 55 კგ/სთ | 150 მმ | 150–180 მმ | 80 მმ |
| KGB5D | ორმაგი | 5 ლ | 410 × 450 მმ | 80 კგ/სთ | 150 მმ | 150–180 მმ | 80 მმ |
| KGB15L | მარტოხელა | 15 ლ | 580 × 500 მმ | 100 კგ/სთ | 220 მმ | 240–280 მმ | 150 მმ |
| KGB15D | ორმაგი | 15 ლ | 580 × 550 მმ | 120 კგ/სთ | 220 მმ | 240–280 მმ | 150 მმ |
Kinggle-ის 2L გვერდებზე ასევე აღწერილია აპლიკაციები 50 მლ-დან 2 ლ-მდე. ეს დიაპაზონი განსაზღვრავს პროდუქტის ოჯახს; ეს არ ნიშნავს, რომ დიაპაზონის ყველა კონტეინერი ერგება ყველა თავის რაოდენობას. ფართო 2 ლიტრიანი ბოთლი შეიძლება მოითხოვოს ერთი გამოსასვლელი, ხოლო რამდენიმე ვიწრო ბოთლი შეიძლება მოერგოს მრავალ ღრუს კონცეფციას. მხოლოდ მაქსიმალურ მოცულობას არ შეუძლია განსაზღვროს განლაგება.


რას გვიჩვენებს Kingle-ის მონაცემები ხელმძღვანელის შერჩევის შესახებ
1. სადგურების რაოდენობა და თავის გეომეტრია დამოუკიდებელი არჩევანია
2 ლიტრიანი წყვილის ფარგლებში, ორივე ერთსა და ორსადგურიან მოდელებს აქვეყნებენ ერთიდაიგივე 90 მმ ცალთავიანი ლიმიტი, 130 მმ ორთავიანი ცენტრის მანძილი და 60 მმ ორთავიანი საყრდენი ლიმიტი. 5L და 15L წყვილი მიჰყვება იმავე ნიმუშს მათ შესაბამის პლატფორმებში. მეორე სადგური ცვლის ფორმების მონაცვლეობას; ის ავტომატურად არ ცვლის გასასვლელების რაოდენობას ან გამოსასვლელის სიმაღლეს.
2. ორთავიან განლაგებას აქვს ნაკლები დიამეტრი ხელმისაწვდომი თითო განყოფილებაში
ყოველი პლატფორმა აქვეყნებს უფრო მცირე მაქსიმალურ დიამეტრს ორთავიანი მითითებისთვის, ვიდრე ერთთავიანი მითითებისთვის: 60 მმ-ის წინააღმდეგ 90 მმ-ზე 2 ლიტრზე, 80-ის წინააღმდეგ 150 მმ-ზე 5 ლ-ზე და 150-ის წინააღმდეგ 220 მმ-ზე 15 ლ-ზე. ეს არ იწინასწარმეტყველებს დასრულებული ბოთლის დიამეტრს, მაგრამ აჩვენებს, თუ რატომ არ არის "სხვა თავის დამატება" მხოლოდ გამომავალი პარამეტრი. კვარცხლბეკი, პარიზონი და ბოთლის გეომეტრია ერთად იცვლება.
3. უფრო დიდი პლატფორმები აქვეყნებენ უფრო ფართო ფორმებს და გასასვლელებს შორის ინტერვალის მითითებებს
ფორმის მაქსიმალური მითითება იზრდება 360 × 380 მმ-დან 2 ლიტრიან წყვილზე 410 × 450 მმ-მდე 5 ლიტრიან წყვილზე და 580 მმ-მდე სიგანე 15 ლიტრიან წყვილზე. გამოქვეყნებული ორთავიანი ცენტრის მანძილი იზრდება 130 მმ-დან 150-180 მმ-მდე და შემდეგ 240-280 მმ-მდე. ეს ფიგურები აკავშირებს პლატფორმის შერჩევას ბოთლების ინტერვალთან და არა მხოლოდ ნომინალურ ლიტრებთან.
4. დაწყვილებული ორსადგურიანი მოდელები აქვეყნებენ დნობის მეტ სიმძლავრეს
ორმაგი სადგურის მაგალითები აქვეყნებს HDPE-ის დნობის უფრო მაღალ სიმძლავრეს, ვიდრე მათი ერთსადგურიანი პარტნიორები: 55 წინააღმდეგ 30 კგ/სთ 2ლ, 80 წინააღმდეგ 55 კგ/სთ 5ლ და 120 წინააღმდეგ 100 კგ/სთ 15ლ. განსხვავებებს არ აქვთ ერთიანი თანაფარდობა და არ ადასტურებენ გამომავალი მულტიპლიკატორს. ისინი აჩვენებენ, თუ რატომ მიეკუთვნება ექსტრუზიის სისტემას იმავე გაანგარიშებაში, როგორც სადგურებსა და თავებს.
5. სამ და ოთხთავიან პრეტენზიებს სჭირდება პროდუქტის სპეციფიკური ნახაზი
პროდუქტის აღწერილობები იძლევა მოქნილი 2/3/4 მრავალსაფეხურიანი თავების კონფიგურაციის საშუალებას, მაგრამ მათ ცხრილებში არ არის მითითებული უნივერსალური სამმაგი ან ოთხი თავიანი ცენტრის მანძილი. ამ განზომილებების გამოგონება ორთავიანი რიგიდან უგულებელყოფს ბოთლის სიგანეს, ჩამოსხმის ფოლადს, მოედანს, კისრის მდებარეობას და სერვისზე წვდომას. სწორი შემდეგი დოკუმენტი არის შემოთავაზებული თავსატეხის განლაგება, რომელიც დაფუძნებულია მყიდველის ნაწილის ნახატზე.
ბოთლიდან აირჩიეთ თავების რაოდენობა - არა სასურველი მულტიპლიკატორიდან
ქარხნული შეთავაზება უფრო საიმედო ხდება, როდესაც მყიდველი მიმწოდებელს აძლევს პროდუქტის სრულ განმარტებას. დაიწყეთ ყველაზე ფართო და მძიმე SKU-ით, რომელიც განკუთვნილია შემოთავაზებული ხელსაწყოების ოჯახისთვის. შემდეგ შეამოწმეთ, შეუძლიათ თუ არა მცირე პროდუქტებს ერთი და იგივე აპარატის გაზიარება არაპრაქტიკული კომპრომისის გარეშე.
ბოთლის სიგანე და ცენტრის მანძილი
ცენტრის მანძილი იზომება მიმდებარე გასასვლელის ცენტრალურ ხაზებს შორის. იგი საკმარისად უნდა ემთხვეოდეს ღრუს განლაგებას, რათა თითოეული პარიზონი შევიდეს ფორმის სწორ მდგომარეობაში. ბოთლის სხეულის სიგანე მოთხოვნის მხოლოდ ერთი ნაწილია. კისრის მოპირკეთება, სახელური, ფლეშ ჯიბე, ჩამკეტი ადგილი და კედელი ღრუებს შორის ასევე მოიხმარს ადგილს.
ნაწილი წონა და მთლიანი პარიზონის მასა
დასრულებული ბოთლის წონა არ არის ის მასა, რომელიც ექსტრუდერმა უნდა მიაწოდოს თითოეული მოვლენისთვის. მთლიანი პარიზონი მოიცავს ბოთლისთვის მიღებულ მასალას, ასევე ზედა და ქვედა ნათურებს და ნებისმიერ სხვა მოჭრილ მასალას. გაამრავლეთ ერთი პოზიციის მთლიანი მასა ყველა აქტიურ პოზიციაზე, შემდეგ შეადარეთ ჯამი ექსტრუზიის სისტემასთან დაგეგმილი მოვლენის სიჩქარით.
გაგრილება და მოცილება
მეტი ღრუს შეუძლია შექმნას მეტი სითბო, რათა ამოიღონ ყველა ფორმიდან. წყლის უთანასწორო ბილიკებს შეუძლიათ ერთი ღრუს ნელი პოზიცია გახადონ. მას შემდეგ, რაც ყალიბი გაიხსნება, უჯრედი უნდა გამოეყოს, მორთავდეს, გამოსცადოს და გადაიტანოს ყველა ნაწილი შეჯახების ან ზედმეტი დაგროვების გარეშე. ჩამოსხმის მანქანას შეუძლია დაასრულოს თავისი მოძრაობა, მაშინ როცა ქვედა დინების აღჭურვილობა უკვე წარმოების ბოსტნეა.
SKU სტრატეგია
მაღალი ღრუს ყალიბი შეიძლება მოერგოს სტაბილურ, ვიწრო ბოთლების ოჯახს. შეიძლება ნაკლებად მიმზიდველი იყოს, როდესაც შეკვეთები ხანმოკლეა, დიზაინები ხშირად იცვლება ან SKU-ების დიდი ნაწილი ვერ იყენებს ერთსა და იმავე სიმაღლეს. შეადარეთ წლიური კარგი ნაწილის მოთხოვნა და ცვლილების დრო SKU-ს მიხედვით. ნუ აზომავთ ყველა ფორმას ერთი სეზონური პიკის გარშემო, თუ დანარჩენ ქარხანას არ შეუძლია გამოიყენოს ეს სიმძლავრე.
გამოთვალეთ რეალისტური გამოსავალი მოვლენებით, ნაწილებით და მასის ბალანსით
კატალოგის მშრალი ციკლი და თავების რაოდენობა საკმარისი არ არის გაყიდვადი ბოთლების პროგნოზირებისთვის. გამოიყენეთ ორი დაკავშირებული გამოთვლა: ერთი მიღებული ნაწილებისთვის და ერთი მთლიანი დნობის მოთხოვნისთვის.
კარგი ნაწილები საათში = სტაბილური ჩამოსხმის მოვლენები საათში × ნაწილები წარმოიქმნება მოვლენაზე × მიღებული ფრაქცია
დნობის მთლიანი მოთხოვნა (კგ/სთ) = სტაბილური ჩამოსხმის მოვლენები საათში × მთლიანი მთლიანი პარიზონის მასა მოვლენაზე (კგ)
მიღებული ფრაქცია უნდა მოდიოდეს მყიდველის ხარისხის განსაზღვრებიდან და შეთანხმებული საცდელი ან პატიოსანი დაგეგმვის დაშვებიდან. მთლიანი მთლიანი პარიზონის მასა არის ყველა პარიზონის ჯამი, რომელიც გამოიყენება ერთ მოვლენაში. თუ ოთხი გამოსასვლელი არ აწვდის იდენტურ მასას, ჩაწერეთ ოთხი პოზიცია ცალ-ცალკე მათ დამატებამდე.
გამჭვირვალე ჰიპოთეტური მაგალითი
დავუშვათ, რომ შემოთავაზებული ოთხი გასასვლელი განლაგება ქმნის ოთხ ბოთლს თითო ღონისძიებაზე. სტაბილური ცდის დროს, და არა მშრალი ციკლის დროს, უჯრედი ასრულებს 300 ჩამოსხმის მოვლენას საათში. თუ შეთანხმებული მიღებული ფრაქცია არის 0,97, გამოთვლილი კარგი გამომავალი არის 300 × 4 × 0,97 = 1,164 ბოთლი საათში. თუ მთლიანი მთლიანი პარიზონის მასა ერთ მოვლენაზე არის 0,44 კგ, დნობის მთლიანი მოთხოვნა არის 300 × 0,44 = 132 კგ/სთ.
ეს რიცხვები მხოლოდ სწავლების მაგალითია და არ არის კინგლის მოდელის შედეგი. ისინი აჩვენებენ, თუ რატომ არ არის ოთხთავიანი მანქანა ავტომატურად შესაფერისი: შემოთავაზებულ ექსტრუდერს დასჭირდება დამოწმებული სიმძლავრე მასალისა და პირობებისთვის, ხოლო გაგრილებას და ყველა ქვედა დინების საფეხურს დასჭირდება მოვლენის სიჩქარისა და ხარისხის შენარჩუნება. შეცვალეთ გაზომილი პროექტის მონაცემები შესყიდვის გადაწყვეტილების მიღებამდე.
კინგლისუწყვეტი დარტყმის ჩამოსხმის მანქანის სახელმძღვანელოგანმარტავს, თუ როგორ არის შერწყმული სადგურის რაოდენობა, საფეთქლის ღრუები და ციკლის დრო. ქარხნის დაგეგმვისთვის ასევე შეამოწმეთ ელექტრო, შეკუმშული ჰაერის და გაგრილების პირობებიდარტყმის ჩამოსხმის მანქანის სასარგებლო სახელმძღვანელო.
ქარხნის ექსპლუატაციაში გაშვება: კვალიფიცირებული ყველა გასასვლელი და ღრუ, როგორც პოზიცია
კომბინირებულ საშუალოს შეუძლია სუსტი პოზიციის დამალვა. თუ სამი ბოთლი გაივლის წონის შემოწმებას და ერთი მსუბუქია, მათი საშუალო მაჩვენებელი შეიძლება მისაღები იყოს, მიუხედავად იმისა, რომ ერთი ღრუ არასტაბილურია. ქარხნული მიღებისა და გაშვების დროს, მონიშნეთ თითოეული საფენის და ღრუს პოზიცია და შეინარჩუნეთ ეს იდენტურობა მორთვისა და შემოწმების გზით.
ჩამოაყალიბეთ პოზიციის მიხედვით საბაზისო ხაზი
- იდენტიფიცირება მანქანა, საძირკვლის თავი, ფორმა, ფისოვანი პარტია, რეცეპტი და სასარგებლო პირობები.
- შეაგროვეთ ნაწილები თანმიმდევრობით ყველა გამოსასვლელი/ღრუბლის პოზიციიდან.
- ჩაწერეთ მთლიანი პარიზონის მასა, სადაც შეთანხმებული უსაფრთხო საცდელი მეთოდი ამის საშუალებას იძლევა.
- გაზომეთ დასრულებული წონა და კედლის იგივე კრიტიკული ადგილები თითოეული პოზიციისთვის.
- შეამოწმეთ დამაგრება, კისრის დასრულება, ფლეშ, ზომები, გარეგნობა და გაჟონვის შესრულება.
- მოვლენის ინტერვალის ჩანაწერი, უარყოფები, სიგნალიზაცია, ხელით ჩარევა და ქვედა დინების გაჩერებები.
- გაიმეორეთ სტაბილური პირობების აღდგენის შემდეგ ნებისმიერი დამტკიცებული კორექტირების შემდეგ.
შეცვალეთ ერთი კონტროლირებადი ფაქტორი ერთდროულად
თუ ერთი პარიზონი განსხვავდება, ჯერ გადაწყვიტეთ, მიჰყვება თუ არა ნიმუში კადრის გამოსასვლელს, ღრუს, გაგრილების წრეს თუ ქვედა დინების პოზიციას. კოორდინირებული ჩანაწერი უფრო სასარგებლოა, ვიდრე რამდენიმე HMI მნიშვნელობის ერთდროულად რეგულირება. კინგლისHMI პარამეტრები და განგაშის სახელმძღვანელორეცეპტის შეცვლამდე გვირჩევს მტკიცებულებების ჩაწერას.
შეამოწმეთ კედლის განაწილება და არა მხოლოდ მთლიანი წონა
ორი ბოთლი შეიძლება იწონის ერთნაირი და მაინც ანაწილებს მასალას განსხვავებულად. შეადარეთ განსაზღვრული მხრები, სხეული, სახელური, ძირი და ამოღების ადგილები, სადაც შეესაბამება ნაწილს. თუ პროექტი იყენებს კედლის პროგრამირებულ კონტროლს,parison პროგრამირების სახელმძღვანელოუზრუნველყოფს სტრუქტურირებულ მეთოდს პროგრამული წერტილების გაზომილ რეგიონებთან დასაკავშირებლად.
გადააქციეთ მიღებული საცდელი შენარჩუნების ცნობად
შეინახეთ დამტკიცებული პოზიციის მონაცემები, ტემპერატურის პირობები, დასუფთავების მდგომარეობა, წყლის პირობები და ხელსაწყოების იდენტურობა. როდესაც ერთი პოზიცია მოგვიანებით გადაინაცვლებს, ტექნიკური მომსახურება შეიძლება შეადაროს მას თავდაპირველ საბაზისო ხაზთან. Theპრევენციული მოვლის საკონტროლო სიაშეუძლია ეს დაკვირვებები რუტინულ შემოწმებებში გადაიტანოს.
საერთო კომბინაციები - და რასაც თითოეული აღწერა ჯერ კიდევ ღიად ტოვებს
| მოკლე აღწერა | რას ნიშნავს ალბათ | რაც RFQ-მ ჯერ კიდევ უნდა დაადასტუროს |
|---|---|---|
| ორთავიანი, ორღრუზიანი მანქანა | ორი პარიზონი კვებავს ორ ობის ღრუს თითო ჩამოსხმის მოვლენაზე | სადგურის რაოდენობა, გამოსასვლელი მოედანი, ფორმის ზომა, ნაწილის წონა, ექსტრუზიის სიმძლავრე და ქვედა დინების მასშტაბი |
| ოთხთავიანი ბოთლის აფეთქების მანქანა | ოთხი ჩიპი პარალელურად ოთხ პარიზონს ქმნის | აქვს თუ არა ფორმას ოთხი შესაბამისი ღრუ, ზუსტი სიმაღლე და შეესაბამება თუ არა ყველა SKU |
| ორსადგურიანი, ორთავიანი მანქანა | ჩამოსხმის ორი სადგური მონაცვლეობით ხდება ორი გამოსასვლელი დისკის სისტემის გარშემო | ჩამოსხმის ნაკრების რაოდენობა, მოვლენების თანმიმდევრობა, დნობის მოთხოვნა, მოხსნის მეთოდი და გარანტირებული საცდელი პირობები |
| ოთხი ღრუს დარტყმით ჩამოსხმის მანქანა | ერთი ფორმის დახურვა შეიძლება ოთხი ნაწილის შექმნას | კვარცხლბეკის გასასვლელის მოწყობა, სადგურის რაოდენობა, ღრუს ბალანსი, გაგრილება და მიღებული გამომავალი |
| ორფენიანი, ორთავიანი მანქანა | მრავალშრიან სისტემას შეუძლია ორი გამოსასვლელი | ექსტრუდერის რაოდენობა, მასალის სტრუქტურა, ფენების თანაფარდობა, ჯართის მარშრუტი, გამოსასვლელები, ღრუები და სადგურები |
„პლასტმასის ბოთლის დასამზადებელი მანქანა“, „HDPE ბოთლის საფეთქლის მანქანა“, „ექსტრუზიის ბოთლის მანქანა“, „მრავალჯერადი თავსაბურავი დარტყმის ჩამოსხმა“ და „მრავალჯერადი ექსტრუზიის დარტყმის ჩამოსხმის მანქანა“ შეიძლება გამოჩნდეს შესაბამისი აღჭურვილობის ძიებაში. ტექნიკურად სრული სპეციფიკაცია გასაგები უნდა დარჩეს მაშინაც კი, როდესაც ეს მარკეტინგული სახელები იცვლება.
RFQ საკონტროლო სია მრავალთავიანი დარტყმის ჩამოსხმის პროექტისთვის
გაუგზავნეთ იგივე პროდუქტი და ქარხნის მონაცემები თითოეულ მომწოდებელს. სთხოვეთ თითოეულ ციტატას უპასუხოს იმავე თანმიმდევრობით, კატალოგის მითითებით გამოყოფილი პროექტის გარანტიებისგან.
| RFQ ჯგუფი | ინფორმაციის მიწოდება | საჭირო მიმწოდებლის პასუხი |
|---|---|---|
| პროდუქტი | 2D/3D ნახაზი ან ნიმუშები, მოცულობა, მაქსიმალური ზომები, კისერი, სახელური, გამყოფი ხაზი და მორთვა გეომეტრია | თავსებადი მანქანის პლატფორმა, ორიენტაცია, ღრუს განლაგება და დიზაინის ნებისმიერი პრობლემა |
| მასალა | რეზინის ზუსტი კლასი, ფერი/დანამატები, რეგრინდი ან PCR გეგმა და მომწოდებლის მონაცემები | შემოთავაზებული ხრახნი/ექსტრუზიის ფარგლები, დამუშავების ვარაუდები და საცდელი მასალის მოთხოვნა |
| მასობრივი და ხარისხიანი | დასრულებული წონა, სავარაუდო მთლიანი პარიზონი/ნათება, კრიტიკული კედლები, ზომები და ფუნქციური ტესტები | საცდელი მეთოდი, ნიმუშის აღება პოზიციისა და მიღების განმარტებით |
| გამომავალი | საჭირო კარგი ნაწილები საათში, ცვლა/წელი მოცულობა, SKU ნაზავი და შეცვლის სიხშირე | მოვლენები საათში, ნაწილები თითო მოვლენაზე, მიღებული წილადის და მთლიანი დნობის გამოთვლა |
| ხელსაწყოები | არსებული ფორმები ან სასურველი ღრუს კონცეფცია | გამოსასვლელების რაოდენობა, ცენტრის მანძილი, ჩიპის დიაპაზონი, ფორმის ზომა, ღრუს სიმაღლე, ყალიბის ნაკრები და გაგრილების დიზაინი |
| მანქანა | სასურველი ავტომატიზაციის დონე და ქარხნული შეზღუდვები | სადგურის რაოდენობა, დამჭერი, ექსტრუდერი, სამართავი, ამოღება და ჩართული ოფციები |
| ქარხანა | სიმძლავრის სტანდარტი, ჰაერი/წყლის პირობები, გარემოს ლიმიტები, იატაკი, სიმაღლე და ამწევის მარშრუტი | პროექტის კომუნალური ფურცელი, ზოგადი მოწყობა, საძირკველი/ჩატვირთვა და მომსახურე-გასუფთავების მოთხოვნები |
| ქვევით | მორთვა, გაჟონვის ტესტირება, ტრანსპორტირება, ეტიკეტირება, შეფუთვა და ჯართის დამუშავების გეგმა | სიმძლავრე და ინტერფეისის ზღვარი თითოეული შეყვანილი და მყიდველის მიერ მიწოდებული ეტაპისთვის |
არ მიიღოთ გამომავალი ხაზი მისი ტესტის პირობების გარეშე
სასარგებლო მიღების დოკუმენტი ასახელებს ბოთლის ნახატს, მასალის ხარისხს, დასრულებულ და მთლიან წონას, აქტიურ გასასვლელებს და ღრუებს, ყალიბის გაგრილების პირობებს, სტაბილურად გაშვების ფანჯარას, ხარისხის ტესტებს, სინჯის აღების გეგმას და ჩართულ აღჭურვილობას. ის იწერს მიღებულ ნაწილებს პოზიციის მიხედვით. ამ პირობების გარეშე, "ცალი/სთ" შეუძლია აღწეროს მანქანის მოძრაობა, შემოწმების წინ ჩამოყალიბებული ნაწილები ან კარგად შეფუთული ბოთლი - სამი განსხვავებული შედეგი.
მოითხოვეთ განლაგება შესყიდვის შეკვეთის გაყინვამდე
საბოლოო ნახატზე უნდა იყოს ნაჩვენები საბურავის ცენტრალური ხაზები ფორმის ღრუების, ყალიბისა და ფირფიტის საზღვრებთან, საფეთქელ ქინძისთავებს, მორთვის ან გამორთვის მეთოდს, ამოღების ბილიკს და მომსახურების ღიობებს. სამმაგი ან ოთხთავიანი Kinggle-ის მოთხოვნისთვის, ეს ნახაზი არის ადგილი, სადაც დადასტურებულია პროექტის სპეციფიკური სიმაღლე; ეს არ უნდა გამოიტანოს გამოქვეყნებული ორთავიანი ცხრილიდან.
ხშირად დასმული კითხვები
რა არის მრავალთავიანი დარტყმის ჩამოსხმის მანქანა?
მრავალსაფეხურიანი დარტყმის ჩამოსხმის მანქანა იყენებს საყრდენს რამდენიმე გასასვლელით, რათა ჩამოყალიბდეს რამდენიმე პარიზონი ერთ ჩამოსხმაზე. გასასვლელის რაოდენობა, ცენტრის მანძილი და საყრდენი ზომა უნდა შეესაბამებოდეს ბოთლისა და ფორმის ღრუს განლაგებას.
ორთავიანი მანქანა იგივეა, რაც ორი ღრუს მანქანა?
არა. ორმაგი თავი აღწერს ორ ჭურჭელს ან პარიზონს; ორი ღრუ აღწერს ორნაწილიან ფორმებს ყალიბში. ისინი, როგორც წესი, შექმნილია, როგორც შესაბამისი ორნაწილიანი განლაგება, მაგრამ ციტატაში ორივე ცალკე უნდა იყოს მითითებული.
ოთხჯერ მეტ ბოთლს აკეთებს ოთხჯერ მეტი ბოთლი?
ავტომატურად არა. მას შეუძლია შექმნას მეტი ნაწილი თითო ჩამოსხმის მოვლენაზე, მაგრამ რეალური კარგი გამომუშავება დამოკიდებულია მოვლენის სტაბილურ სიჩქარეზე, დნობის მთლიან მთლიან მოთხოვნაზე, გამოსასვლელი და ღრუს ბალანსზე, გაგრილებაზე, მორთვაზე, ტესტირებაზე და მიღებულ ხარისხზე.
როგორ შეირჩევა საყრდენი ცენტრის მანძილი?
ცენტრის მანძილი არჩეულია შემოთავაზებული ღრუს მოედანზე და პროდუქტის განლაგებიდან. ბოთლის სიგანე, კისრის პოზიცია, ფლეშ ჯიბეები, ყალიბის ფოლადი, გაგრილება, საფეთქლის ქინძისთავები, მორთვა და ამოღების ადგილი, ეს ყველაფერი გავლენას ახდენს საბოლოო განზომილებაში.
შეუძლია თუ არა ერთ მანქანას გადართვა ერთ და მრავალთავიან წარმოებას შორის?
სხვანაირი საყრდენი ან ხელსაწყოების მოწყობა შეიძლება იყოს შესაფერისად შემუშავებულ პლატფორმაზე, მაგრამ ეს არ უნდა ვივარაუდოთ. მიმწოდებელთან დაადასტურეთ მექანიკური მორგება, ექსტრუზიის ფარგლები, კონტროლის მექანიზმები, გადასვლის სამუშაოები, ყალიბის თავსებადობა და ექსპლუატაციაში გაშვების მოთხოვნები.
რა ზღუდავს ღრუების რაოდენობას ექსტრუზიული დარტყმით ჩამოსხმისას?
ლიმიტები მოიცავს პროდუქტის ზომებს, ყალიბისა და ფირფიტის ხელმისაწვდომ ადგილს, გასასვლელის ველს, ღვეზელისა და პარიზონის გეომეტრიას, დამჭერის მოთხოვნებს, ექსტრუზიის სიმძლავრეს, გაგრილების ბალანსს, ნაწილების მოცილებას და ქვემო დინების სიმძლავრეს.
რა მონაცემები უნდა გავაგზავნო მრავალ ღრუს აპარატის შეთავაზებისთვის?
გაგზავნეთ ნაწილის ნახაზი ან ნიმუშები, მასალის ხარისხი, დასრულებული და მთლიანი პარიზონის წონა, კრიტიკული კედლები და ტესტები, საჭირო კარგი გამომავალი, SKU გეგმა, ქარხნის კომუნალური მომსახურება, განლაგების ლიმიტები და ქვედა დინების მოთხოვნები.