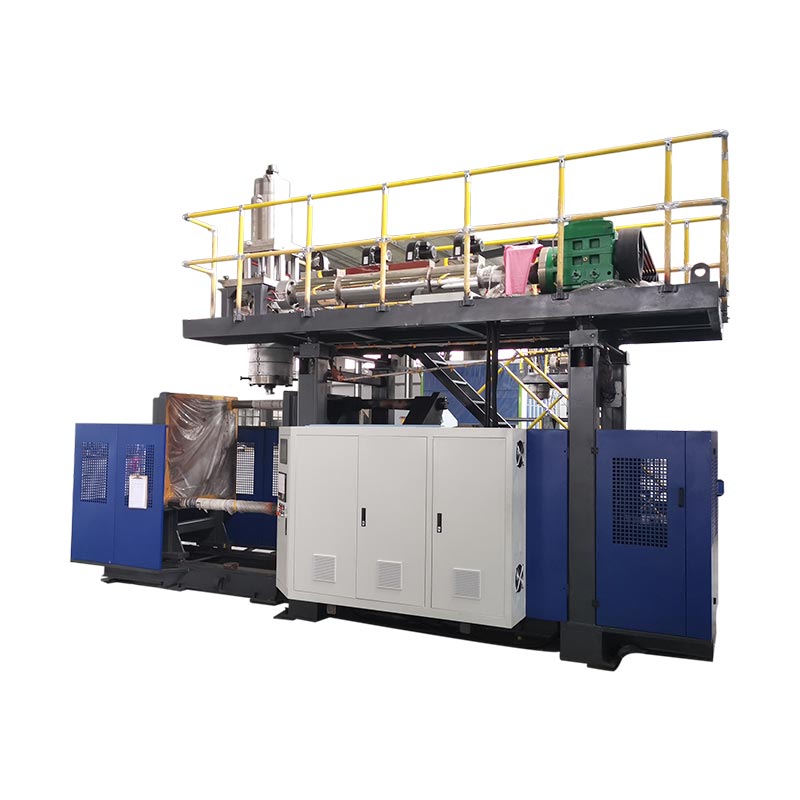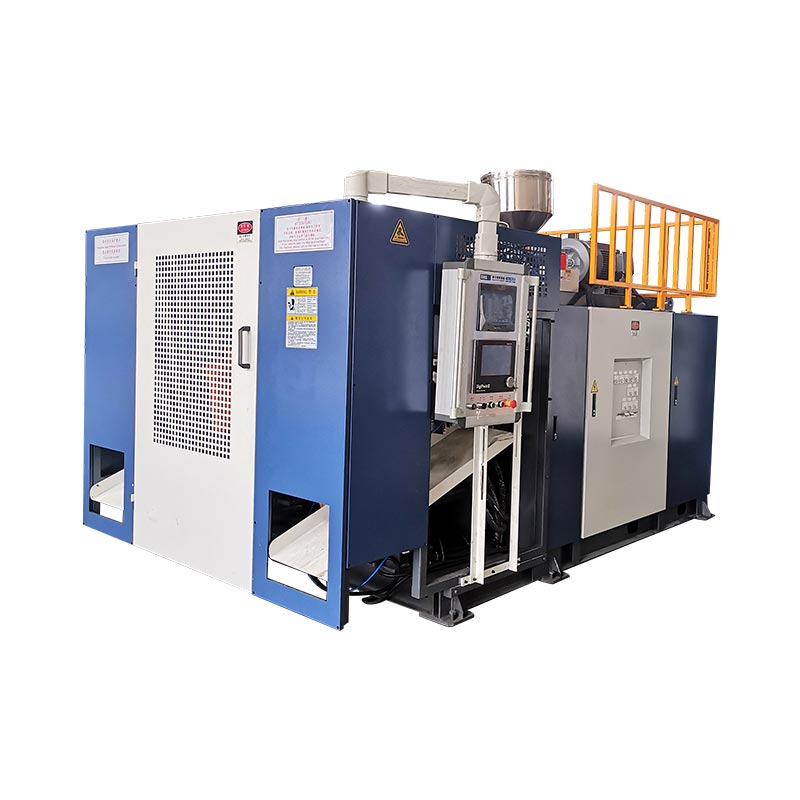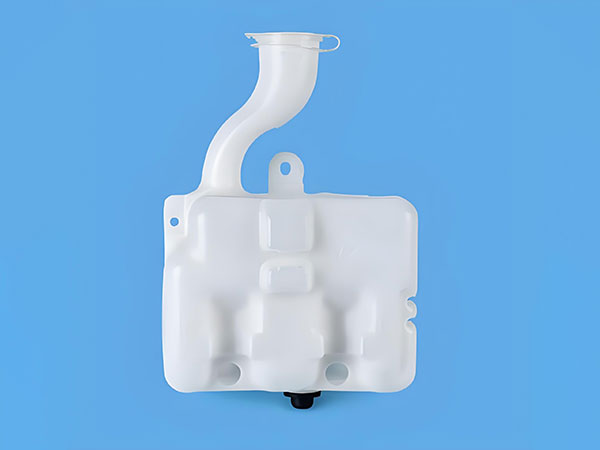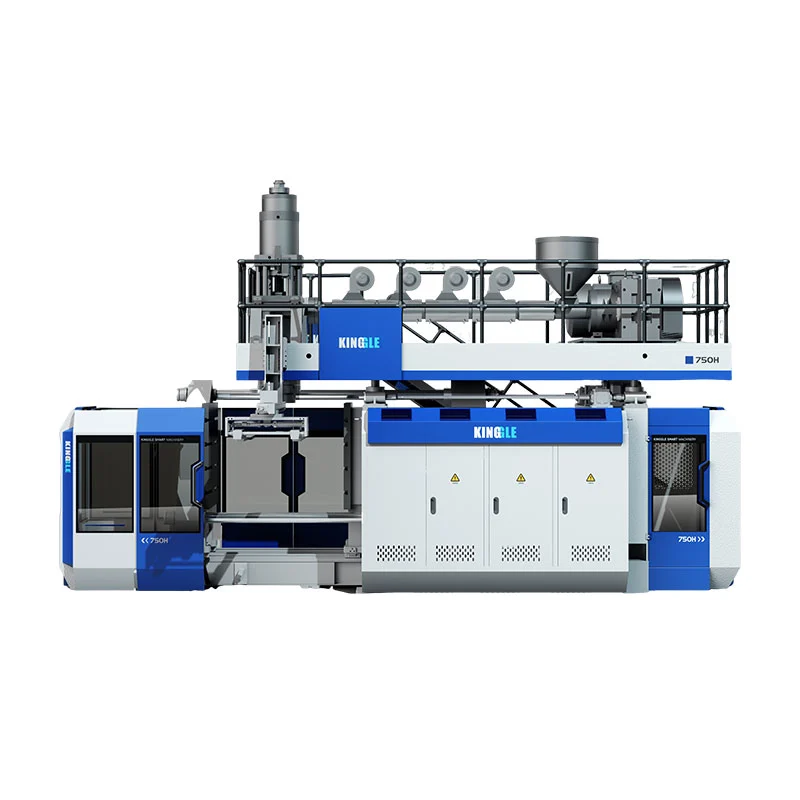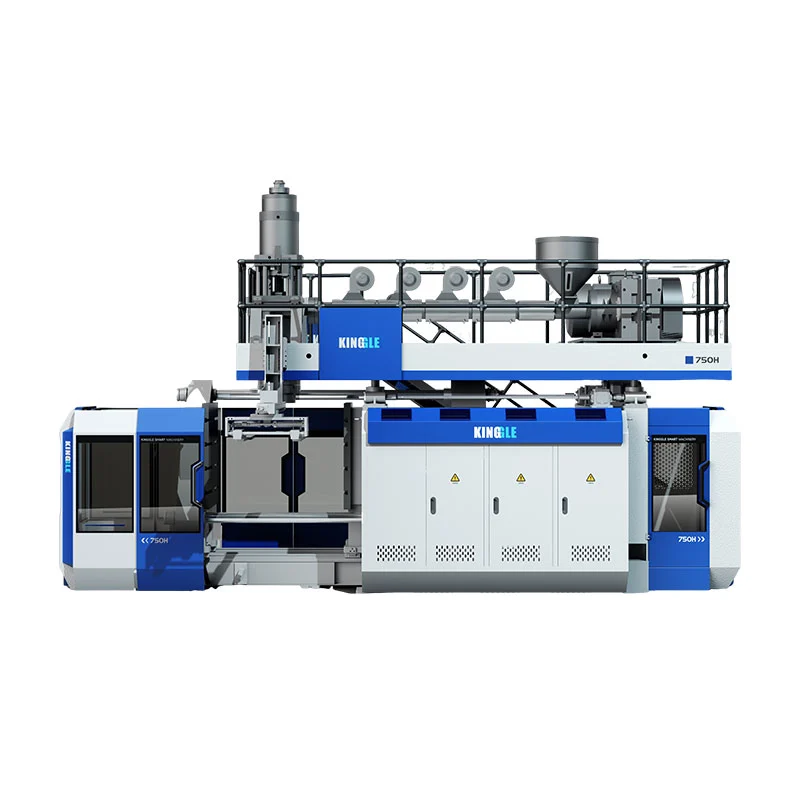
საავტომობილო დარტყმით ჩამოსხმას შეუძლია წარმოქმნას ღრუ ნაწილები, როგორიცაა საჰაერო სადინარები და სითხის რეზერვუარები. აღჭურვილობის შერჩევა იწყება ნაწილის ნახაზით, მითითებული ფისით და მიღების მოთხოვნებით. დანადგარის რეკლამირებული კონტეინერის მოცულობამ მხოლოდ ვერ დაადგინა, ჩამოაყალიბებს თუ არა კონკრეტულ სადინარს, მოერგება მის ფორმას ან მიაწვდის საჭირო მზა გამოსავალს.
შესყიდვის სასარგებლო მიმოხილვა მოჰყვება ნაწილს მთელი პროცესის განმავლობაში: ფორმირება, მოხსნა, მორთვა, აწყობა და შემოწმება. გადაწყვიტეთ პროდუქტისა და ხელსაწყოების სავალდებულო მოთხოვნები ნომინალური გამომუშავების ან ფასის შედარებამდე. წინააღმდეგ შემთხვევაში, ჩამოსხმის სწრაფ ციკლს შეუძლია დამალოს საწარმოო უჯრედი, რომელიც ჯერ კიდევ აცდენს მიწოდების მიზანს.

საავტომობილო ნაწილების ჩამოსხმა: აპლიკაციები და პროცესის ვარგისიანობა
დააჯგუფეთ საავტომობილო ნაწილები იმის მიხედვით, თუ რა უნდა გააკეთონ და არა იმით, რომ ისინი ღრუა. სალონის საჰაერო სადინარს, ძრავის ჰაერის შემშვებ კომპონენტს და თხევადი რეზერვუარს სხვადასხვა მიმოხილვა სჭირდება. მათი ოპერაციული პირობები და ინტერფეისები განსაზღვრავს კითხვებს, რომლებზეც პასუხი უნდა გასცეს მანქანის შეთავაზებას.
| ნაწილი ოჯახი | შეყვანის დამყარება | აღჭურვილობა და ხელსაწყოების კითხვები |
|---|---|---|
| სალონში HVAC არხები | საჰაერო გზა, შეერთების გეომეტრია, სამონტაჟო სივრცე და მითითებული ფუნქციონალური შემოწმებები | შეუძლია თუ არა შემოთავაზებულმა მარშრუტმა ჩამოაყალიბოს სხეული და დატოვოს ხელმისაწვდომ ჭრილობისა და შემოწმების ადგილები? |
| ძრავის ჰაერის მიმღები ნაწილები | მითითებული ტემპერატურა, წნევა ან ვაკუუმის პირობები, მედიის ექსპოზიცია და კავშირის მოთხოვნები | შეესაბამება თუ არა ფისი, ფორმირების გზა და მთლიანი უჯრედი ამ კონკრეტულ პირობებს? |
| სითხის რეზერვუარები | სითხე, მომსახურების პირობები, პორტები, სამონტაჟო მახასიათებლები და მიღების კრიტერიუმები | როგორ მოხდება კორპუსი, ინტერფეისები და ნებისმიერი შემდგომი ასამბლეის წარმოება და შემოწმება? |
| სხვა ღრუ ტექნიკური ნაწილები | ჩატვირთვის შემთხვევები, ზომები, შეკრების მახასიათებლები და დანიშნულება | შესაფერისია თუ არა დარტყმითი ჩამოსხმა, ან უნდა შევადაროთ სხვა ფორმირების ან შეერთების მარშრუტი? |
შეინახეთ საწვავის სისტემის პროექტები ცალკე დამტკიცების გზაზე. მაგალითად,RISE აღწერს პლასტმასის საწვავის ავზის ცეცხლის ტესტირებასგაეროს რეგულაციის 34, დანართი 5, პუნქტი 5. ეს არის კონკრეტული ტესტის ფარგლები და არა სრული დამტკიცების ჩამონათვალი. საწვავის სისტემის ფაქტობრივი პროექტისთვის შესაბამისი ბაზრის, მოთხოვნების და დამტკიცების პასუხისმგებლობის დადგენა; მანქანების კატალოგი, რომელშიც ჩამოთვლილია „ავტოტანკები“ არ ადგენს შესაბამის საწვავის ავზების წარმოებას.
აფეთქებით ჩამოსხმული HVAC არხები: გეომეტრია, ინტერფეისები და მანქანების მოთხოვნები
დარტყმით ჩამოსხმული HVAC არხებისთვის, გადახედეთ ჰაერის გზას და ყველა შეერთებას. სხეულს, რომელიც შეიძლება ჩამოყალიბდეს, ჯერ კიდევ სჭირდება ღიობები, რომელთა მოჭრა, მდებარეობა და შემოწმება შესაძლებელია. ამიტომ, მორგებული პლასტმასის მილსადენი უნდა მიაღწიოს კოტირების სტადიას, როგორც ჩამოსხმული გეომეტრიით, ასევე დანიშნულებით დასრულებული გეომეტრიით.
გამოყავით სალონის ვენტილაცია ძრავის ჰაერის შეყვანის მოთხოვნებისგან
არ გადაიტანოთ ძრავის ჰაერის მიმღების მასალა ან სატესტო მდგომარეობა სალონში მხოლოდ იმიტომ, რომ ორივე ატარებს ჰაერს. ჩაწერეთ სამონტაჟო გარემო, დამტკიცებული მასალა და კონკრეტული ნაწილისთვის საჭირო შემოწმებები. თუ წნევა, ვაკუუმი, ტემპერატურის ციკლი ან სითხის ზემოქმედება მნიშვნელოვანია, განსაზღვრეთ შესაბამისი პირობები პროექტის სპეციფიკაციაში.
გადახედეთ დასრულებულ კავშირს და არა მხოლოდ ჩამოსხმულ გახსნას
მონიშნეთ კავშირის ბოლოები, სამონტაჟო მონაცემები, მონაკვეთის ცვლილებები და შემოთავაზებული ამოკვეთის ადგილები ნახაზზე. შემდეგ შეამოწმეთ, როგორ დაჯდება ნაწილი დასრულების ან ინსპექტირების მოწყობილობაში. სასარგებლო მიმოხილვის კითხვაა, შეუძლია თუ არა ერთი და იგივე საბაზისო სისტემა განათავსოს ნაწილი თანმიმდევრულად მოჭრის, გაზომვისა და აწყობის დროს.
მიუთითეთ ნებისმიერი საჭირო ნაკადი, გავლა, მორგება ან დალუქვის შემოწმება უჯრედის განსაზღვრამდე. ამ შემოწმებას შეიძლება დასჭირდეს სპეციალური მოწყობილობები ან ცალკეული სადგურები. მათ უნდა ჰქონდეთ მინიჭებული მიმწოდებელი და მიღების მეთოდი, ვიდრე ვარაუდობდნენ, რომ მოყვება დარტყმის ჩამოსხმის მანქანა.
აირჩიეთ პროცესის მარშრუტი მანქანის ზომის არჩევამდე
იმსჯელეთ იმაზე, თუ როგორ მიაღწევს პარიზონი ყალიბის ღრუს უფრო დიდი აპარატის არჩევამდე. პარიზონი არის ცხელი ღრუ მილი, რომელიც წარმოიქმნება და იბერება. მისი დამუშავება და განლაგება უნდა შეესაბამებოდეს გეომეტრიას.
ჩვეულებრივი ექსტრუზია 3D შეწოვის დარტყმით ჩამოსხმის წინააღმდეგ
ტორეის ტექნიკური ახსნა 3D შეწოვის დარტყმის ჩამოსხმის შესახებაღწერს შეწოვას, რომელიც შეჰყავს პარიზონს ფორმის ღრუში გრძელი, რთული ღრუ ფორმებისთვის. ეს არის განსხვავებული პროცესის მოწყობა. ჩვეულებრივი ექსტრუზიის დარტყმით ჩამოსხმის მანქანა ნაწილ-მოხსნის რობოტით არ უნდა განიხილებოდეს, როგორც ამ შესაძლებლობის ექვივალენტური მტკიცებულება.
უხერხული ბილიკისთვის მოითხოვეთ ფორმირების მარშრუტის მიმოხილვა ფაქტობრივი გეომეტრიისა და ფისის გამოყენებით. შეადარეთ ჩვეულებრივი ექსტრუზიის დარტყმით ჩამოსხმა, სპეციალიზებული განლაგება ან შეწოვის მარშრუტი და შეერთებული ჩამოსხმული სექციები, სადაც საჭიროა. შედარება უნდა ეხებოდეს ფორმირების შესაძლებლობას, ინტერფეისებს და ქვედა დინების სამუშაოებს, ვიდრე ვივარაუდოთ, რომ ერთი მარშრუტი შეესაბამება ყველა საავტომობილო მილს.
შეინახეთ დნობის მიწოდება და დისკის კონფიგურაცია ცალკე
უწყვეტი ექსტრუზია და აკუმულატორის თავი აღწერს დნობის მიწოდებას. Parison განთავსება აღწერს პროცესის განსხვავებულ ნაწილს. ჰიდრავლიკური, სერვოჰიდრავლიკური და ელექტრო დისკები აღწერს გააქტიურებას. მათი შედარება ცალკეულ ღერძებზე აადვილებს ციტატების ინტერპრეტაციას და ხელს უშლის ავტომატიზაციის ეტიკეტის ჩამოყალიბებას.
აირჩიეთ საფეთქლის ჩამოსხმის ფისები რეალური საავტომობილო გამოყენებისთვის
მიუთითეთ ხარისხი და არა მხოლოდ პოლიმერული ოჯახი. "PA" ან "PP" ტოვებს ღია კითხვებს გამაგრების, მოდიფიკაციის, დამუშავების ქცევისა და განკუთვნილი ნაწილისთვის ვარგისიანობის შესახებ. ენვალიორისDurethan PA6 პორტფოლიომაგალითად, განასხვავებს დარტყმის ჩამოსხმის კლასებს და გაძლიერებულ კლასებს მილებისა და საჰაერო სადინარებისთვის. გვარი არ განსაზღვრავს ურთიერთშემცვლელ რეცეპტს.
მასალის მომზადება და პლასტიფიკაცია კლასამდე
მიიღეთ მიმდინარე კლასის სპეციფიკური დამუშავების ინსტრუქციები. შეამოწმეთ შემოთავაზებული საშრობი და კვების მოწყობა, ტენიანობის გაზომვა, სადაც საჭიროა, ხრახნიანი და თავსახურის ვარგისიანობა, ტემპერატურის კონტროლი და ნებისმიერი აცვიათ მდგრადი სპეციფიკაცია, რომელიც საჭიროა ნაერთისთვის. ეს არის ტექნიკური დადასტურების საგნები და არა ყველა საინჟინრო პლასტმასისთვის ერთი გაშრობის ტემპერატურის გამოქვეყნების მიზეზები.
Toray განსაზღვრავს დნობის სიბლანტეს და ფორმის შენარჩუნების სტაბილურობას, როგორც შესაფერისად ჩამოსხმის ფისის ვარგისიანობას. ჩაწერეთ მატერიალური მდგომარეობა და პროცესის პარამეტრები საცდელი პერიოდის განმავლობაში, რათა ფორმირების პრობლემა გამოიკვლიოს ცნობილი რეცეპტის მიხედვით. არ მიიღოთ აპარატის გამოქვეყნებული HDPE ექსტრუზიის სიჩქარე, როგორც მისი მიწოდების სიჩქარის დადასტურება სხვა ფისით.
შეინახეთ გახეხვა დამტკიცებული რეცეპტის ფარგლებში
ჩაწერეთ წყარო, დამუშავების ისტორია და რეგრინდის შემოთავაზებული პროპორცია, კლიენტის ნებართვასთან და რეცეპტის კვალიფიკაციისთვის საჭირო შემოწმებებთან ერთად. შეამოწმეთ განკუთვნილი წარმოების ნარევი. ცდა მხოლოდ ხელუხლებელი ფისის გამოყენებით არ ამტკიცებს ეფექტურობას მოგვიანებით ხელახალი დამუშავების დამატებით.
თარგმნეთ ნაწილის ნახაზი დარტყმითი ჩამოსხმის აღჭურვილობის მოთხოვნებში
გამოიყენეთ მოთხოვნილებების მტკიცებულებათა ცხრილი, რათა გადახედოთ აფეთქების ჩამოსხმის აღჭურვილობას. თითოეულ სავალდებულო მოთხოვნას სჭირდება შესაბამისი სპეციფიკაცია, ნახაზი ან საცდელი ჩანაწერი. გადაუჭრელი ელემენტები უნდა დარჩეს ხილული მანამ, სანამ პასუხისმგებელი მხარე არ დახურავს მათ.
| მოთხოვნა | შეამოწმეთ წინადადება | მტკიცებულება და დახურვა |
|---|---|---|
| მატერიალური და მთლიანი კადრი მოთხოვნა | სპეციფიკური კლასის პლასტიფიკაცია, გამოსაყენებელი გასროლა და მიწოდება; მოიცავს პროცესის ჯართს და არა მარტო მზა წონას | მატერიალური ჩანაწერი და წარმომადგენლის შემადგენელი სასამართლო პროცესი |
| ყალიბის მონტაჟი | კონვერტი, მონტაჟი, ფორმის სისქე და მასა, კომუნალური და სერვისის ხელმისაწვდომობა | ყალიბ-მანქანის ინტერფეისის ნახაზი |
| გახსნა და ამოღება | გახსნის სივრცე, ფორმის საჭირო მოძრაობები, სამაგრის ბილიკი და კლირენსი ცხელი ნაწილისთვის | მოძრაობის განხილვა და მოწმე ამოღების თანმიმდევრობა |
| კრიტიკული კედლის რეგიონები | უფროსი ხელსაწყოები, პარიზონის კონტროლი და შემოთავაზებული ინსპექტირების ადგილები | შედგენილი გაზომვები ნახაზის საზღვრებთან მიმართებაში |
| დასრულებული ინტერფეისები | მორთვა, შეერთება, აწყობა და პოზიციონირების მოწყობილობები | დასრულებული ნაწილის განზომილებიანი და ფუნქციური შემოწმება |
| მიღებული გამომავალი | შეავსეთ უჯრედი, დათვლის წერტილი, შეწყვეტის წესები და უარი თქვით დამუშავებაზე | დროული ტესტირება მიღებული რაოდენობით და შეჩერებული ჩანაწერებით |
როგორ განვიხილავდი საავტომობილო დარტყმის ჩამოსხმის პროექტს
საავტომობილო დარტყმის ჩამოსხმის პროექტისთვის, მე განვიხილავდი ნაწილის ნახატს, სანამ განვიხილავდი მანქანის სიმძლავრეს. ჩემი საწყისი კითხვები ეხებოდა მასალის ხარისხს, ოპერაციულ გარემოს, კავშირის წერტილებს და მიღების მოთხოვნებს. აპარატის ნომინალური კონტეინერის მოცულობა დარჩება სკრინინგის მითითებად და არა სადინარში ან არარეგულარული რეზერვუარის დასამტკიცებლად.
თუ საცდელმა ნაწილმა დააკმაყოფილა მისი წონის მიზანი, მაგრამ ვერ მოხერხდა კედლის სისქის ადგილობრივი შემოწმება, მე გამოვიკვლევდი მასალის განაწილებას მთლიანი ნაწილის წონის გაზრდამდე. მე შევადარებდი მითითებულ ინსპექტირების ადგილებს პარიზონის პროფილს, მასალის მომზადებას, ხელსაწყოების დამზადებას და ჩაწერილი პროცესის პარამეტრებს. მასალის დამატება ყველგან დარჩებოდა შემოთავაზებულ ცვლილებად, სანამ შესაბამისი ნაწილის შემოწმება არ დადასტურდება, რომ მან პრობლემა გადაჭრა.
ხელსაწყოების მიმოხილვა უფრო მეტს მოიცავს, ვიდრე ყალიბი ჯდება თუ არა ფირფიტებს შორის. მე შევამოწმებდი მონტაჟს, ყალიბის სისქეს, გახსნის ადგილს, საჭირო მოძრაობებს და სრულ ნაწილობრივ მოხსნის გზას. პორტებს და სამონტაჟო მახასიათებლებს ასევე დასჭირდებათ მკაფიო გეგმა ჩამოსხმის, პოზიციონირებისა და შემოწმებისთვის ჩამოსხმის შემდეგ.
მითითებულ საინჟინრო-პლასტმასის კლასისთვის, მე მოვითხოვ მის დამუშავების ინსტრუქციას და გადავამოწმე შემოთავაზებული გაშრობა, კვება, ხრახნიანი და თავის მოწყობა. მე არ გამოვიყენებ HDPE გამტარუნარიანობის ფიგურას, როგორც მუშაობის დამადასტურებელი სხვა ფისით. რეგრინდის ნებისმიერი შემოთავაზებული რეცეპტი დარჩება მოქმედი მასალისა და მომხმარებლის მოთხოვნების შესაბამისად.
საწარმოო უჯრედის დამტკიცებამდე, საცდელ გეგმაში ჩავრთავდი ქვედა დინების სამუშაოებს. ჩამოსხმულ სადინარს ჯერ კიდევ უნდა გაიაროს შეთანხმებული მორთვა, აწყობა და შემოწმების ეტაპები. ჩავწერდი მიღებულ გამომავალს, შეფერხებებს და ხელით კორექტირებას, შემდეგ გამოვყოფდი მიღებულ მოთხოვნებს იმ ელემენტებისგან, რომლებიც საჭიროებენ შესწორებას ან დამატებით მტკიცებულებებს.
ჩემი რეკომენდაცია დამოკიდებული იქნება ამ დასკვნებზე. უფრო დიდი მანქანა არ იქნება ჩემი ავტომატური პასუხი წარმოების დეფიციტზე; პირველ რიგში დავადგინე, მოვიდა თუ არა შეზღუდვა ჩამოსხმის, დამუშავების, დამთავრების ან შემოწმების შედეგად.
აფეთქების ფორმის დიზაინი, კედლის განაწილება და კრიტიკული ინტერფეისები
დასრულებული ნაწილის წონა არის მთელი ობიექტის ერთი საზომი. მას არ შეუძლია განსაზღვროს სისქე მოსახვევში, შეერთებაზე ან დაჭერისას. დაადგინეთ ინსპექტირების ადგილები ნახაზიდან და ფუნქციიდან, შემდეგ შეადარეთ გაზომვები, რომლებიც გაკეთებულია განსაზღვრულ ნაწილში.
ცალკე გრძივი და წრეწირის კონტროლი
გადახედეთ გრძივი პარიზონის პროგრამირებას ცალკე კედლის განაწილებისგან ნაწილის გარშემოწერილობის გარშემო. Toray აღწერს რადიუსის კედლის სისქის კონტროლს მისი 3D შეწოვის პროცესის განხილვაში. დაადასტურეთ შემოთავაზებული სისტემის რეალური კონტროლის ფუნქციები; მხოლოდ პროგრამირების წერტილების დიდი რაოდენობა არ აჩვენებს, რომ ყველა კრიტიკული ადგილი დააკმაყოფილებს თავის ლიმიტს.
ლოკალური უკმარისობისთვის, შეადგინეთ გაზომვა ნაწილზე მის პოზიციაზე და გამოიკვლიეთ შესაბამისი პროცესი და ხელსაწყოების ცვლადები. შეინახეთ ცვლილებები მიკვლევად, რათა მათი ეფექტი შემოწმდეს. არსებულიparison პროგრამირების სახელმძღვანელოუფრო დეტალურად განმარტავს საკონტროლო თემას.
განახორციელეთ მონაცემები დასრულებისა და აწყობის გზით
განსაზღვრეთ როგორ გაიზომება პორტები, მოჭრილი კიდეები და სამონტაჟო მახასიათებლები მითითებულ მონაცემებთან მიმართებაში. შევთანხმდეთ ნაწილის მხარდაჭერასა და გაზომვის მდგომარეობაზე. გადახედეთ ამ ინტერფეისებს ყალიბისა და მოწყობილობების მომწოდებლებთან გამოყენებითფორმის დიზაინი და მანქანა-ინტერფეისის შემოწმება, ვიდრე ფორმის დამტკიცების შემდეგ დასრულება ცალკე საკითხად განიხილება.
განსაზღვრეთ საავტომობილო დარტყმის ჩამოსხმის სრული უჯრედი
დახაზეთ მარშრუტი ფისოვანი მომზადებიდან მიღებული ნაწილების დათვლის წერტილამდე. ჩართეთ ამოღება, მორთვა, გახსნა, შეერთება, აწყობა და შემოწმება მხოლოდ იქ, სადაც ნაწილს ესაჭიროება. თითოეული ოპერაციისთვის დაასახელეთ მიმწოდებელი, მიღების მტკიცებულება და პასუხისმგებლობა ინტეგრაციისთვის.
შეამოწმეთ სადგურის ინტერფეისები: როგორ ხდება ნაწილის გადაცემა, როგორ მდებარეობს, რა ხდება, როდესაც ქვედა დინების სადგური ჩერდება და როგორ ხდება უარყოფილი ნაწილების გამოყოფა. ციტატამ უნდა განასხვავოს მანქანათმშენებლის მიერ მიწოდებული აღჭურვილობა სხვების მიერ მოწოდებული აღჭურვილობისგან. Theავტომატური ხაზის კონფიგურაციის სახელმძღვანელოფარავს ამ მიწოდების საზღვრებს.
აირჩიეთ ინსპექტირება ნაწილის ფუნქციიდან და სპეციფიკაციებიდან. გაჟონვის ტესტი, სადაც საჭიროა, არ ცვლის განზომილების, გავლის, შეკრების ან გამძლეობის მტკიცებულებებს. მოერიდეთ ერთი ზოგადი ტესტის სიას ყველა საავტომობილო აპლიკაციისთვის.
ცალკე დაამტკიცეთ ნაწილი და წარმოების პროცესი
დაგეგმეთ წარმომადგენლობითი საცდელი ნახაზის გადახედვის, დამტკიცებული მასალისა და განკუთვნილი რეცეპტის გარშემო. ჩაწერეთ ფორმა, დაყენება, მასალის ლოტი და გაზომვის გეგმა. შეინახეთ მიღებული რაოდენობები, უარი თქვით მიზეზებზე, გაჩერებებზე და ხელით ჩარევებზე ციკლის ჩანაწერთან ერთად.
მიმწოდებლის მანქანის ტესტი და მომხმარებლის წარმოების ნაწილის დამტკიცება სხვადასხვა მიზნებს ემსახურება.AIAG-ის საჯარო PPAP მიმოხილვააკავშირებს საწარმოო ნაწილის დამტკიცებას დიზაინის ჩანაწერებთან და სპეციფიკაციებთან თანმიმდევრულად დაკმაყოფილებასთან, წარმოების ფაქტობრივი წარმოების დროს. ეს სფერო უფრო ფართოა, ვიდრე მანქანის მოძრაობის დემონსტრირება ან ერთი მისაღები ნიმუშის წარმოება.
| აქტივობა | კითხვა, რომელსაც ის მიმართავს | დასადგენი მტკიცებულება | თავისთავად არ ადგენს |
|---|---|---|---|
| მანქანა ან უჯრედის ცხიმი | აკმაყოფილებს თუ არა მიწოდებული აღჭურვილობა შეთანხმებულ მიღების ფარგლებს? | სახელშეკრულებო შემოწმება, კონფიგურაცია, საცდელი პირობები და ღია პუნქტის ჩანაწერი | ყველა მზა ნაწილის ფუნქცია ან მომხმარებლის წარმოების დამტკიცება |
| ნაწილის ფუნქციონალური ვალიდაცია | აკმაყოფილებს თუ არა მზა ნაწილი გამოყენების მითითებულ მოთხოვნებს? | მოქმედი განზომილებიანი, შეკრების, ფუნქციონალური და გამძლეობის ჩანაწერები | მდგრადი წარმოების შესრულება შეფასებული პირობების მიღმა |
| მომხმარებლის წარმოების ნაწილის დამტკიცება | აკმაყოფილებს თუ არა დაგეგმილი წარმოების პროცესი მომხმარებლის მიერ დამტკიცების შესაბამის მოთხოვნებს? | კლიენტის მიერ განსაზღვრული წარდგინებები და წარმოების მტკიცებულებები, მათ შორის PPAP, სადაც საჭიროა | შეცვლილი მასალის, ნახაზის ან პროცესის დამტკიცება საჭირო განხილვის გარეშე |
დააყენეთ ნიმუშის რაოდენობა, საცდელი ხანგრძლივობა, გაზომვის მეთოდები და ნებისმიერი სტატისტიკური კრიტერიუმი პროექტის მიღების გეგმაში. არ ისესხოთ უნივერსალური Cpk სამიზნე ან გაშვების ხანგრძლივობა ზოგადი მანქანის სტატიიდან. აღჭურვილობის ნაწილისთვის გამოიყენეთFAT დაგეგმვის სახელმძღვანელოშეთანხმებული ჩეკების დადგენა.
დახურეთ თითოეული მოთხოვნა, როგორც გავიდა, ეს მოითხოვს მაკორექტირებელ სამუშაოს და ხელახლა ტესტირებას, ან ჯერ არ არის დამოწმებული. მიანიჭეთ მფლობელი და დახურვის მტკიცებულება ამ უკანასკნელ ორ კატეგორიას. ამ სტატუსების განცალკევება ხელს უშლის არასრული საცდელი წარმოების აშკარა გამოშვებას.
შეადარეთ გამომავალი და ღირებულება მიღებული ნაწილის საზღვარზე
დაითვალეთ მზა საავტომობილო ნაწილები, რომლებიც გაივლიან შეთანხმებულ შემოწმებას. მიუთითეთ, მოიცავს თუ არა სამიზნე ცვლილებებს, შეფერხებებს და ქვედა დინების ოპერაციებს და გამოიყენეთ ერთი და იგივე დროის საფუძველი ყველა სადგურისთვის. იხილეთწარმოების განაკვეთის გაანგარიშების სახელმძღვანელონომინალურ ციკლებსა და მიღებულ გამომავალს შორის განსხვავებისთვის.
HVAC სადინარში უჯრედის შეფასება მისი ჩამოსხმის ციკლის მიღმა
ჰიპოთეტური საავტომობილო HVAC არხების პროექტისთვის, მე დავიწყებდი 95 მისაღები ნაწილის მოთხოვნით დაგეგმილ საათში. დავუშვათ, რომ ერთი ღრუს ფორმა, 32 წამიანი ჩამოსხმის ციკლი, 90% ჩამოსხმის სტადიის გაშვების ხელმისაწვდომობა და საბოლოო მიღებული მოსავლიანობა 96% მთელი პროცესის განმავლობაში.
ჩამოსხმის ნომინალური სიჩქარე იქნება 3600 ÷ 32, ანუ 112,5 ნაწილი საათში. სავარაუდო გაშვების ხელმისაწვდომობის გამოყენება დატოვებს ჩამოსხმის ეტაპის სიმძლავრეს 101,25 ნაწილს დაგეგმილ საათში.
ეს მაჩვენებელი არ დაადასტურებს მზა გამომუშავებას. მე ასევე შევადარებდი ჭრის, დამუშავებისა და შემოწმების შესაძლებლობებს. ქვემოთ მოყვანილი ცხრილი გვიჩვენებს დაგეგმვის ორ სცენარს, იმ ვარაუდით, რომ არ არის დამატებითი გადაცემის დანაკარგები ან ურთიერთქმედებები სადგურების გაჩერებებს შორის. ორივე ქვედა დინების სიმძლავრის მაჩვენებელი იყენებს დაგეგმილ საათებს და უკვე იძლევა სადგურის სავარაუდო შეფერხებებს; 96% მოსავლიანობა გამოიყენება ბოლოს ერთხელ.
| დაგეგმვის ღონისძიება | საწყისი ქვედა დინების სცენარი | შესწორებული ქვედა დინების სცენარი |
|---|---|---|
| ჩამოსხმის ეტაპის ტევადობა | 101,25 ნაწილად/საათში | 101,25 ნაწილად/საათში |
| ქვედა დინებაში გადამამუშავებელი სიმძლავრე | 90 ნაწილად/საათში | 105 ნაწილად/საათში |
| სავარაუდო საბოლოო მიღებული მოსავალი | 96% | 96% |
| სავარაუდო მიღებული გამომავალი | 86.4 ნაწილად/საათში | 97.2 ნაწილად/საათში |
| საჭირო მიღებული გამომავალი | 95 ნაწილად/საათში | 95 ნაწილად/საათში |
საწყის სცენარში, ქვედა დინების სიმძლავრე შეზღუდავს უჯრედს 90 ნაწილად საათში საბოლოო მოსავლიანობის მიღებამდე. სავარაუდო მიღებული გამომავალი იქნება 90 × 0.96 = 86.4 ნაწილი საათში, მოთხოვნიდან ქვემოთ.
შემდეგ შევაფასებდი ქვედა დინების მოწყობას, რომელსაც შეუძლია საათში 105 ნაწილის დამუშავება. ჩამოსხმის ეტაპის შემდეგ მიწოდების შეზღუდვით, სავარაუდო მიღებული გამომავალი გახდება 101,25 × 0,96 = 97,2 ნაწილი საათში.
განახლებული გაანგარიშება საათში მხოლოდ 2,2 ნაწილით გადააჭარბებს მიზანს. მე ამას განვიხილავ როგორც შეზღუდულ დაგეგმარებას და არა დამტკიცებული წარმოების მაჩვენებლის მტკიცებულებას. წარმომადგენლობითი უჯრედის საცდელს ჯერ კიდევ დასჭირდება რეალური ციკლის, შეფერხებების, ქვედა დინების შესრულება და მიღებული მოსავლიანობის დადგენა.
ეს შედარება მიმართავს საინჟინრო მიმოხილვას დასრულების და ინსპექტირების მოწყობისკენ, სანამ მოითხოვენ უფრო დიდი დარტყმის ჩამოსხმის მანქანას.
შეადარეთ იგივე წარმოების მოცულობა
თითოეულ წინადადებაში გამოყავით მანქანა, ფორმა, მასალის მომზადება, დასრულების მოწყობილობები, ინსპექტირება, ინტეგრაცია და საცდელი ხარჯები. მხოლოდ მანქანის ფასი არ შეიძლება პირდაპირ შედარება სრული უჯრედის ფასთან. დამატებითი სიმძლავრის შეფასება მიღებული პროდუქტისა და პროექტის მოთხოვნის შესაბამისად; არ იფიქროთ, რომ უფრო დიდი მანქანა ამოიღებს ქვედა დინების ბოთლს.
მოამზადეთ საავტომობილო ნაწილების RFQ Kinggle-სთვის
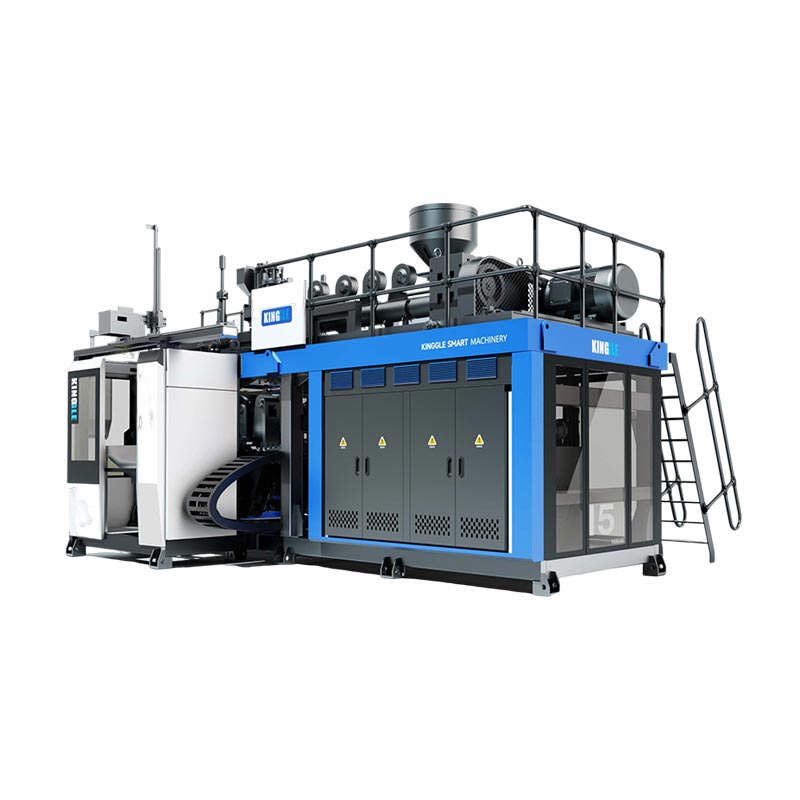
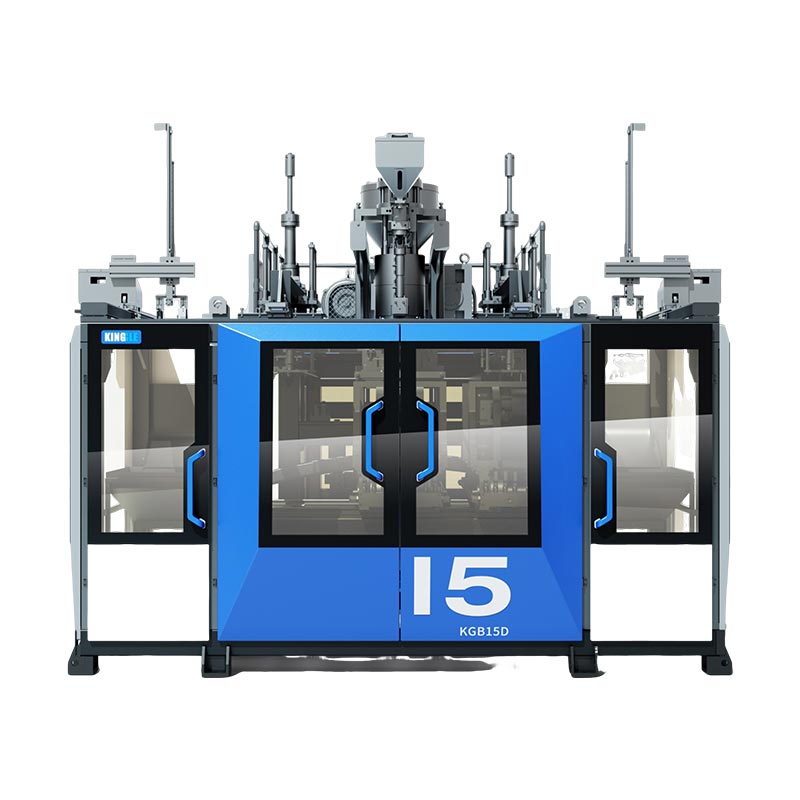
Kingle-ის გამოქვეყნებული აკუმულატორი პლატფორმები უზრუნველყოფს სპეციფიკაციის მითითებებს საწყისი განხილვისთვის. ისინი არ არის ავტომატური შერჩევა ჰიპოთეტური სადინრის მაგალითისთვის ან ყველა საავტომობილო ნაწილისთვის. შემოთავაზებული მასალა, ფორმა და წარმოების სრული ფარგლები ჯერ კიდევ საჭიროებს ტექნიკურ განხილვას.
| მითითების ველი | KGB80A | KGB100B |
|---|---|---|
| რეკლამირებული კონტეინერის მაქსიმალური ტევადობა | 30 ლ | 120 ლ |
| დამაგრების ძალა | 215 კნ | 440 კნ |
| ყალიბის ფირფიტის ზომა, W × H | 750 × 860 მმ | 1200 × 1200 მმ |
| ფორმის მაქსიმალური ზომა, W × H | 520 × 860 მმ | 920 × 1200 მმ |
| ყალიბის სისქე | 360-დან 420 მმ-მდე | 510-დან 600 მმ-მდე |
| ჩამოთვლილი აპლიკაციის კავშირი | ავტო ნაწილების მილსადენები | ავტონაწილები და მანქანის ტანკები |
ცხრილი ასახავს არჩეულ ველებს დაკავშირებული Kinggle პროდუქტის გვერდებიდან. ფირფიტის ზომა და ფორმის მაქსიმალური ზომა სხვადასხვა სფეროა. არცერთი არ ადასტურებს მოძრაობის სრულ კონვერტს, კლასის სპეციფიკურ გამომავალს, სპეციალიზებულ შეწოვის პროცესს ან საწვავის სისტემის დამტკიცებას. მოითხოვეთ ინტერფეისის ნახაზი და კონფიგურაცია შემოთავაზებული კონსტრუქციისთვის.

გაგზავნეთ მიმოხილვის პაკეტი და არა მხოლოდ მანქანის მოთხოვნილი მოცულობა
- 3D და 2D ნაწილების ნახაზები შესწორებებით, დასრულებული გეომეტრიით, მონაცემებით და კედლის ან ინტერფეისის კრიტიკული მოთხოვნებით.
- მითითებული ფისოვანი ხარისხი, დამტკიცებული წარმოების რეცეპტი და შესაბამისი დამუშავების ინსტრუქციები.
- ნაწილის წონა, ყალიბის დაგეგმილი მოწყობა, არსებული ხელსაწყოების ინფორმაცია და შემოთავაზებული დასრულების თანმიმდევრობა.
- საჭირო მიღებული გამომავალი დროული საფუძვლით, წლიური მოთხოვნით, პროდუქტის მიქსით და ინსპექტირების მოთხოვნებით.
- საიტის პირობები და მკაფიო სია, თუ ვინ აწვდის ფორმას, დამხმარეებს, დასრულებას, შემოწმებას და ინტეგრაციას.
ეს შენატანები საშუალებას აძლევს ტექნიკური მიმოხილვის მისამართის მორგებას, გადაუჭრელ მოთხოვნებს და საცდელ პირობებს მანქანის კონფიგურაციის დასრულებამდე.
ხშირად დასმული კითხვები
შესაძლებელია თუ არა ყველა საავტომობილო საჰაერო სადინრის დამზადება ჩვეულებრივი დარტყმის ჩამოსხმის მანქანაზე?
არა. გადახედეთ გეომეტრიას, მითითებულ ფისს, ინტერფეისებს და ხელსაწყოებზე წვდომას. ზოგიერთი ფორმა ითხოვს სპეციალიზებული პარიზონის განლაგების, შეწოვის დარტყმით ჩამოსხმის ან შეერთებული მონაკვეთების შეფასებას. ჩვეულებრივი მანქანა ამომყვანი რობოტით თავისთავად არ აყალიბებს ამ ფორმირების შესაძლებლობებს.
საკმარისია თუ არა აკუმულატორის მოცულობა საავტომობილო ნაწილისთვის მანქანის შესარჩევად?
არა. გამოსაყენებელი დარტყმის მოთხოვნა, მასალის სპეციფიკური მიწოდება, ყალიბის მონტაჟი, გახსნის ადგილი, საჭირო მოძრაობები, ნაწილების მოხსნა და ქვედა დინების სამუშაოები ასევე საჭიროებს განხილვას. რეკლამირებული კონტეინერის მოცულობა არის სკრინინგის მითითება და არა არარეგულარული ტექნიკური ნაწილის შერჩევის სრული მეთოდი.
შეუძლია თუ არა HDPE მანქანას განსაზღვრული საინჟინრო-პლასტიკური კლასის დამუშავება?
ეს მოითხოვს მასალის მომზადების, პლასტიფიკაციის, თავის ხელსაწყოების, კონტროლისა და შემოთავაზებული პროცესის სპეციფიკურ შეფასებას. გამოქვეყნებული HDPE ექსტრუზიის სიჩქარე არ ადასტურებს გამოსავალს სხვა ფისით. დაადასტურეთ კონფიგურაცია და ჩაატარეთ წარმომადგენლობითი ტესტირება დანიშნულ მასალასთან ერთად.
რატომ შეიძლება ნაწილმა მიაღწიოს თავის წონას, მაგრამ ვერ მოახერხოს კედლის სისქის შემოწმება?
წონა აღწერს მთელ ნაწილს, ხოლო სისქის შემოწმება ზომავს ადგილს. მასალა შეიძლება განსხვავებულად გადანაწილდეს რეგიონებს შორის, მთლიანი წონის შესაბამისი ცვლილების გარეშე. დააფიქსირეთ წარუმატებელი მდებარეობა და გამოიკვლიეთ შესაბამისი მასალა, ხელსაწყოები და პროცესის პირობები, სანამ გადაწყვეტთ როგორ გამოსწორდეთ.
ახორციელებს თუ არა მანქანის FAT-ის გადაცემა მომხმარებლის წარმოების ნაწილის დამტკიცებას?
არა. FAT მოიცავს აღჭურვილობის მიღების შეთანხმებულ ფარგლებს. დასრულებული ნაწილის ვალიდაცია და მომხმარებლის წარმოების დამტკიცება მოითხოვს საკუთარ შესაბამის მტკიცებულებებს. სადაც საჭიროა PPAP, დაადასტურეთ მომხმარებლის წარდგენა და წარმოების მოთხოვნები და არა აღჭურვილობის მიწოდება დამტკიცებად.
არის თუ არა საავტომობილო დარტყმით ჩამოსხმის მანქანის ყიდვა იგივე, რაც საბაჟო დარტყმით ჩამოსხმული ნაწილების შეძენა?
არა. აღჭურვილობის შესყიდვა ეხება მანქანა-დანადგარებს, ხელსაწყოების ინტერფეისებს, ინტეგრაციისა და მიღების ფარგლებს წარმოების პროცესისთვის. მზა ნაწილების მიწოდება ეხება მწარმოებლის პასუხისმგებლობას ამ ნაწილების წარმოებასა და მიწოდებაზე. მიმწოდებლების შედარებამდე დააზუსტეთ, რომელი სფეროა მოთხოვნილი.
საავტომობილო ნაწილების აღჭურვილობის განხილვისთვის, გაგზავნეთ ნახაზი და მასალების მოთხოვნებიკინგლის საკონტაქტო გვერდიან ელsales@kinggle.com. ტელეფონი:+86-574-87103665. კომპანიის ინფორმაცია ხელმისაწვდომიაKing-ის შესახებ გვერდი.
დაადასტურეთ წარმოების მარშრუტი მანქანაზე ჩადგომამდე
დაიწყეთ ნაწილით და მასალით, მოაგვარეთ ფორმირების მარშრუტი და გადააქციეთ ნახატი მკაფიო აღჭურვილობისა და ვალიდაციის მოთხოვნებში. შემდეგ შეადარეთ სრული წინადადებები მიღებული ნაწილის საზღვარზე. სავალდებულო მორგების პრობლემას გადაწყვეტა სჭირდება; უფრო სწრაფი ციკლი ან დაბალი შესყიდვის ფასი ვერ დახურავს მას.