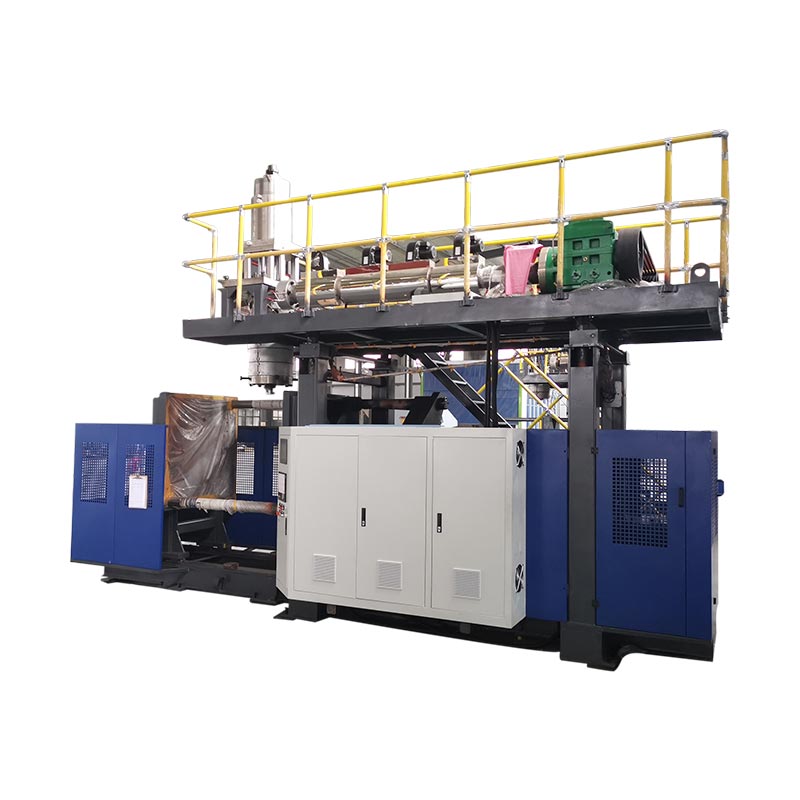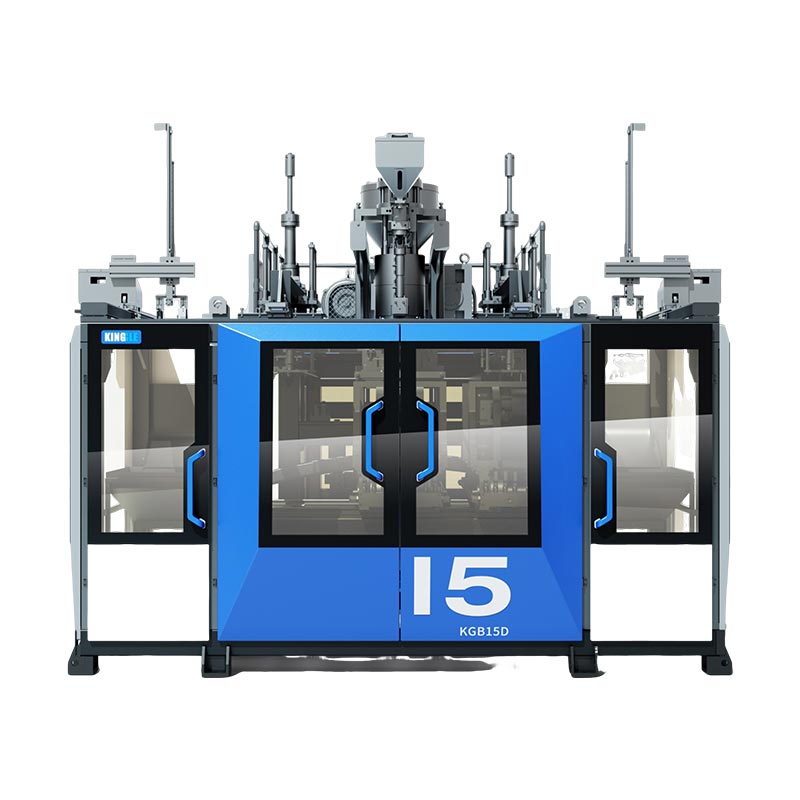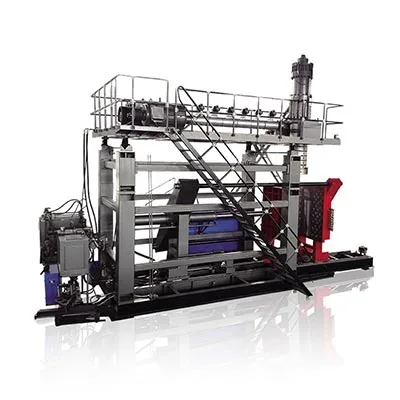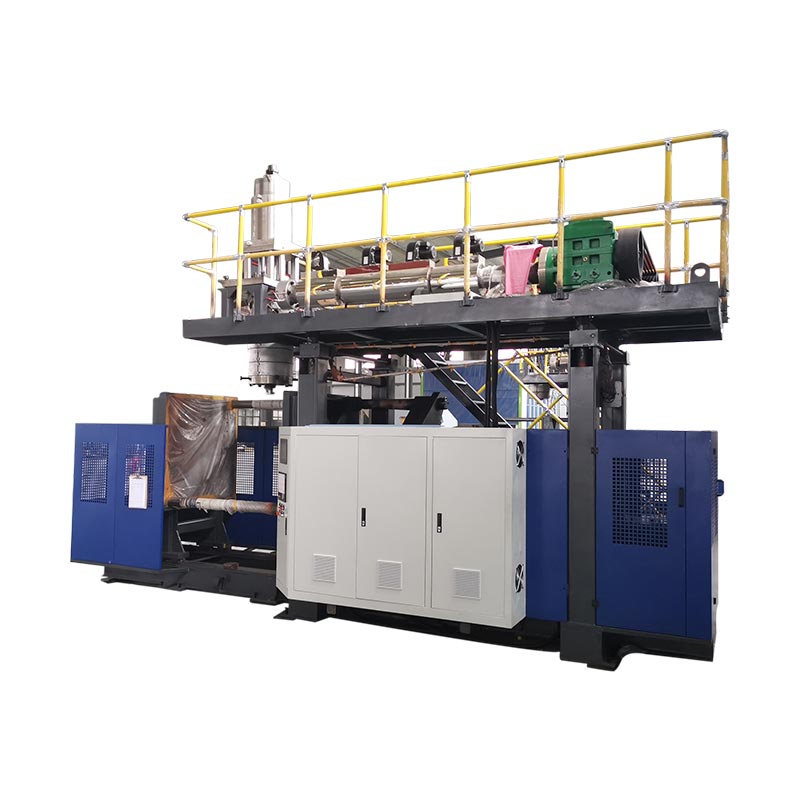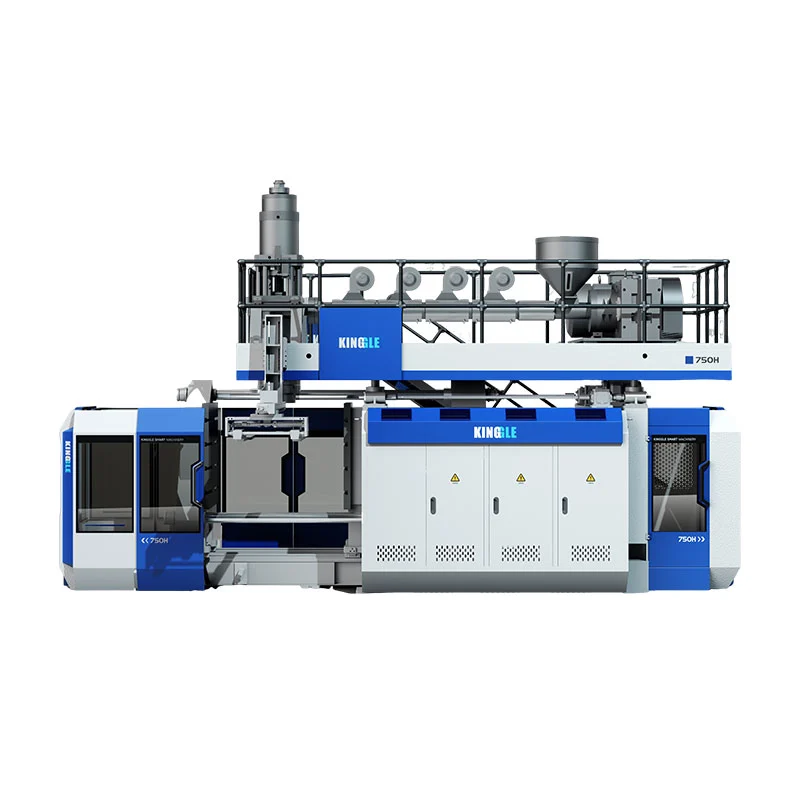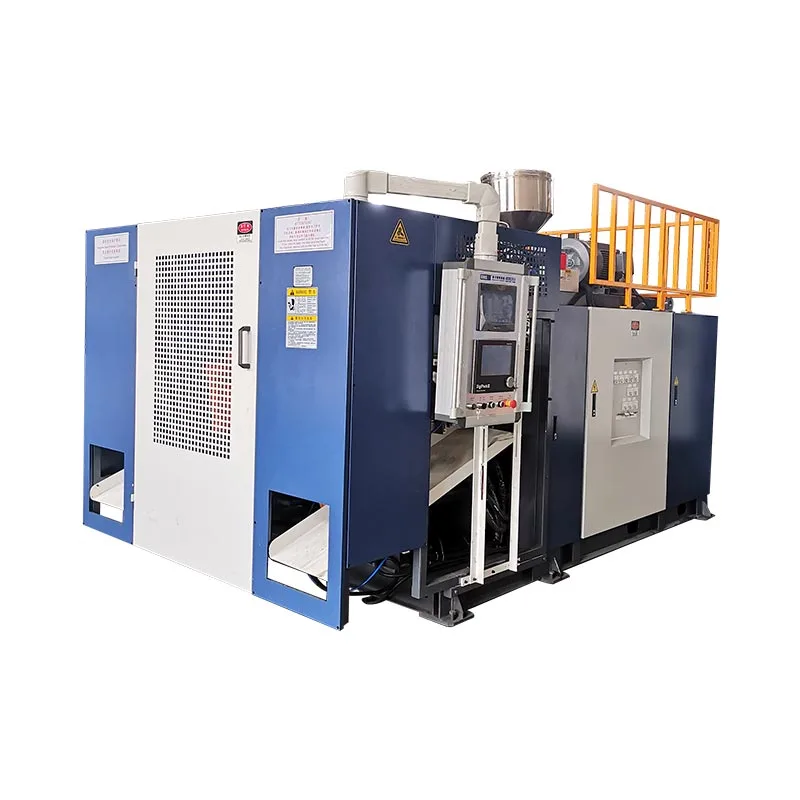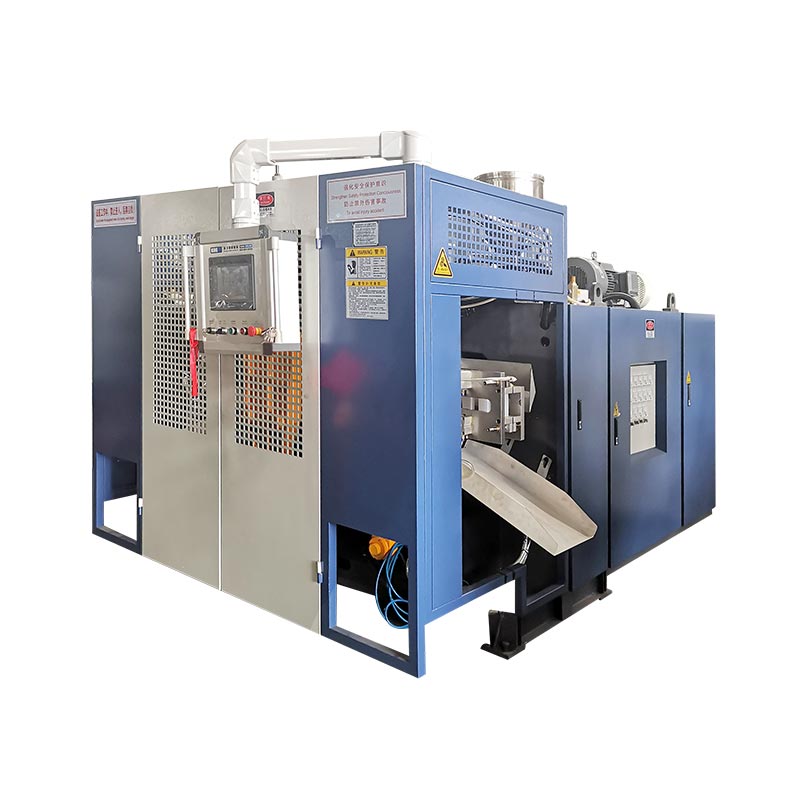
აფეთქებით ჩამოსხმის ციკლის დრო უნდა შემცირდეს მხოლოდ მას შემდეგ, რაც გუნდი გაზომავს, სადაც მიმდინარე ციკლი მოიხმარება და დაადასტურებს, რომ მიღებული ნაწილი კვლავ აკმაყოფილებს მის სპეციფიკაციას.გაგრილება ხშირად იკავებს უდიდეს ბლოკს, მაგრამ პარიზონის მიწოდება, სამაგრის მოძრაობა, აფეთქება, გამონაბოლქვი, ამოღება და ქვემოთ მოლოდინი ასევე შეუძლია განსაზღვროს ტემპი. შექმენით სტაბილური საბაზისო ხაზი, დაასახელეთ ერთი დადასტურებული შეზღუდვა, შეცვალეთ მხოლოდ ცვლადი, რომელიც აკონტროლებს მას და შემდეგ შეადარეთ მიღებული გამომავალი, კედლის განაწილება, ზომები, გამოდევნის შემდგომი ფორმა, საჭირო ფუნქციური ტესტები და დეფექტები უფრო მოკლე ციკლის შენარჩუნებამდე.

წარმოების გუნდების მიერ გამოყენებული ტერმინოლოგია:აფეთქების ჩამოსხმის ციკლის დროის ოპტიმიზაცია, ექსტრუზიის დარტყმის ჩამოსხმის ციკლის დრო, ბოთლის აფეთქების მანქანის ციკლის დრო, აფეთქების ჩამოსხმის აპარატის გამომუშავება, ციკლის შემცირება, გაგრილების დროის ოპტიმიზაცია და დარტყმის ჩამოსხმის წარმოების ეფექტურობა. ეს პირობები მიუთითებს იმავე ბიზნეს მიზანზე, მაგრამ ტექნიკური სამუშაო იწყება გაზომილი პროცესით და არა მიზნობრივი პროცენტით.
ექვსი ადგილი, სადაც ციკლი შეიძლება შეიზღუდოს
| ციკლის ბლოკი | გაზომეთ მანქანაზე | მტკიცებულება შემოკლებამდე | წარუმატებლობა, რომელიც შეიძლება მოგვიანებით გამოჩნდეს |
|---|---|---|---|
| პარიზონი ან დახვრეტილი | განმეორებადი დაწყების/დამთავრების სიგნალი, პარიზონის სიგრძე, გასროლის ან აკუმულატორის პოზიცია | სტაბილური მიწოდება და სწორი ურთიერთობა ყალიბის დახურვასთან | ჩამორჩენა, მოკლე პარიზონი, ვეებერთელა, წონის ან პროფილის ცვლა |
| დახურეთ და ჩაკეტეთ | ბრძანება, პოზიციის გამოხმაურება და დასრულების მდგომარეობა | სუფთა მოძრაობა, სრული დახურვა და დამტკიცებული მანქანის მდგომარეობა | ციმციმი, დაზიანება, არასრული დახურვა ან შეჯახება |
| აფეთქება და გამონაბოლქვი | დრო, მანქანა-შემავალი ჰაერის მდგომარეობა და წნევის ქცევა ღონისძიების დროს | სრული ინფლაცია, დეტალი, ვენტილაცია და უსაფრთხო გამოშვება | არასრული ნაწილი, აფეთქება, წებოვანი ან ადრეული გახსნა |
| გაგრილება | მიწოდებისა და დაბრუნების მდგომარეობა მიკროსქემის მიხედვით, ფორმის ტემპერატურის ნიმუში და ნაწილის მდგომარეობა გამოდევნისას | სტაბილური ზომები, კედელი, კისერი, ძირი და განდევნის შემდგომი ფორმა | მეორადი, ოვალური კისერი, შეკუმშვა, როკერის ქვედა ნაწილი ან ცხელი მორთვა |
| გატანა და ქვემოთ | რობოტი, კონვეიერი, ტრიმერი და ტესტერის თანმიმდევრობა | ნაწილი ასუფთავებს თითოეულ ინტერფეისს წარმოების ტემპით | შეჯახება, შეჯახება, მორთვა ან ტესტერის ჩამორჩენა |
01 / საბაზისოდაიწყეთ ციკლით, რომელიც რეალურად მუშაობს
ციკლური დროის პროექტს სჭირდება ერთი განმეორებადი საზომი წერტილი. უწყვეტი ექსტრუზიის ხაზზე, ეს წერტილი შეიძლება იყოს სიგნალი, რომელიც დაკავშირებულია პარიზონის ჭრასთან ან შემდეგი განმეორებითი მანქანების თანმიმდევრობის დაწყებასთან. აკუმულატორის მანქანაზე წარმოების უკეთ გაგება შესაძლებელია გასროლის მომზადების, აკუმულატორის პოზიციის, ამოღების და ჩამოსხმის თანმიმდევრობით. აირჩიეთ სიგნალი, რომელიც გამოჩნდება ერთხელ სრულ ფორმირების მოვლენაზე და დააფიქსირეთ იგი. არ შეადაროთ HMI სამიზნე ერთი მანქანიდან დაკვირვებას მეორეზე.
King-მა მასპინძლობდაMoog DigiPack III სახელმძღვანელონათლად აღწერს განსხვავებას. უწყვეტი ექსტრუზიისთვის, კონტროლერს შეუძლია დააკავშიროს პარიზონის პროფილი ციკლის დროს და შეუძლია გაზომოს ინტერვალი თანმიმდევრული დაწყების სიგნალებს შორის. აკუმულატორის აპარატისთვის, პარიზონის პროფილი დაკავშირებულია აკუმულატორის პოზიციასთან, ხოლო მასალა ამოღებულია. ამ განსხვავებას აქვს მნიშვნელობა, რადგან დროის ერთსა და იმავე რედაქტირებას შეუძლია კედლის პროფილის შეცვლა ერთ მანქანაზე, ხოლო მეორეზე განსხვავებული ეფექტის მქონე.
ჩაწერეთ მინიმუმ საკმარისი თანმიმდევრული მოვლენები ნორმალური ვარიაციის სანახავად. ქარხანამ უნდა აირჩიოს ნიმუშის პერიოდი, მაგრამ ის უნდა მოიცავდეს რეალურ საოპერაციო სქემას: ორივე სადგური ორმაგი სადგურის ხაზზე, ყველა შესაბამისი გამოსასვლელი ან ღრუ, ნაწილების რუტინული მოცილება და ქვედა დინების მოწყობილობა, რომელიც მართავს გამოშვებას. ცალკე აღნიშნეთ სიგნალიზაცია, მოკლე გაჩერებები და ხელით ჩარევები. საშუალო, რომელიც მოიცავს არაკლასიფიცირებულ შეფერხების პერიოდს, მალავს ციკლს, ხოლო საუკეთესო ცალკეული მოვლენა მალავს განმეორებადობას.
შეინახეთ მიღებული ნაწილი დროის ჩანაწერის გვერდით. დააფიქსირეთ პროდუქტისა და ფორმის რევიზია, ფისოვანი ხარისხი და ლოტი, ფერის ან ხელახლა გახეხვის წესი, რეცეპტის გადახედვა, ფაქტობრივი ტემპერატურის მდგომარეობა, მანქანაში შესასვლელი ჰაერი და გამაგრილებელი წყალი, ნაწილის წონა, კედლის კრიტიკული ადგილები, ზომები და საჭირო ფუნქციური ტესტები. ეს ჩანაწერი საბაზისოა. თუ ხანმოკლე ტესტირება ვერ მოხერხდა, გუნდს შეუძლია დაუბრუნდეს ცნობილ პროცესს, ვიდრე მისი მეხსიერებიდან რეკონსტრუქცია.
02 / დიაგნოსტიკათვალყური ადევნეთ მოვლენას, რომელიც ზღუდავს შემდეგ ციკლს
HMI-ების უმეტესობა დროის პარამეტრების რედაქტირებას მარტივს ხდის. ამ მოხერხებულობამ შეიძლება მიიყვანოს გუნდმა, შეამციროს ყველაზე დიდი ხილული რიცხვი, სანამ გაარკვია, რას აკონტროლებს. დაარღვიე ციკლი ფიზიკურ ბლოკებად და დააკვირდი მათ საზღვრებს: პარიზონის ან გასროლის მომზადება, ყალიბის გადატანა, დახურვა და ჩაკეტვა, დარტყმა-პინის მოძრაობა, ინფლაცია, გაგრილება, გამონაბოლქვი, გახსნა, ამოღება და დამუშავება. ზოგიერთი ბლოკი ხდება სერიაში. სხვები გადახურულია. მთლიანი ციკლი დგინდება ბილიკით, რომელიც უნდა დასრულდეს შემდეგი ფორმირების მოვლენის დაწყებამდე.
მარტივი ვადები უფრო სასარგებლოა, ვიდრე პარამეტრების სია. ჩაწერეთ დაწყების და დასრულების სიგნალი თითოეული ბლოკისთვის და შეადარეთ ბრძანება რეალურ გამოხმაურებას. თუ გაგრილება მთავრდება, მაგრამ მანქანა ელოდება რობოტის გაწმენდის სიგნალს, გაგრილების დროის შემცირებამ შეიძლება შექმნას უფრო ცხელი ნაწილი ციკლის შეცვლის გარეშე. თუ შემდეგი პარიზონი მზად არ არის, როდესაც ფორმა დაბრუნდება, უფრო სწრაფი გახსნა ვერ გაზრდის გამომუშავებას. თუ ტრიმერი ვერ ასუფთავებს ნაწილებს ახალი ტემპით, შეზღუდვა გადავიდა ქვემოთ.
კინგლისHMI პარამეტრების და სიგნალიზაციის სახელმძღვანელოამ მიზეზით გამოყოფს დადგენილ მნიშვნელობებს რეალური მნიშვნელობებისაგან. ბრძანება გვიჩვენებს რა მოითხოვა კონტროლერმა. სენსორის მდგომარეობა, პოზიციის გამოხმაურება და ფიზიკური დაკვირვება აჩვენებს, მოხდა თუ არა მოქმედება. აპარატის განგაშის ისტორიამ ასევე შეიძლება გამოავლინოს პირველი ჩაკეტვა ან ნებადართული, რომელმაც შეწყვიტა თანმიმდევრობა. გადატვირთვამ შეიძლება წაშალოს საუკეთესო მინიშნება.
თითოეული დაგვიანების კლასიფიკაცია რეცეპტის რედაქტირებამდე. პროდუქტიული დროა საჭირო ნაწილის ჩამოყალიბებასა და სტაბილიზაციას. პირობითი დრო იცავს მოძრაობას ან ელოდება დამოწმებულ მდგომარეობას. ლოდინის თავიდან აცილება მოდის დაგვიანებული რობოტის, არასტაბილური უტილიტის, დაბლოკილი გაგრილების მიკროსქემის, არათანმიმდევრული პარიონის, ხელით დადასტურების ან ქვედა დინების გადატვირთვისგან. ტექნიკური დანაკარგი გამოწვეულია ცვეთა, გაჟონვით, ცუდი შეზეთვით, დაზიანებული სენსორებით ან გასწორების პრობლემებით. თითოეულ კლასს ჰყავს განსხვავებული მფლობელი და განსხვავებული შესწორება.
03 / სითბოს მოცილებაშეამოწმეთ გაგრილების მოქმედება გაგრილების დროის შემცირებამდე
ლიონდელბაზელისგზამკვლევი პოლიოლეფინის აფეთქების ჩამოსხმისთვისაცხადებს, რომ გაგრილება იკავებს ჩამოსხმის ციკლის უმეტეს ნაწილს პოლიოლეფინის დარტყმით ჩამოსხმის მრავალ აპლიკაციაში. სახელმძღვანელო აკავშირებს ხანმოკლე ციკლებს სითბოს გადაცემის პირობებთან, როგორიცაა დნობის ტემპერატურა, ჩამოსხმის ტემპერატურა, წყლის დინება და ტურბულენტობა, მაგრამ მაინც მოითხოვს ნაწილის სასურველ ხარისხს. ეს არის სასარგებლო მიმართულება დიაგნოსტიკისთვის და არა უნივერსალური Kingngle ღირებულებების ნაკრები.
დაიწყეთ გაგრილების წყაროდან და მიჰყევით რეალურ წრეს. ჩაწერეთ გამაგრილებლის მიწოდება და დაბრუნების მდგომარეობა სტაბილურ წარმოებაში და არა მხოლოდ ჩილერის ეკრანი. შეამოწმეთ, იღებს თუ არა ფორმა მითითებულ ნაკადს და დაბალანსებულია თუ არა პარალელური სქემები. მოძებნეთ თბილი წრე, შეზღუდული შლანგი, დაბინძურებული არხი, არასწორი შეერთება, ჰაერის ჯიბე, გაჟონვა ან სითბოს დატვირთვა, რომელიც გაზიარებულია სხვა მანქანასთან. Theდარტყმის ჩამოსხმის მანქანის სასარგებლო სახელმძღვანელოგანმარტავს, რატომ უნდა განვასხვავოთ ქარხნის მიწოდება და მანქანა-შემყვანი მდგომარეობა.
მოამზადეთ ფორმა და ამოღებული ნაწილი. ერთი ზედაპირის კითხვა არ შეიძლება წარმოადგენდეს ყალიბს კისრის ჩანართებით, მჭიდის უბნებით, სქელი სახელურებით, ღრმა ბაზებით და ცალკეული სქემებით. გამოიყენეთ ქარხნის მიერ დამტკიცებული გაზომვის მეთოდი და შეადარეთ განმეორებადი ადგილები. დააკვირდით, როდის ჩნდება დეფორმაცია: ყალიბის შიგნით, ამოღების დროს, მორთვისას, გაგრილების კონვეიერზე ან მას შემდეგ, რაც ნაწილი მიაღწევს ოთახის მდგომარეობას. ცხელ ნაწილს, რომელიც მისაღები ჩანს ერთი წუთის განმავლობაში, შეიძლება მოგვიანებით გამოავლინოს ოვალური კისერი, როკერის ქვედა ნაწილი, შეკუმშვა ან განზომილებიანი დრიფტი.
Formosa Plastics'პოლიეთილენის ექსტრუზიის დარტყმის ჩამოსხმის პროცესის სახელმძღვანელოჩამოთვლის მოკლე ციკლს, ობის მაღალ ტემპერატურას და გამაგრილებლის არხების ჩაკეტვას შესაძლო მიზეზებს შორის, როდესაც ნაწილი ძალიან ცხელია. ის ასევე აკავშირებს ჩამოსხმის არასაკმარის გაგრილებას დეფორმაციასთან და გვირჩევს წყლის ნაკადის, ფორმის ტემპერატურისა და არხის მდგომარეობის შემოწმებას. ეს ურთიერთობები მხარს უჭერს გაგრილების გამოკვლევას, მაგრამ ფისოვანი ხარისხი, ფორმა და პროდუქტის სპეციფიკაცია განსაზღვრავს მისაღები სამუშაო ფანჯარას.
არ შეამციროთ გამაგრილებლის ტემპერატურა ჩვევის მიხედვით. კონდენსაცია დამოკიდებულია ზედაპირის ტემპერატურაზე, გარემოს ტემპერატურასა და ტენიანობას შორის ურთიერთობაზე. ყალიბზე ან მის გარშემო წყალმა შეიძლება გავლენა მოახდინოს ნაწილზე და შექმნას აღჭურვილობა ან სამუშაო ადგილის პრობლემები. ჩაწერეთ ოთახის მდგომარეობა, როდესაც კონდენსაცია არის საოპერაციო საზღვრებთან და დაიცავით ჩილერის, ჩამოსხმის და ქარხნის პროცედურები. ნაკადის განაწილების გაუმჯობესებამ ან შეზღუდული წრედის გაწმენდამ შეიძლება აღადგინოს სითბოს გადაცემა ტემპერატურის სამიზნე გადაადგილების გარეშე.
04 / ნაწილის დიზაინიკედლის განაწილება ცვლის, თუ რამდენი სითბო უნდა ამოიღოს ფორმამ
გაგრილების მოთხოვნა მიჰყვება პლასტმასის ნაწილს. სქელი ფართობი შეიცავს უფრო ცხელ მასალას, ვიდრე თხელი და შეიძლება რბილი დარჩეს მას შემდეგ, რაც ახლომდებარე კედლები მზად იქნება ამოსაყრელად. გაგრილების მთელი ეტაპის გახანგრძლივებამ შეიძლება დაიცვას ეს ერთი ადგილი, მაგრამ ის ასევე უფრო დიდხანს ინახავს ყალიბში ყველა სხვა ადგილს. სანამ გრძელი ციკლი გარდაუვალად მიიჩნიეთ, შეადარეთ გაზომილი კედლის რუკა დიზაინის მოთხოვნას და მოსალოდნელ მონაკვეთს პარიზონიდან ღრუში.
Moog DigiPack III სახელმძღვანელოში, რომელსაც უმასპინძლა Kinggle, განმარტავს, რომ parison პროგრამირება აკონტროლებს დისკს პროდუქტის სიგრძეზე. ის ასევე აკავშირებს არასაჭირო მძიმე კედლის სექციებს უფრო ხანგრძლივ გაგრილებასთან და განმარტავს, რომ პროფილი უნდა იყოს დამოწმებული საცდელ კონტეინერებზე კედლის სისქის გაზომვით. გამოიყენეთ ეს ურთიერთობა ფრთხილად. მასალის ამოღება არ არის ციკლის დროის მალსახმობი, გარდა იმ შემთხვევისა, როდესაც შესწორებული ნაწილი არ აკმაყოფილებს წონას, მინიმალურ კედელს, ზემოქმედებას, ზედა დატვირთვას, ვარდნას, წნევას, ქიმიურ წინააღმდეგობას და განზომილების მოთხოვნებს, რომლებიც ვრცელდება პროდუქტზე.
ჯერ დაადგინეთ ცხელი ან დამახინჯებული რეგიონი მზა ნაწილზე. შემდეგ დააკავშირეთ ეს პოზიცია პარიზონის პროგრამას, ყალიბის გაჭიმვა, დაჭერა და გაგრილების წრე. მძიმე ბაზა შეიძლება იყოს პროფილიდან, კუდის დაჭერით ან გეომეტრიით. ცხელი სახელური შეიძლება მოიცავდეს ქსელის, ადგილობრივი გაჭიმვის, ვენტილაციის ან გაგრილების. თბილი კისერი შეიძლება მოიცავდეს დარტყმით კონტაქტს, ჩასმა გაგრილებას, ჭარბი მასალას ან დაგვიანებულ გამოშვებას. Theparison პროგრამირების სახელმძღვანელოგთავაზობთ გაზომვაზე დაფუძნებულ მეთოდს პროფილის მასალის გადასატანად და არა ქულების გარეგნულად რედაქტირებისთვის.
ყალიბის დიზაინი ასევე ადგენს სითბოს გადაცემის ხელმისაწვდომ მარშრუტს. არხის განთავსება, ნაკადის გზა, ჩანართები, კისრის კონსტრუქცია, ვენტილაცია, ზედაპირის კონტაქტი და გამყოფი ხაზის დიზაინი შეიძლება შეზღუდოს ნაწილის სტაბილიზაციის სიჩქარე. გამოიყენეთ Kingle'sექსტრუზიის დარტყმით ჩამოსხმის ფორმის დიზაინის სახელმძღვანელოროდესაც იგივე ცხელი რეგიონი რჩება კომუნალური და დამტკიცებული კედლის განაწილების შემდეგ. მუდმივ ადგილობრივ შეზღუდვას შეიძლება დასჭირდეს ფორმის კორექტირება და არა ტაიმერის სხვა შეცვლა.

შეინახეთ დამტკიცებული ნაწილის წონა, როგორც შედეგი და არა ერთადერთი კონტროლი. ერთი და იგივე საერთო წონის მქონე ორ ნაწილს შეიძლება ჰქონდეს განსხვავებული კედლის განაწილება და გაგრილების ქცევა. დაჭერით ან გაზომეთ მდებარეობები, რომლებიც არეგულირებს შესრულებას და შეამოწმეთ ამოღების შემდგომი ფორმა პროდუქტის კონტროლის გეგმით განსაზღვრულ დროს. ეს არის ის, თუ როგორ ხდება კედლის სისქის სამუშაო პროცესის სასარგებლო მტკიცებულება, ვიდრე ზოგადი პრეტენზია მატერიალური დაზოგვის შესახებ.
05 / მანქანა ლოგიკაუწყვეტი და აკუმულატორი მანქანები არ იზიარებენ დროის ერთ მოდელს
უწყვეტი ექსტრუზიის დარტყმით ჩამოსხმის მანქანაზე, ექსტრუდერი აწვდის პარიზონს განუწყვეტლივ, სანამ ერთი ან მეტი ჩამოსხმის სადგური მოძრაობს მათი თანმიმდევრობით. ციკლის დრო, პარიზონის სიგრძე, ჭრის დრო და კედლის სისქის პროგრამა შეიძლება იყოს დაკავშირებული. თუ ციკლი შეიცვლება, კონტროლერმა მაინც უნდა მოათავსოს განკუთვნილი პროფილი ფიზიკური პარიზონის გასწვრივ და ყალიბის შიგნით. სადგურების უფრო მოკლე თანმიმდევრობა, რომელიც ცვლის პროფილს, არ არის ნეიტრალური სიჩქარის ცვლილება.
Moog კონტროლერის სახელმძღვანელო აღწერს დროზე დაფუძნებულ პროფილის კონტროლს უწყვეტი მანქანებისთვის და პოზიციაზე დაფუძნებულ კონტროლს აკუმულატორი მანქანებისთვის. უწყვეტი დაყენებისას, მას შეუძლია განსაზღვროს ციკლის დრო დაწყების სიგნალებს შორის ინტერვალიდან, როგორიცაა თანმიმდევრული პარიზონის შემცირება. აკუმულატორის დაყენებაში, კედლის პროფილი მიჰყვება აკუმულატორის პოზიციას ამოღების დროს. ეს გამოქვეყნებული განსხვავება არის ის, თუ რატომ უნდა დაადგინოს ქარხანამ მანქანისა და კონტროლერის რეჟიმი სხვა ხაზიდან ციკლის დროის მეთოდის სესხებამდე.
აკუმულატორმა მანქანამ ასევე უნდა მოამზადოს საჭირო გასროლა, სანამ ჩამოსხმის თანმიმდევრობა გრძელდება. ჰკითხეთ, სრულდება თუ არა პლასტიფიკაცია ან დაგროვება, სანამ ფორმა მზად იქნება შემდეგი გასროლისთვის. თუ აკუმულატორი ჯერ კიდევ ივსება, ყალიბის გახსნიდან წამის შემცირებამ შეიძლება არ შეამციროს სრული ციკლი. თუ დაგროვება ადრე დასრულდება, ჩამოსხმის და გაგრილების გზა შეიძლება იყოს შეზღუდვა. ჩაწერეთ გასროლის ფაქტობრივი მომზადება, ბალიშის ან ბოლო პოზიცია, დნობის მდგომარეობა და ნაწილი წონა იმის ნაცვლად, რომ დაადგინოთ მზადყოფნა ერთი სამიზნე მნიშვნელობიდან.
სადგურის განლაგება ასევე ცვლის ვადებს. ორმაგი სადგურის უწყვეტ მანქანას შეუძლია გამოიყენოს ერთი სადგური, ხოლო მეორე გაცივდეს ან ათავისუფლებს ნაწილს, მაგრამ ექსტრუდერი, საძირკვლის თავი, გადაცემის მოძრაობა, გაგრილების სისტემა და ქვედა დინების მოწყობილობამ უნდა უზრუნველყოს გადახურვა. კინგლისერთსადგურიანი და ორსადგურიანი შედარებაგანმარტავს ამ შესაძლებლობების გადაწყვეტილებას. მრავალთავიანი და მრავალ ღრუს განლაგება გავლენას ახდენს თითო მოვლენის ნაწილებზე და ბალანსზე გამოსასვლელებსა და ღრუებს შორის; Theმრავალთავიანი წინააღმდეგ მრავალ ღრუს სახელმძღვანელოგამოყოფს ამ ტერმინებს.
მანქანების შედარებისას გამოიყენეთ სწორი მნიშვნელი. ფორმირების მოვლენა ყოველთვის არ არის ერთი ნაწილი. დათვალეთ მიღებული ნაწილები ყველა შესაბამისი თავებიდან, ღრუებიდან და სადგურებიდან, შემდეგ ჩართეთ შეზღუდვები, რომლებიც ამ ნაწილებს გაყიდვას ხდის. სწრაფი მშრალი მოძრაობით მანქანას მაინც შეუძლია საათში ნაკლები მიღებული ნაწილების წარმოება, თუ ექსტრუზია, გაგრილება, მორთვა ან ხარისხის სტაბილურობა ვერ შეინარჩუნებს ტემპს.
06 / თანმიმდევრობააღადგინეთ ლოდინის დრო გადახურვის რისკების გარეშე
გაგრილებისა და მიწოდების გაგების შემდეგ, შეამოწმეთ ხარვეზები მოქმედებებს შორის. შეფერხება შეიძლება იყოს ისტორიული და არა აუცილებელი, მაგრამ ასევე შეიძლება უზრუნველყოს კლირენსი, წნევის სტაბილიზაცია, გამონაბოლქვი, სიგნალის დადასტურება ან უსაფრთხო გადაცემა. დაადგინეთ რა მდგომარეობას იცავს თითოეული დაყოვნება. შემდეგ შეამოწმეთ აქვს თუ არა კონტროლერს უკვე სანდო გამოხმაურება ამ მდგომარეობის შესახებ. ფიქსირებული ლოდინის დადასტურებული დასრულების სიგნალით ჩანაცვლებამ შეიძლება გააუმჯობესოს განმეორებადობა, მაგრამ მხოლოდ მაშინ, როდესაც აპარატის დიზაინი და დამტკიცებული კონტროლის ლოგიკა მხარს უჭერს მას.
კინგლს უმასპინძლაავტომატური დარტყმის ჩამოსხმის მანქანის მუშაობის სახელმძღვანელოგამოყოფს დროის კატეგორიებს, როგორიცაა ყალიბის დახურვა, აფეთქების დრო, გამონაბოლქვთან დაკავშირებული მოქმედებები, ყალიბის მიკრო გახსნა, დარტყმის ქინძისთავის მოძრაობა და რობოტის შეფერხება. სახელმძღვანელო არაერთხელ აკავშირებს ღირებულებებს რეალურ პროდუქტთან ან წარმოების მდგომარეობასთან. მისი ინტერფეისი ეხება დოკუმენტირებული მანქანების ოჯახს და შეიძლება განსხვავდებოდეს მოდელის, ვარიანტის ან პროგრამული უზრუნველყოფის ვერსიის მიხედვით, ამიტომ ის არ უნდა იქცეს რეკომენდებული წამების ზოგად სიაში.
უყურეთ ფიზიკურ თანმიმდევრობას შემცირებულ და კონტროლირებად პირობებში, რომელიც ნებადართულია მანქანის პროცედურის მიხედვით. დაადასტურეთ, რომ შლანგები, კაბელები, საფეთქელი ქინძისთავები, ბირთვები, ამომყვანი მოწყობილობები და ნაწილი სუფთა რჩება სრულ გზაზე. წაიკითხეთ ბრძანება და გამოხმაურება ერთად. თუ მოძრაობა ადრე მიაღწევს პოზიციას, მაგრამ თანმიმდევრობა მაინც ელოდება, იპოვეთ ზუსტი დასაშვები. თუ გამოხმაურება დაგვიანებით ან პერიოდულად მოდის, დააფიქსირეთ სენსორი, მექანიზმი ან სასარგებლო მიზეზი, სანამ შეამცირებთ ტაიმერის, რომელიც მას ფარავდა.
ქვედა ნამუშევარი მიეკუთვნება იმავე ვადებს. რობოტს შეუძლია სწრაფად გაასუფთავოს ყალიბი, მაგრამ ნაწილები მოათავსოს უკვე სავსე კონვეიერზე. ტრიმერს შეიძლება დასჭირდეს ნაწილის სტაბილური ტემპერატურა. გაჟონვის ტესტერი შეიძლება გახდეს ბოთლი მანქანის გამომუშავების გაზრდის შემდეგ. ჩაწერეთ რიგის სიგრძე და შეჩერების მიზეზები პირველი მდგრადი გაშვების განმავლობაში, არა მხოლოდ მანქანაში რამდენიმე ციკლის განმავლობაში. უსწრაფესი უსაფრთხო მანქანის ციკლი არ არის გამოსადეგი, თუ ის დეფექტებს ან გადატვირთულობას აშორებს ერთი სადგურის მოშორებით.
07 / ექსპერიმენტიგაუშვით კონტროლირებადი ციკლის დროითი საცდელი, რომელიც შეიძლება განმეორდეს სხვა ცვლაში
სასარგებლო ცდა იწყება ისეთი კითხვით, როგორიცაა „ზღუდავს თუ არა ჩამოსხმის წრე უსაფრთხო ამოღებას?“ ან "რობოტის გასუფთავების შეფერხება რჩება სენსორის შემოწმების შემდეგ?" ის არ იწყება „ციკლის უფრო სწრაფი გაწევით“. მიუთითეთ საეჭვო შეზღუდვა, ცვლილება, მოსალოდნელი პასუხი და ნაწილის შემოწმება, რომელსაც შეუძლია უარყოს სასამართლო პროცესი. დაავალეთ ერთი ადამიანი რეცეპტის რედაქტირების გასაკონტროლებლად და ერთი ადამიანი ჩაწეროს შედეგები, რათა რამდენიმე კორექტირება არ მოხდეს ნიმუშებს შორის.
-
გაყინეთ დამტკიცებული საბაზისო ხაზი.შეინახეთ ან დაბეჭდეთ გამოშვებული პარამეტრები, დაადგინეთ პროდუქტის პაკეტი და შეინახეთ მიღებული ნიმუშები. ჩაწერეთ რეალური ციკლის ცვალებადობა და მიღებული გამომავალი სტაბილურ პირობებში.
-
დაასახელეთ ერთი შეზღუდვა.გამოიყენეთ თანმიმდევრობის ვადები, გაგრილების რუკა, კომუნალური წაკითხვები, განგაშის ისტორია და ქვედა დინების დაკვირვებები. დაწერეთ მტკიცებულება, რომელიც მიუთითებს ამ შეზღუდვაზე.
-
განსაზღვრეთ ნებადართული ცვლილება.გამოიყენეთ მანქანა, ყალიბი და ფისოვანი დოკუმენტაცია. დააყენეთ კონტროლირებადი რეგულირების ლიმიტი და დაბრუნების წერტილი. არ შეცვალოთ სხვა ცვლადი დაკვირვების ფანჯრის დროს.
-
დააყენეთ უარყოფის ტრიგერები.ჩართეთ შესაბამისი ნიშნები, როგორიცაა არასტაბილური პარიზონი, არასრული მოძრაობა, ცხელი ან წებოვანი ნაწილები, გადახვევა, განზომილებიანი მოძრაობა, წონა ან კედლის უკმარისობა, ციმციმი, აფეთქება, სიგნალიზაცია, საცობები ან სახიფათო ქცევა.
-
გაიარეთ სტაბილიზაციის გზით.მონიშნეთ ნაწილები დროის, სადგურის, თავის ან ღრუს მიხედვით. ნუ შეაფასებთ ახალ მდგომარეობას პირველი ნაწილიდან, თუ შეცვლილ ცვლადს დრო სჭირდება ახალი სტაბილური მდგომარეობის მისაღწევად.
-
გაზომეთ მიღებული წარმოების ფანჯარა.გამოიყენეთ კონტროლირებადი ვიზუალური, წონის, კედლის, განზომილებიანი და ფუნქციური შემოწმებები. ჩართეთ ქვედა დინების მორთვა, ტესტირება და შეფუთვა, როდესაც ისინი განსაზღვრავენ გასაყიდ ნაწილს.
-
შეინახეთ, უარყავით ან გამოიძიეთ.შეინარჩუნეთ ცვლილება მხოლოდ მაშინ, როდესაც განსაზღვრული ფანჯარა გაივლის და მიღებული გამომავალი გაუმჯობესდება. აღადგინეთ საბაზისო ხაზი, თუ ხარისხი ან კონტროლი გაუარესდება. გახსენით ხელსაწყოების, სასარგებლო ან ტექნიკური სამუშაოები, როდესაც საცდელი გამოავლენს ფიზიკურ მიზეზს.
ნიმუშის გეგმა უნდა შეესაბამებოდეს ხაზს. ორსადგურიან მანქანაზე ჩართეთ ორივე მხარე. მრავალთავიან კონფიგურაციაში შეინახეთ ხელმძღვანელის იდენტურობა. მრავალ ღრუს ყალიბზე შეინახეთ ღრუს იდენტურობა, სადაც ეს შესაძლებელია. საშუალოს შეუძლია დამალოს ერთი ცხელი წრე ან ერთი თხელი გამომავალი. Theაფეთქების ჩამოსხმის დეფექტების სახელმძღვანელოგვიჩვენებს, თუ როგორ იწვევს ფიქსირებული და შემთხვევითი შაბლონები სხვადასხვა შემოწმებას.
საცდელი ჩანაწერები უნდა შეიცავდეს ძველ მნიშვნელობას, ახალ მნიშვნელობას, ცვლილების დროს, პასუხისმგებელ პირს, ციკლის ფაქტობრივ განაწილებას, მასალის პარტიას, სასარგებლო მდგომარეობას, ნიმუშების ID-ებს, გაზომილ შედეგებს, უარყოფას და საბოლოო გადაწყვეტილებას. ფოტოები გამოსადეგია ფორმისა და დეფექტის ადგილმდებარეობისთვის, მაგრამ ისინი არ ცვლიან გაზომვებს. თუ პროცესი უბრუნდება საწყისს, ჩაწერეთ ისიც. წარუმატებელ ცდას მაინც შეუძლია თავიდან აიცილოს სხვა ცვლილება იგივე იდეის გამეორებისგან.
08 / ტევადობაგამოთვალეთ გამოსავალი მიღებული ნაწილებიდან და არა მშრალი ციკლის მოძრაობა
მშრალი ციკლის გამოსავალი აღწერს მანქანის მოძრაობას სრული მასალის, გაგრილებისა და ნაწილობრივი მიღების ტვირთის გარეშე. ის სასარგებლოა მოძრაობის შესაძლებლობების შესამოწმებლად, მაგრამ ეს არ არის გაყიდვადი წარმოების დაპირება. წარმოების გაანგარიშებისას გამოყენებული უნდა იყოს რეალური ნაწილი, ფისი, ყალიბი, თავის ან ღრუს რაოდენობა, გაგრილების სისტემა, ქვედა დინების აღჭურვილობა და მიღების მეთოდი. ამიტომაც არის Kingle'sპროექტის საინფორმაციო პროცესიითხოვს პროდუქტის ზომას, წონას, მასალას, სისქეს და გამომავალ მოთხოვნებს, სანამ მანქანას გირჩევთ.
გაზომეთ მიღებული გამომავალი პირდაპირ წარმომადგენლობითი წარმოების ფანჯარაში. დაითვალეთ მხოლოდ ის ნაწილები, რომლებიც გაივლიან განსაზღვრულ გამოშვების კრიტერიუმებს და ჩაწერეთ დაგეგმილი გაჩერებები, დაუგეგმავი გაჩერებები, დაყენების დაკარგვა და უარყოფები ცალკე. არ დაიმალოთ ისინი ეფექტურობის ერთი აუხსნელი ფაქტორის შიგნით. თუ ხაზი აწარმოებს რამდენიმე ნაწილს თითო მოვლენაზე, შეაერთეთ დათვლა სადგურის, ხელმძღვანელის ან ღრუს მიხედვით, რათა გამორთული გამომავალი არ გაქრეს მთლიანობაში.
| მეტრიკა | გაანგარიშება ან დაკვირვება | გამოყენება | გავრცელებული მოხსენების შეცდომა |
|---|---|---|---|
| ციკლის წამები | დრო ერთი და იგივე მოვლენას შორის განმეორებით სტაბილურ ციკლებს შორის | აჩვენებს მანქანა-მოვლენის ტემპს და ვარიაციებს | უმოკლეს ერთი მოვლენის მოხსენება |
| ნაწილები თითო ღონისძიებაზე | მიღებული ფიზიკური ნაწილები გამოთავისუფლებული ერთი სრული ფორმირების მოვლენით | აკავშირებს თავებს, ღრუებსა და სადგურებს მოცულობასთან | ვივარაუდოთ, რომ ყველა განყოფილება აწარმოებს |
| თეორიული საათობრივი გამომუშავება | (3600 / ციკლის წამი) × ნაწილები თითო მოვლენაზე | შედარების დაგეგმვა უწყვეტ პირობებში | შედეგის დარქმევა გარანტირებული წარმოება |
| მიღებული საათობრივი გამომავალი | მიღებული ნაწილები / დაკვირვებული წარმოების საათები | აჩვენებს გამოსაყენებელ გამოსავალს შემოწმებული პროდუქტის პაკეტიდან | გაწმენდის, დაყენების ან უარყოფილი ნაწილების დათვლა |
| შეცვალეთ შედეგი | მიღებული გამომავალი მინუს მიღებული შედეგის შემდეგ, შესაბამის პირობებში | ამოწმებს, გააუმჯობესა თუ არა რედაქტირებამ რეალური მიზანი | შედარება სხვადასხვა პროდუქტების, ცვლის ან კომუნალური |
მოხსენების ხარისხი სიჩქარის გარდა. ჩართეთ წონის და კედლის შედეგები, კრიტიკული ზომები, ფუნქციონალური ტესტის შედეგი, ჯართი ან შეჩერების რაოდენობა, სასარგებლო მდგომარეობა და რეცეპტის გადახედვა. ორი წამის შემცირებას არ აქვს დამოუკიდებელი მნიშვნელობა ორიგინალური ციკლის, ნაწილების რაოდენობის, მიღებული მოსავლიანობის და ტესტის პირობების გარეშე. ამიტომ ეს სტატია არ აქვეყნებს პროცენტული გაუმჯობესების სამიზნეს. შედეგი უნდა მოდიოდეს მყიდველის ხაზის მონაცემებიდან.
ახალი აპარატისთვის ან ყალიბისთვის, განსაზღვრეთ გამომავალი მეთოდი საცდელამდე. კინგლისქარხნის მიღების ტესტის სახელმძღვანელოგანმარტავს, თუ როგორ დააკავშიროთ გაზომილი გაშვება ზუსტ პროდუქტთან, მასალასთან, ფორმასთან და სასარგებლო პირობებთან. გამოიყენეთგაშვების საკონტროლო სიადრომდე სტაბილური მდგომარეობის დამყარება დაშეცვლის სახელმძღვანელორათა დაყენების დანაკარგი განცალკევდეს სტაბილური წარმოებისგან.
09 / ლიმიტებიშეაჩერეთ საცდელი პროცესი, როდესაც პროცესი დაკარგავს კონტროლს
გააჩერეთ და აღადგინეთ დამტკიცებული მდგომარეობა, თუ დამცავი, ჩამკეტი, გადაუდებელი გაჩერება ან სახიფათო ენერგიის კონტროლი არ მუშაობს ისე, როგორც ეს იყო დაგეგმილი. გააჩერეთ მანქანის მოულოდნელი მოძრაობა, შეჯახების რისკი, უჩვეულო ჰიდრავლიკური ან პნევმატური ქცევა, დაზიანებული წნევის კომპონენტები, ელექტრული გადახურება, გაჟონვა ან უთანხმოება გამოჩენილ უკუკავშირსა და ფიზიკურ პოზიციას შორის. ციკლური სამუშაო არასდროს იძლევა ნებართვას დეფექტის ირგვლივ მუშაობას.
ნაწილმა მტკიცებულებამ ასევე შეიძლება შეაჩეროს სასამართლო პროცესი. დააკვირდით პარიზს, რომელიც აღარ მოდის სწორ პოზიციაში, ყალიბის არასრული დახურვა, აწევა ელვარება, არასტაბილური წონა, თხელი კრიტიკული კედლები, ამოფრქვევები, არასრული დეტალები, წებოვნება, მორთვა დაზიანებული, გადახვევა, ოვალური კისრები, როკერის ქვედა ნაწილი, შეკუმშვა ან ფუნქციონალური ტესტის წარუმატებლობა. Formosa-ს პროცესის სახელმძღვანელო აკავშირებს რამდენიმე ამ სიმპტომს ზედმეტ სიცხესთან, არასაკმარის გაგრილებასთან, ხანმოკლე ციკლთან ან გაგრილების არხის მდგომარეობასთან. გამოიყენეთ სიმპტომი სწორი დიაგნოზის ხელახლა გასახსნელად, ვიდრე გაციების დიდი დროის დამატება მიზეზის პოვნის გარეშე.
ესკალაცია ხდება მაშინ, როდესაც შეზღუდვა მოითხოვს ყალიბის არხის შეცვლას, საყრდენის ან დარტყმის მოდიფიკაციას, საკონტროლო პროგრამის შეცვლას, ჩაკეტვის შეცვლას, წნევის სისტემის მუშაობას ან ექსპლუატაციას კვალიფიციური ფისისა და მანქანის ფანჯრის გარეთ. გამოიყენეთპრევენციული მოვლის სახელმძღვანელოგანმეორებადი აღჭურვილობის აღმოჩენისთვის. გაცვეთილმა მექანიზმმა შეიძლება ციკლი შეანელოს, მაგრამ უფრო სწრაფი ბრძანება არ გამოასწორებს მას.
დაასრულეთ პროექტი გამოშვებული საბაზისო ხაზით. განაახლეთ რეცეპტი მხოლოდ ქარხნის დამტკიცების პროცესის მეშვეობით, დაურთოთ ნიმუში და გაზომვის ჩანაწერი და მიუთითეთ რომელ პროდუქტს, ფორმას, ფისს და მანქანის კონფიგურაციას მოიცავს შედეგი. უარყოფილი ცდები შეინახეთ ცვლილებების ჟურნალში. როდესაც მომდევნო ცვლას შეუძლია მიღებული ციკლის რეპროდუცირება და მისი საზღვრების ახსნა, გაუმჯობესება მზად არის ნორმალური წარმოებისთვის.
10 / პასუხებიხშირად დასმული კითხვები აფეთქების ჩამოსხმის ციკლის დროის შესახებ
რა განსაზღვრავს ექსტრუზიის დარტყმის ჩამოსხმის ციკლის დროს?
ციკლის დრო განისაზღვრება ყველაზე ნელი საჭირო ბილიკით პარიზონის ან გასროლის მომზადების, ფორმის მოძრაობის, გაბერვის, გაგრილების, გამონაბოლქვის, გახსნის, ამოღების და ქვემო დინებაში გატარების გზით. პროდუქტის გეომეტრია, კედლის განაწილება, ფისოვანი ქცევა, ფორმის გაგრილება, მანქანების არქიტექტურა და მიღებული ნაწილის კრიტერიუმები ყველა გავლენას ახდენს ამ გზაზე. გაზომეთ რეალური თანმიმდევრობა და უკუკავშირის სიგნალები, სანამ გადაწყვეტთ, რომელი ტაიმერია პასუხისმგებელი.
გაგრილება ყოველთვის ყველაზე გრძელი ნაწილია დარტყმით ჩამოსხმის ციკლში?
გაგრილება იკავებს ჩამოსხმის ციკლის უმეტეს ნაწილს პოლიოლეფინის მრავალ აპლიკაციაში, LyondellBasell-ის დარტყმითი ჩამოსხმის სახელმძღვანელოს მიხედვით, მაგრამ ის ავტომატურად არ არის აქტიური შეზღუდვა ყველა ხაზზე. პარიზონის მიწოდება, აკუმულატორის შევსება, ყალიბის გადატანა, რობოტის გასუფთავება, მორთვა ან ტესტირება შეიძლება არეგულირებდეს შემდეგ დაწყებას. ვადები გვიჩვენებს, შეცვლის თუ არა გაგრილების შემცირება სრულ ციკლს, ან მხოლოდ ნაწილს უფრო ცხელ ნაწილს.
როგორ შეიძლება შემცირდეს გაგრილების დრო დაბერების გამოწვევის გარეშე?
ჯერ გადაამოწმეთ გამაგრილებლის მიწოდების და დაბრუნების პირობები, მიკროსქემის ბალანსი, არხის სისუფთავე, ფორმის ტემპერატურის ნიმუში და ცხელი მდებარეობა ნაწილზე. შეადარეთ კედლის განაწილება ნახატსა და დამტკიცებულ პროცესს. შეცვალეთ ერთი დოკუმენტირებული მდგომარეობა, მიეცით პროცესის სტაბილიზაცია და შეამოწმეთ ზომები და ფორმა ამოღების შემდგომი ინტერვალის შემდეგ. თუ იგივე ადგილობრივი ცხელი რეგიონი რჩება, ყალიბის ან კედლის განაწილებას შეიძლება დასჭირდეს საინჟინრო განხილვა.
ხანმოკლე ციკლი ყოველთვის ზრდის დარტყმის გამომუშავებას?
არა. გამომავალი იზრდება მხოლოდ მაშინ, როდესაც შეცვლილი ციკლი არის ხაზის შეზღუდვა და მიიღება დამატებითი ნაწილები. უფრო სწრაფ მანქანურ მოვლენას შეუძლია შექმნას უფრო ცხელი ნაწილები, მეტი უარყოფა, რობოტის შეფერხება, მოჭრა დაზიანება ან ტესტერის ჩამორჩენა. შეადარეთ მიღებული ნაწილები დაკვირვებულ საათში შესაბამისი პროდუქტის, მასალის, ფორმის, სარგებლობისა და ხარისხის პირობებში. შეინახეთ მშრალი ციკლის მოძრაობა, თეორიული გამომავალი და მიღებული წარმოება ცალკე ფიგურებად.
როგორ მოქმედებს პარიზონის პროგრამირება ციკლის დროზე?
Parison-ის პროგრამირება იცვლება იქ, სადაც მასალა ზის პროდუქტის გასწვრივ. არასაჭირო მძიმე უბნებს შეიძლება მეტი გაგრილება დასჭირდეს, ხოლო ზედმეტად წვრილმა ადგილებმა შეიძლება პროდუქტის ტესტირება ვერ მოხერხდეს. უწყვეტ მანქანებზე, კედლის პროფილი ასევე შეიძლება სინქრონიზებული იყოს ციკლის დროს, ასე რომ, დროის ცვლილებამ შეიძლება შეცვალოს პროფილის განლაგება. გადაამოწმეთ კედლების მდებარეობა, ნაწილის წონა და პროფილის გასწორება ციკლის ცვლილების შემდეგ, იმის ნაცვლად, რომ ვივარაუდოთ, რომ შენახული მრუდი სწორი რჩება.
რა მონაცემები უნდა გაეგზავნოს Kingle-ს ციკლის დროის პრობლემისთვის?
გაგზავნეთ აპარატის მოდელის და კონტროლერის ვერსია, პროდუქტის ნახაზი, ყალიბისა და ხელსაწყოების ID, ფისოვანი კლასი და ლოტი, რეცეპტის გადახედვა, ციკლის ვიდეო გადაღებული უსაფრთხო ადგილიდან, მოვლენის ქრონოლოგიის, განგაშის ისტორია, ნაწილის წონა და კედლის რუკა, კრიტიკული ზომები, დეფექტების ფოტოები, მანქანა-შემავალი ჰაერი და გამაგრილებელი წყალი დაკვირვებები, გაჩერების მიზეზები და მიღებული შედეგი განსაზღვრულ პერიოდში. ეს მტკიცებულება ხელს უწყობს გაგრილების, ხელსაწყოების, კონტროლის, კომუნალური, მატერიალური და ხაზის ბალანსის მიზეზებს.

განიხილეთ პროდუქტი და ციკლი, როგორც ერთი სისტემა
გაგზავნეთ ფაქტობრივი ნაწილის ნახაზი, ფისოვანი, ყალიბი, აპარატის კონფიგურაცია, მიმდინარე ციკლის ვადები, სასარგებლო დაკვირვებები და გაზომილი ხარისხის შედეგები. Kingle-ს შეუძლია განიხილოს მტკიცებულებები მანქანის, ხელსაწყოების, კონტროლისა და წარმოების მიზნის გარშემო.
გაგზავნეთ თქვენი წარმოების მონაცემებიამ სახელმძღვანელოსთვის გამოყენებული წყაროები
Kinggle-ში განთავსებული სახელმძღვანელოები მხარს უჭერენ განცხადებებს დოკუმენტირებული კონტროლისა და მანქანების თანმიმდევრობის შესახებ. პოლიმერის მწარმოებლის გიდები მხარს უჭერენ გაგრილებისა და დეფექტების ურთიერთობებს. OSHA წყაროები შედის შეერთებული შტატების უსაფრთხოების საზღვრებისთვის. არცერთი ეს წყარო არ აწვდის უნივერსალურ ციკლის სამიზნეს ყველა პროდუქტისა თუ მანქანისთვის.
- Kinggle-ში განთავსებული ავტომატური დარტყმის ჩამოსხმის აპარატის მუშაობის სახელმძღვანელო, წვდომა 2026 წლის 8 სექტემბერს.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, მასპინძლობს Kingle, წვდომა 2026 წლის 8 სექტემბერს.
- LyondellBasell, გზამკვლევი პოლიოლეფინის აფეთქების ჩამოსხმისთვის, წვდომა 2026 წლის 8 სექტემბერს.
- Formosa Plastics, პოლიეთილენის ექსტრუზიის დარტყმის ჩამოსხმის პროცესის სახელმძღვანელო, წვდომა 2026 წლის 8 სექტემბერს.
- OSHA 29 CFR 1910.147, სახიფათო ენერგიის კონტროლი, წვდომა 2026 წლის 8 სექტემბერს.
- OSHA 29 CFR 1910.212, ზოგადი მოთხოვნები ყველა აპარატისთვის, წვდომა 2026 წლის 8 სექტემბერს.