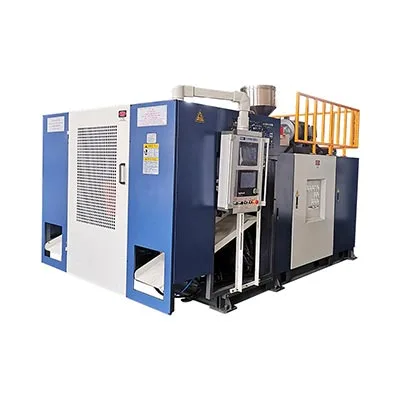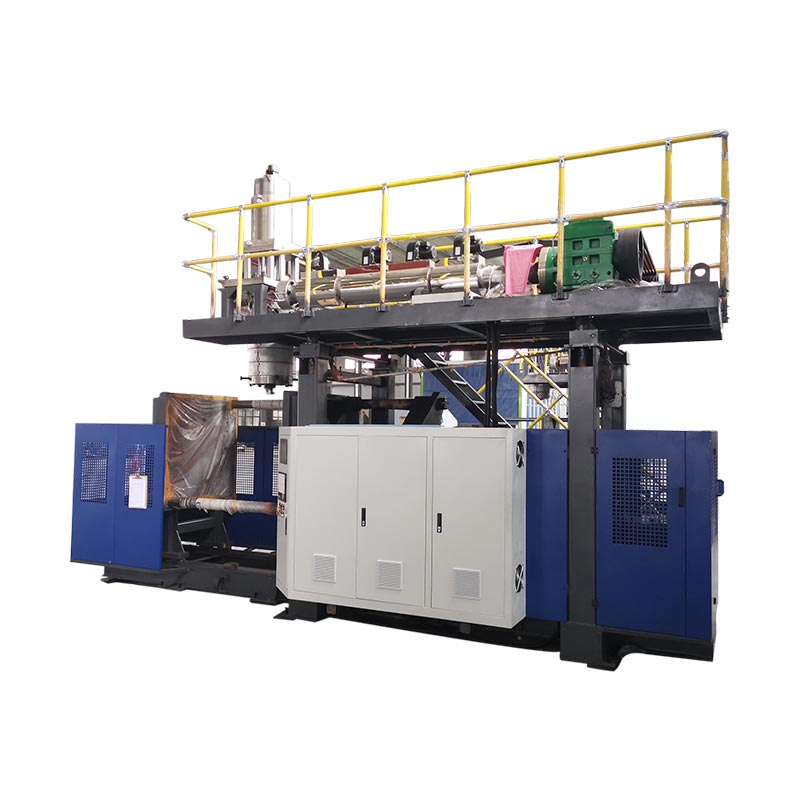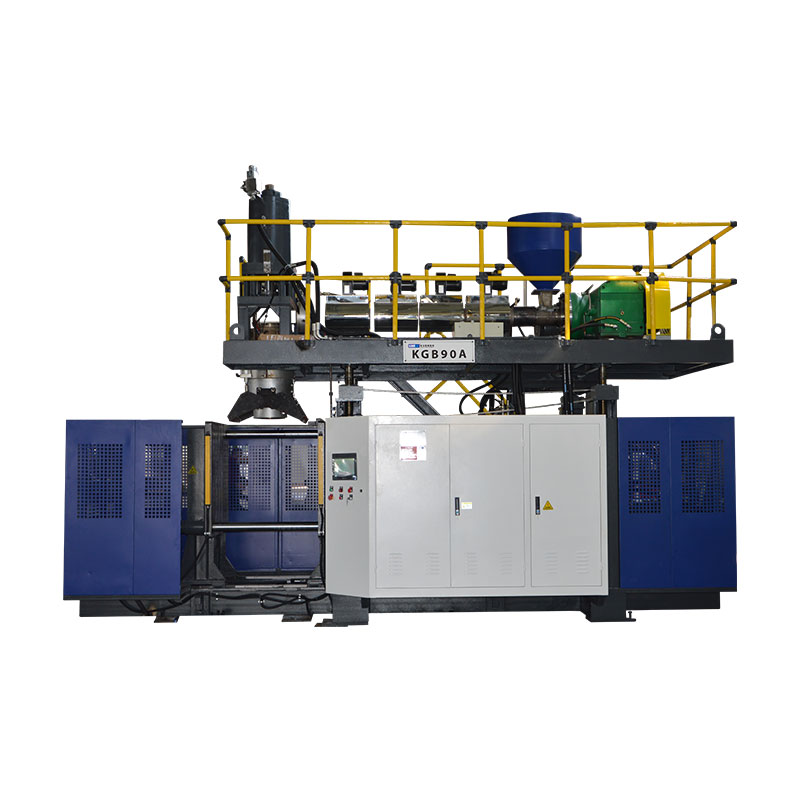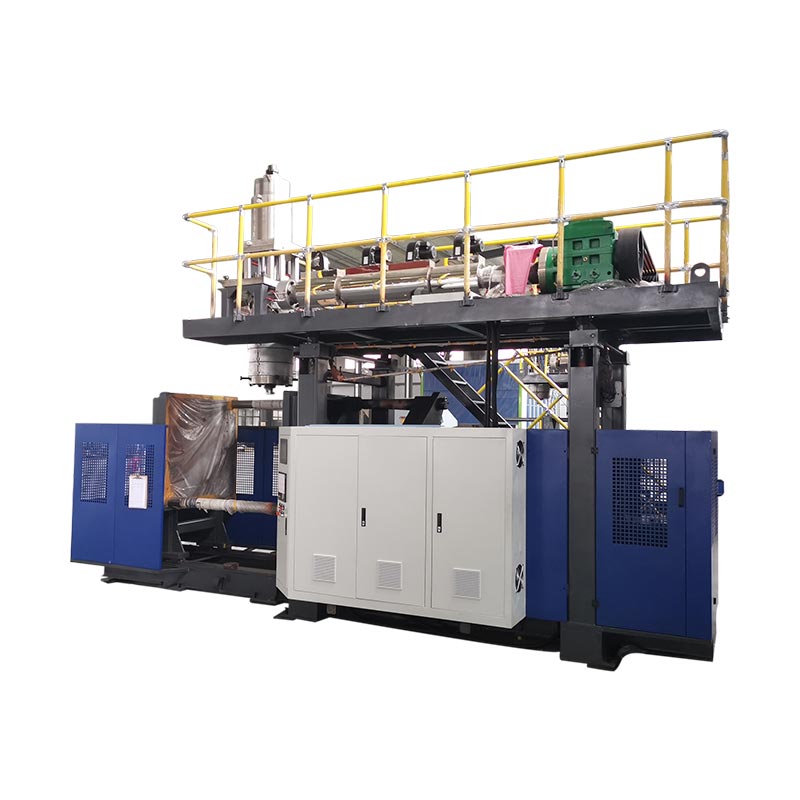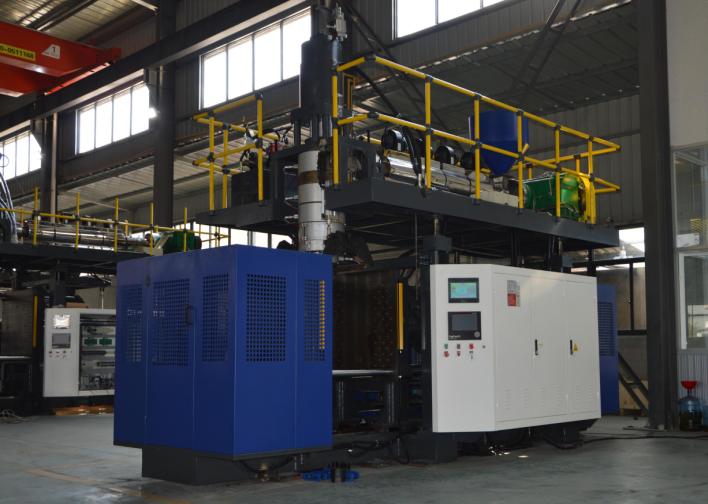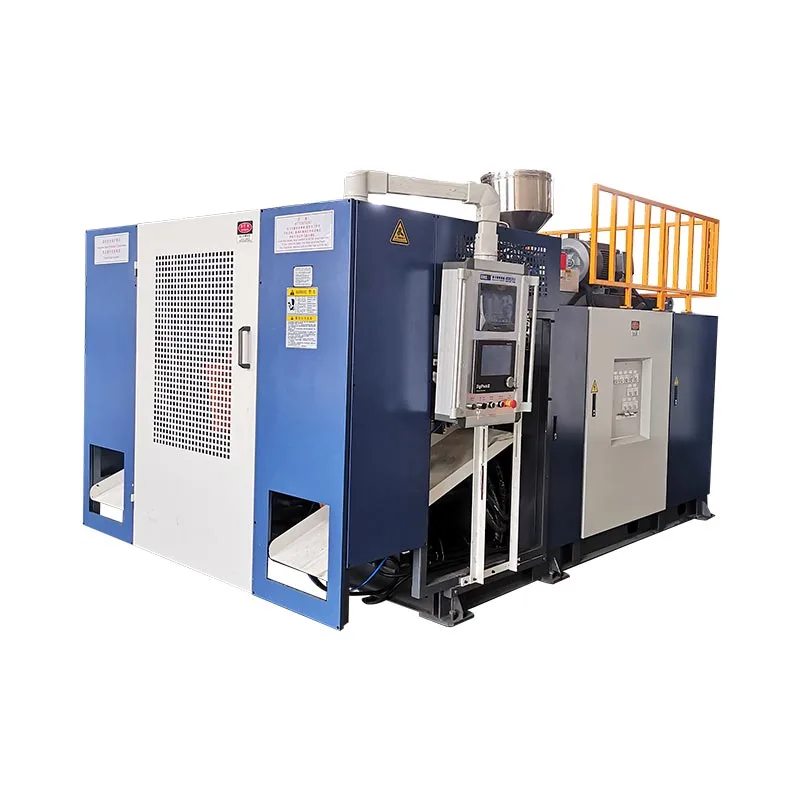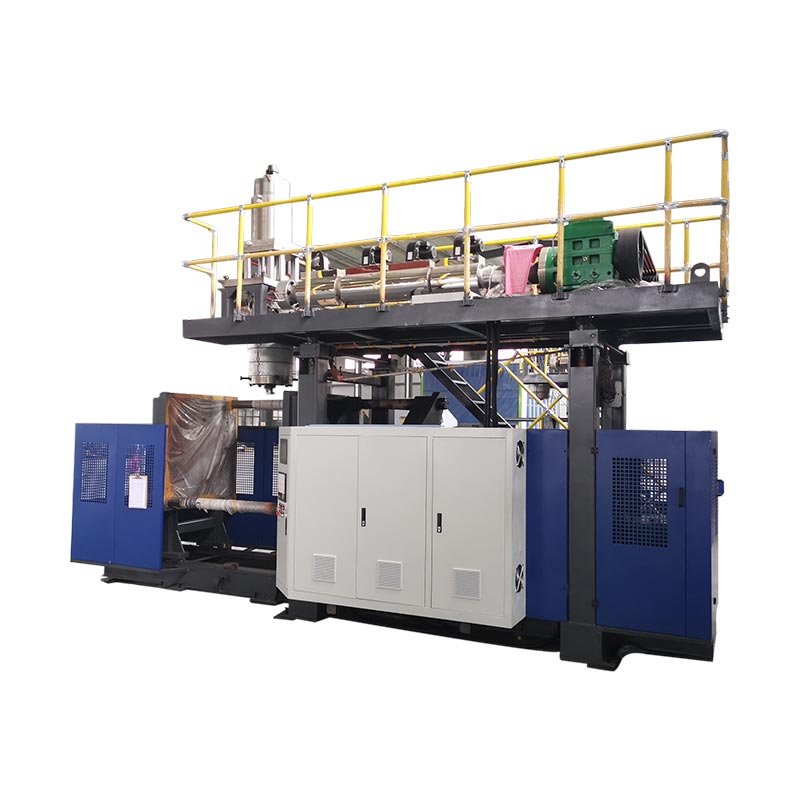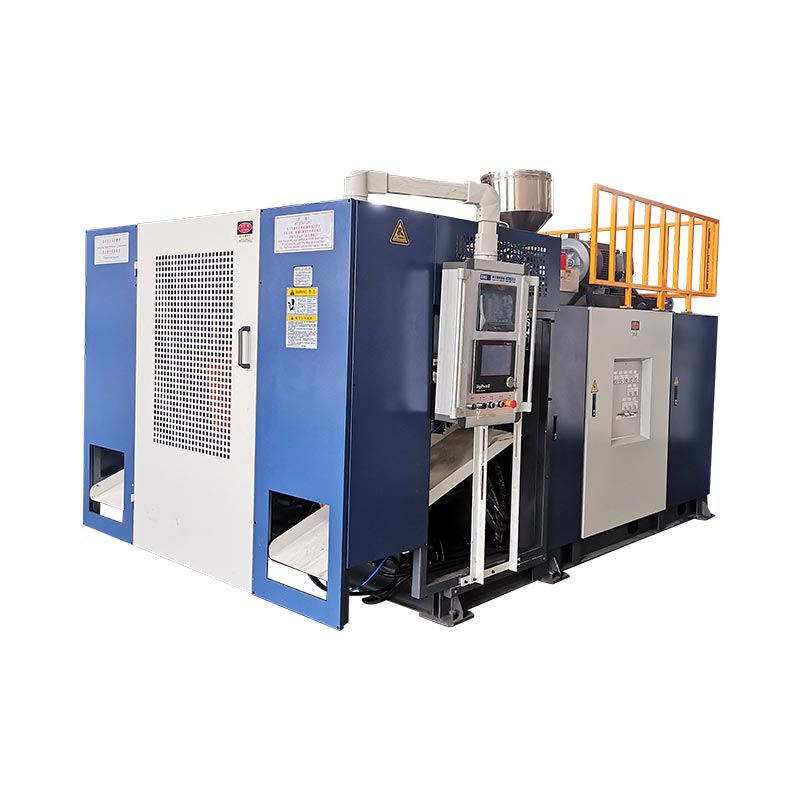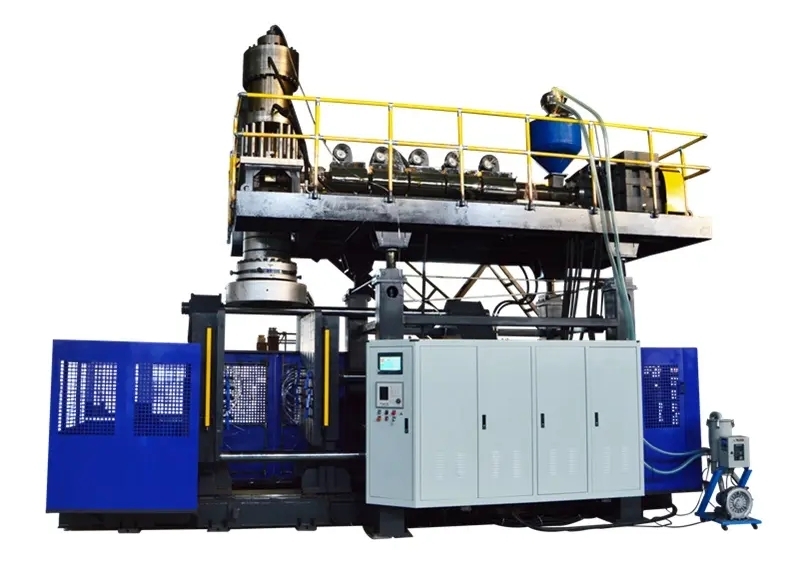
დარტყმითი ჩამოსხმის მანქანის შეცვლა დასრულებულია მხოლოდ მაშინ, როდესაც ახალი ფორმა, მასალის გზა, ხელსაწყოები, რეცეპტი და ქვედა დინების დაყენება სწორად არის იდენტიფიცირებული და ახალი ნაწილი გაივლის განსაზღვრულ შემოწმებას.ავტომატური ციკლების დაწყება შუალედური ეტაპია და არა დასრულების მტკიცებულება. ყველაზე უსაფრთხო და სწრაფი პრაქტიკული მეთოდია ყველაფრის მომზადება გაჩერებამდე, სახიფათო ენერგიის იზოლირება დაუცველი სამუშაოსთვის, ფუნქციების აღდგენა კონტროლირებადი წესით და დროის გაზომვა პირველ მიღებულ საწარმოო ფანჯარამდე.

ტერმინოლოგიური შენიშვნა:მწარმოებელმა გუნდებმა შეიძლება აღწერონ ეს ნამუშევარი, როგორც ექსტრუზიული დარტყმით ჩამოსხმის მანქანის შეცვლა, ჩამოსხმის ჩამოსხმის ფორმირების შეცვლა, ყალიბის შეცვლა, ხელსაწყოს შეცვლა, ბოთლის ხაზის შეცვლა, დარტყმის ჩამოსხმის ფერის შეცვლა, აფეთქებით ჩამოსხმის ფისის შეცვლა ან აფეთქებით ჩამოსხმის რეცეპტის შეცვლა. ეს ეტიკეტები ერთმანეთს ემთხვევა, მაგრამ ისინი ყოველთვის არ აღწერენ ერთსა და იმავე ფარგლებს. სამუშაო პაკეტში ზუსტად უნდა იყოს მითითებული რომელი ფიზიკური, მატერიალური, ციფრული და ქვედა დინების ელემენტები შეიცვლება.
ხუთი გადაწყვეტილება, რომელიც აკონტროლებს ცვლილებას
- განსაზღვრეთ დასრულების წერტილი, როგორც მიღებული ნაწილი და სტაბილური წარმოების ფანჯარა.
- იდენტიფიცირება ყველა შეცვლილი ელემენტი: ყალიბი, ხელსაწყოები, საფეთქელი, ფისი, ფერი, რეცეპტი და აღჭურვილობა.
- გადაიტანეთ ვერიფიკაცია, დადგმა და დოკუმენტაცია გაჩერებული მანქანის ფანჯრის გარეთ, სადაც უსაფრთხოა.
- გამოიყენეთ საიტის ავტორიზებული სახიფათო-ენერგეტიკული პროცედურა, სანამ ვინმე შევა დაუცველ საშიშ ზონაში.
- ჩაწერეთ დამტკიცებული კონფიგურაცია და მტკიცებულება, რათა შემდეგი გაშვება დაიწყოს კონტროლირებადი საბაზისო ხაზიდან.
| დომენის შეცვლა | რა უნდა შეესაბამებოდეს ახალ სამუშაოს | განაახლეთ მტკიცებულება | ტიპიური ფარული დამოკიდებულება |
|---|---|---|---|
| ყალიბი და ინტერფეისები | სწორი გადასინჯვა, მონტაჟი, გაგრილება, დარტყმა/ძირი და ამოღება | კონტროლირებადი ხელით მოძრაობა და გაჟონვის გარეშე კავშირები | შლანგის მარშრუტი, სენსორის პოზიცია ან ქვედა დინების კლირენსი |
| Die და parison tooling | დამტკიცებული ხელსაწყოების იდენტურობა, მექანიკური პოზიცია და კალიბრაცია | სწორი, სტაბილური პარიზონი განლაგებულია ყალიბისთვის | ინსტრუმენტების ფაილი არ ემთხვევა დაინსტალირებულ აპარატურას |
| მასალა და ფერი | სწორი ფისოვანი კლასი, ლოტი, მასტერბეჩი და დამტკიცებული რეგრინდის წესი | სუფთა, ერთგვაროვანი დნობის და მიკვლევადი მასალის გარდამავალი | ძველი ფისი ან ფერი რჩება დამუშავებისა და დნობის ბილიკებში |
| რეცეპტი და კონტროლი | გამოშვებული რეცეპტის რევიზია დამონტაჟებული პროდუქტის პაკეტისთვის | ბრძანება და ფაქტობრივი მდგომარეობა თანხმდებიან კონტროლირებადი ციკლის მეშვეობით | ძველი პროდუქტის ღირებულება შემორჩენილია შენახული რეცეპტის მიღმა |
| ნაწილისა და ხაზის მიღება | ნახაზი, ვიზუალური ლიმიტი, წონა, კედელი, ზომები და ფუნქციონალური ტესტები | განსაზღვრული თანმიმდევრული ან დროზე დაფუძნებული მიღების ფანჯარა | ტრიმერი, გაჟონვის შემმოწმებელი, კონვეიერი ან შეფუთვა კვლავ იყენებს ძველ SKU-ს |
შეცვლა სრულდება მხოლოდ ახალი ბოთლის დამტკიცების შემთხვევაში
მცენარეები ხშირად იყენებენ სიტყვასშეცვლარამდენიმე სხვადასხვა ღონისძიებისთვის. ერთმა ზედამხედველმა შეიძლება შეაჩეროს საათი, როდესაც ახალი ფორმა დაიმაგრება. სხვამ შეიძლება შეაჩეროს ის, როდესაც პირველი ავტომატური ციკლი დაიწყება. ხარისხმა შეიძლება განსაზღვროს დასრულება, როგორც პირველი ნაწილი, რომელიც გაივლის ინსპექტირებას, ხოლო წარმოებას შეიძლება დასჭირდეს მიღებული ნაწილების მდგრადი გაშვება. ეს განმარტებები აწარმოებენ სხვადასხვა რიცხვებს, ამიტომ ცვლილების დროის შედარება უაზროა, სანამ არ დაფიქსირდება საწყისი წერტილი და დასრულების წერტილი.
ექსტრუზიის დარტყმის ჩამოსხმის ხაზისთვის, სასარგებლო საწყისი წერტილი არის ბოლო მიღებული ნაწილი გამავალი სამუშაოდან. სასარგებლო დასრულების წერტილი არის პირველი მიღებული საწარმოო ფანჯარა შემომავალი სამუშაოსთვის. მცენარემ უნდა განსაზღვროს ეს ფანჯარა. ეს შეიძლება იყოს თანმიმდევრული ნაწილების გარკვეული რაოდენობა, განსაზღვრული დრო სტაბილურ პირობებში ან ნიმუშის აღების წესი სადგურებზე, ღრუებში ან საყრდენებზე. მოთხოვნა ეკუთვნის კონტროლირებად პროდუქტის ან პროცესის სპეციფიკაციას და არა ოპერატორის მეხსიერებას.
ეს განმარტება ავლენს სამუშაოს, რომელსაც მალავს მხოლოდ ყალიბის მეტრიკა. შემომავალ პროდუქტს შეიძლება დასჭირდეს სხვა საყრდენი ან მანდრილი, საფეთქელი, კისრის ხელსაწყოები, ბირთვის მოძრაობა, პარიზონის პროფილი, რეზინა, ფერი, ხელახლა გახეხვის წესი, გაჟონვის ტესტის პროგრამა, ტრიმირების მოწყობილობა, ეტიკეტი, კონვეიერის სახელმძღვანელო ან შეფუთვის ნიმუში. მაშინაც კი, როდესაც ფიზიკური ფორმა დაყენებულია, მასალისა და რეცეპტის შეცვლა მაინც შეიძლება იყოს პლასტიკური ბოთლის წარმოების სრული ცვლილება.
დაყავით შედეგი ოთხ ზომად: გაჩერებული მანქანის დრო, დრო პირველ ნაწილამდე, დრო პირველ მიღებულ ნაწილამდე და დრო მიღებულ წარმოების ფანჯარამდე. ჩანაწერის დაყენების უარყოფა და გაწმენდის რაოდენობა ამ დროის გარდა. ეს არ გვპირდება, რომ ყველა რიცხვი დაეცემა. ეს დანაკარგს ხილულს ხდის და ხელს უშლის სწრაფ გადატვირთვას, როგორც წარმატებული ექსტრუზიული დარტყმის ჩამოსხმის მანქანის შეცვლა, როდესაც ქვედა დინების ხაზი ან ხარისხის კარიბჭე ჯერ კიდევ უარყოფს ნაწილებს.
დაგეგმეთ ახალი პროდუქტის პაკეტი, სანამ მანქანა გაჩერდება
შეცვლა უნდა დაიწყოს ინფორმაციის შემოწმების სახით, სანამ გამავალი სამუშაო ჯერ კიდევ მუშაობს. შექმენით ერთი გამოშვებული სამუშაო პაკეტი, რომელიც განსაზღვრავს ნაწილის ნახატს და რევიზიას, ფისის ხარისხს, მასტერბეჩს, დასაშვებ ხელახალი დაფქვას, სამიზნე ნაწილის წონას, კრიტიკულ ზომებს, კედლის სისქის ადგილებს, ვიზუალურ კრიტერიუმებს, ფუნქციურ ტესტებს და მოსალოდნელ შეფუთვას. დაამატეთ ყალიბი, ტილოები, საფეთქელი, ჩასვით, ამოღება და ქვედა დინების მოწყობილობების იდენტიფიკაცია. თუ ორი ელემენტი იზიარებს საერთო სახელს, გამოიყენეთ გამძლე პირადობის მოწმობები ან გადასინჯვით კონტროლირებადი ფოტოები, რათა დაყენების ჯგუფმა არ აირჩიოს გარეგნულად.
Kingle-მა გამოაქვეყნაგაყიდვების პროცესისთხოვს მყიდველებს მიაწოდონ პროდუქტის ფოტოები ან ნახატები, წონა, ზომა, მასალა, სისქე, გამომავალი და ქიმიური წინააღმდეგობის საჭიროებები, სანამ არ აირჩევთ მანქანას. შეყვანის იგივე კატეგორიები ღირებულია მოგვიანებით ცვლილებების დროს, რადგან ისინი აკავშირებენ მანქანის დაყენებას იმ ნაწილთან, რომელიც უნდა წარმოიქმნას. საწარმოო პაკეტი უნდა იყოს უფრო სპეციფიკური, ვიდრე თავდაპირველი მოთხოვნა და უნდა შეიცავდეს მხოლოდ დამტკიცებულ მნიშვნელობებს ფაქტობრივი მანქანის, ფორმის და მასალის კომბინაციისთვის.
დადგმა შემდეგი ყალიბი და დამოწმებული დამხმარე ნივთები დანიშნულ ადგილას გასასვლელების, დაცვის ან მასალის ნაკადის შეფერხების გარეშე. შეამოწმეთ აწევის წერტილები და ქარხნის ამწევის გეგმა, მაგრამ არ გამოიტანოთ ასაწევი სიმძლავრე ყალიბის ნომინალური ზომიდან. დაადასტურეთ, რომ გაგრილების კავშირები, ჰაერის კავშირები, სენსორები, კაბელები და შესაკრავები არსებობს და სწორად არის იდენტიფიცირებული. მოამზადეთ სუფთა მასალების გადასატანი აღჭურვილობა და სეგრეგირებული კონტეინერები გამავალი ფისისთვის, გარდამავალი მასალისა და უარყოფილი ნაწილებისთვის. თუ ხაზი მოიცავს ტრიმერს, გაჟონვის შემმოწმებელს, ეტიკეტს ან კონვეიერს, შეიტანეთ მისი რეცეპტი და შეცვალეთ ნაწილები იმავე მზადყოფნის მიმოხილვაში.
მიიღეთ მოკლე მზადყოფნის გადაწყვეტილება საბოლოო ძველი ნაწილის წინ. ყალიბის შემქმნელი ადასტურებს ხელსაწყოების და აწევის მზადყოფნას, მასალის დამუშავება ადასტურებს სწორ ლოტებსა და სუფთა მარშრუტს, ოპერატორი ადასტურებს რეცეპტის ხელმისაწვდომობას, ტექნიკური მომსახურება ადასტურებს ნებისმიერ დაგეგმილ სამუშაოს და ხარისხი ადასტურებს ნიმუშის გეგმას. თუ საჭირო ნივთი აკლია, დატოვეთ გამავალი სამუშაო, როცა ეს პრაქტიკული იქნება. პრობლემის აღმოჩენა დაგეგმილ გაჩერებამდე გარდაქმნის შეფერხების დროს მომზადების დროდ უსაფრთხოების მალსახმობის გამოყენების გარეშე.
აკონტროლეთ საშიში ენერგია ჩამოსხმის ან ხელსაწყოების მუშაობის დაწყებამდე
დარტყმით ჩამოსხმის ფორმის ცვლილებამ შეიძლება გამოავლინოს ადამიანები სამაგრის მოძრაობის, მოძრავი ფირფიტების, საფეთქლის ქინძისთავები, რობოტები, ჰიდრავლიკური წნევა, პნევმატური წნევა, ელექტრო ენერგია, ცხელი პოლიმერი და გაცხელებული ხელსაწყოები. ნორმალური გაჩერების ღილაკის დაჭერა არ ქმნის უსაფრთხო პირობას საშიშ ზონაში მუშაობისთვის. დამსაქმებელმა უნდა განსაზღვროს, თუ რომელი ამოცანებია მომსახურეობა ან ტექნიკური მომსახურება, განსაზღვროს ენერგიის ყველა წყარო და გამოიყენოს საიტის სპეციფიკური მანქანის ენერგიის კონტროლის პროცედურა გაწვრთნილი და უფლებამოსილი პერსონალის მეშვეობით.
შეერთებული შტატების სამუშაო ადგილებისთვის,OSHA 29 CFR 1910.147ეხება მომსახურებას და ტექნიკურ მომსახურებას, სადაც მოულოდნელმა ენერგიულობამ, გაშვებამ ან შენახული ენერგიის გამოყოფამ შეიძლება ზიანი მიაყენოს თანამშრომელს. ის მოითხოვს ენერგიის კონტროლის პროგრამას, დოკუმენტურ პროცედურებს, სადაც ეს შესაძლებელია, ტრენინგს და პერიოდულ შემოწმებას.OSHA 29 CFR 1910.212უზრუნველყოფს მანქანების დაცვის ზოგად მოთხოვნას. მცენარეები შეერთებული შტატების ფარგლებს გარეთ უნდა დაიცვან კანონები, სტანდარტები და დამსაქმებლის პროცედურები, რომლებიც გამოიყენება მათ ადგილას.
ცვლილების გეგმა ასევე უნდა ითვალისწინებდეს ამოცანებს, რომლებიც საჭიროებენ დროებით ენერგიას ტესტირებისთვის ან პოზიციონირებისთვის. ეს არ არის იმპროვიზაციის ნებართვა. პასუხისმგებელმა დამსაქმებელმა უნდა განსაზღვროს შესაბამისი თანმიმდევრობა ხელსაწყოებისა და ადამიანების გაწმენდისთვის, მხოლოდ საჭირო ენერგიის აღდგენისთვის, ტესტის ჩატარებისთვის, საჭიროების შემთხვევაში ხელახლა გამორთვა და კონტროლის ხელახლა გამოყენება, სანამ სამუშაო განახლდება. მსუბუქი ფარდა, ჩაკეტილი კარი ან გადაუდებელი გაჩერება შეიძლება დაიცავს ნორმალურ მუშაობას, მაგრამ ის არ უნდა განიხილებოდეს შემთხვევით, როგორც სახიფათო-ენერგეტიკული პროცედურის შემცვლელი.
დაიცავით აღჭურვილობა ისევე ფრთხილად, როგორც ხალხი. კინგლს უმასპინძლაავტომატური დარტყმის ჩამოსხმის მანქანის მუშაობის სახელმძღვანელოაფრთხილებს, რომ საფეთქლის მოძრაობა კოორდინირებული უნდა იყოს ყალიბის გახსნის მდგომარეობასთან და აღწერს პლატფორმისა და საყრდენის პოზიციონირების ფუნქციებს. ზუსტი ინტერფეისი და უსაფრთხო მოძრაობის ლოგიკა განსხვავდება მოდელის, პარამეტრების და პროგრამული უზრუნველყოფის ვერსიის მიხედვით. ამიტომ, დაყენების ჯგუფმა უნდა დაადგინოს მანქანა-სპეციფიკური ნებადართული მოძრაობები გაჩერებამდე, ნაცვლად იმისა, რომ აღმოაჩინოს ისინი, სანამ შეჩერებული ყალიბი ან დაუცველი ხელსაწყო არსებობს.
გაატარეთ ერთი კონტროლირებადი თანმიმდევრობა ფორმაში, მასალასა და სამართავზე
შემდეგი რვა ეტაპიანი თანმიმდევრობა შეგნებულად არის დაწერილი, როგორც საკონტროლო ნაკადი და არა უნივერსალური მექანიკური პროცედურა. ჩამოსხმის ამოღების დეტალური საფეხურები, შესაკრავების მნიშვნელობები, შლანგის მეთოდი, ხელსაწყოების ტემპერატურული ლიმიტები და ტესტის მოძრაობები უნდა მოდიოდეს ფაქტობრივი მანქანიდან, ყალიბისა და ქარხნის ინსტრუქციებიდან. საერთო თანმიმდევრობის მნიშვნელობა არის ის, რომ იგი იძლევა ოპერაციებს, ხელსაწყოებს, მოვლა-პატრონობას, მასალებს და ხარისხს იმავე გადაცემის წერტილებს.
-
გაათავისუფლეთ გამავალი სამუშაო.იდენტიფიცირება ბოლო მიღებული ძველი ნაწილი, შეინახეთ საჭირო პროცესის ჩანაწერი და შეაერთეთ გამავალი ფისოვანი, ეტიკეტები და მიმდინარე სამუშაოები. შეინახეთ დამტკიცებული ნიმუში, თუ მცენარის კონტროლის გეგმა ამას მოითხოვს.
-
გააჩერეთ დამტკიცებულ მდგომარეობაში.მიჰყევით მანქანისა და ფისის გამორთვის ინსტრუქციებს. გაითვალისწინეთ ცხელი ადგილი და მასალა, რომელიც დარჩა ბუნკერში, ექსტრუდერში, თავში ან აკუმულატორში, ვიდრე ვივარაუდოთ, რომ ნორმალური პაუზა შესაფერისია ფისის შეცვლისთვის.
-
იზოლირება დაუცველი სამუშაოსთვის.უფლებამოსილი პერსონალი იყენებს საიტის სახიფათო ენერგიისა და ამწევის პროცედურებს. გადაამოწმეთ იზოლაცია და მიმართეთ შენახული ჰიდრავლიკური, პნევმატური, გრავიტაციული და თერმული ენერგია, სანამ ვინმე შევა განსაზღვრულ საფრთხის ზონაში.
-
ამოიღეთ და დაიცავით გამავალი კომპონენტები.გათიშეთ, აწიეთ და შეინახეთ ყალიბი და მასთან დაკავშირებული ხელსაწყოები მათი კონტროლირებადი ინსტრუქციის მიხედვით. დახურეთ ან დაიცავით სუფთა კავშირები და დაარეგისტრირეთ დაზიანება, გაჟონვა ან არანორმალური ცვეთა, იმის ნაცვლად, რომ გადაიტანოთ იგი შემდეგ გაშვებაზე.
-
შეამოწმეთ საერთო ინტერფეისები.შეამოწმეთ სამონტაჟო სახეები, გასწორების მახასიათებლები, გაგრილების და ჰაერის კავშირები, სენსორები, კაბელები და ხელმისაწვდომი დაცული ტერიტორია. ფარული ინტერფეისის პრობლემა შეიძლება მოჰყვეს ახალ ფორმას და გამოიყურებოდეს რეცეპტის შეცდომით.
-
დააინსტალირეთ დამოწმებული შემომავალი პაკეტი.შეადარეთ ფიზიკური პირადობის მოწმობები გამოშვებულ სამუშაო პაკეტს. შეაერთეთ მარშრუტი, რათა თავიდან აიცილოთ შეკუმშვის, სიცხისა და მოძრაობის საშიშროება, შემდეგ დაასრულეთ მითითებული სამონტაჟო და კავშირის შემოწმება.
-
ფუნქციების აღდგენა ავტორიზაციით.გაასუფთავეთ პერსონალი და ხელსაწყოები, ხელახლა დააინსტალირეთ დამცავი, მიჰყევით დამტკიცებულ ხელახალი ენერგიის მოხმარების პროცესს და დაადასტურეთ ნებადართული ხელით მოძრაობები კონტროლირებად პირობებში. დაადასტურეთ, რომ ბრძანება, გამოხმაურება და ფიზიკური მოძრაობა თანხმდება.
-
გააცნეთ მასალა და დაახარისხეთ პროდუქტი.დაასრულეთ დამტკიცებული ფისოვანი ან ფერის გადასვლა, ჩატვირთეთ გამოშვებული რეცეპტი, ჩამოაყალიბეთ სადიაგნოსტიკო ნაწილები, გამოასწორეთ ერთ ჯერზე დადასტურებული მიზეზი და გამოუშვით წარმოება მხოლოდ განსაზღვრული მიღების ფანჯრის გავლის შემდეგ.
სცენის მფლობელმა ხელი უნდა მოაწეროს ან ციფრულად აღიაროს თითოეული გადაცემა. ეს მცირე კონტროლი ხელს უშლის ორაზროვან განცხადებებს, როგორიცაა „ფორმა მზად არის“, როდესაც გაგრილება არ არის დაკავშირებული, ან „რეცეპტი ჩატვირთულია“, როდესაც ერთ დამხმარე მოწყობილობას ჯერ კიდევ აქვს წინა SKU. ის ასევე აჩვენებს, სად დაიკარგა დრო რეალურად: ავტორიზაციის მოლოდინი, ტექნიკის განთავსება, ინტერფეისის გასწორება, ძველი ფერის გასუფთავება, პარიზონის სტაბილიზაცია ან ხარისხის ტესტის გამეორება.
ინსტრუმენტების ურთიერთობის შესახებ მეტი დეტალისთვის გამოიყენეთ Kinggle'sექსტრუზიის დარტყმით ჩამოსხმის ფორმის დიზაინის სახელმძღვანელო. შეჩერებული მანქანიდან წარმოებამდე კონტროლირებადი დაბრუნებისთვის გამოიყენეთაფეთქების ჩამოსხმის მანქანის გაშვების ჩამონათვალი. ეს სტატიები აფართოებს ცალკეულ ეტაპებს; ამ ცვლილების გვერდი ფლობს ჯვარედინი ფუნქციური გადაცემას ერთი დამტკიცებული სამუშაოდან მეორეზე.
განიხილეთ ფისოვანი და ფერის ცვლილება, როგორც მატერიალური გზის გადაწყვეტილება
დარტყმის ჩამოსხმის მასალის ცვლილება არ სრულდება, როდესაც შემდეგი ჩანთა ბუნკერს მიაღწევს. გამავალი ფისი ან ფერი შეიძლება დარჩეს გადამცემ ხაზებში, მტვირთავებში, ბუნკერებში, ბლენდერებში, შესანახი ყელებში, ხრახნიან და ლულაში, ადაპტერებში, ექსტრუზიის თავში, აკუმულატორის ნაკადის ბილიკებში და ჭურჭლის ხელსაწყოებში. გარდამავალმა გეგმამ უნდა განსაზღვროს ამ ტომებიდან რომელია ჩართული და სად შეგროვდება შერეული ან უფერული მასალა. ის ასევე უნდა მიუთითებდეს, შესაძლებელია თუ არა გარდამავალი მასალის აღდგენა, კარანტინში მოთავსება ან განკარგვა ქარხნის მასალის წესების შესაბამისად.
მიჰყევით ფისოვანი მიმწოდებლის მიერ დამტკიცებულ ინსტრუქციებს გამორთვის, გაშვებისა და გაწმენდის შესახებ, ისევე როგორც მანქანის ინსტრუქციები. არ იფიქროთ, რომ უნივერსალური გამწმენდი მასალა, ტემპერატურა ან რაოდენობა მუშაობს ყველა პოლიმერის, საღებავისა და ექსტრუზიის სისტემისთვის. ცვლილება ბუნებრივიდან მუქ მასალაზე იწვევს ხილვადობის განსხვავებულ პრობლემას მუქიდან ბუნებრივზე. ერთიდაიგივე პოლიმერის ხარისხებს შორის ცვლილებამ მაინც შეიძლება შეცვალოს დნობის სიძლიერე, შეშუპება, გაგრილება და პარიზონის ქცევა. პოლიმერების ოჯახებს შორის ცვლილებამ შეიძლება მოითხოვოს უფრო სპეციფიკური თავსებადობისა და დეგრადაციის მიმოხილვა. კინგლისHDPE წინააღმდეგ PP დარტყმის ჩამოსხმის სახელმძღვანელოგანმარტავს, თუ რატომ უნდა გადაიხედოს ნაწილი, პროცესი და ვალიდაციის პაკეტი, ვიდრე მასალის სახელწოდება მარტივი ჩანაცვლებაა.
ლიონდელბაზელისაფეთქების ჩამოსხმის პრობლემების მოგვარების სახელმძღვანელოგანსაზღვრავს გარე დაბინძურებას და დეგრადირებულ ფისს, როგორც ხაზების, ზოლების, ფერის ფერის ნაწილაკების და ხვრელების წყაროს. ეს კონკრეტულად მიუთითებს საყოფაცხოვრებო ნივთების მოვლა-პატრონობაზე, დაბინძურებულ რეგრინს, ფისებს შორის ცუდ გაწმენდას და ცუდი გამორთვის ან გაშვების პრაქტიკას, როგორც შესაძლო კონტრიბუტორებს. ეს არის დიაგნოსტიკური ურთიერთობები და არა Kinggle-ის ოპერაციული დაყენების წერტილები.
შექმენით მასალის დადებითი იდენტიფიკაცია გადაცემაში. ჩაწერეთ ფისოვანი მიმწოდებელი, ხარისხი, ლოტი, მასტერბეჩი, თანაფარდობა, ხელახლა გახეხვის წყარო და დრო, როდესაც ახალი ნარევი შევიდა კვების სისტემაში. საჭიროების შემთხვევაში შეინახეთ ეტიკეტები ან შტრიხკოდების ჩანაწერები შენახული ნიმუშებით. თუ პირველ ახალ ნაწილებზე ჩანს შავი ლაქები, ზოლები ან ფერების გადატანა, დროის ანაბეჭდი და მატერიალური ბილიკის ჩანაწერი დაგეხმარებათ განასხვავოთ პროგნოზირებადი გადასვლა დაბინძურებისგან ან დეგრადაციისგან. Theექსტრუზიის დარტყმის ჩამოსხმის დეფექტების სახელმძღვანელოუზრუნველყოფს სიმპტომების მტკიცებულებამდე უფრო ფართო მატრიცას.
აღადგინეთ რეცეპტი ძველი პროდუქტის ვარაუდების შემოტანის გარეშე
შენახული რეცეპტი გამოსადეგია მხოლოდ მაშინ, როდესაც მისი ვინაობა და ფარგლები ნათელია. შემოსულ ჩანაწერში უნდა იყოს მითითებული პროდუქტის გადახედვა, ყალიბისა და ხელსაწყოების კომბინაცია, ფისოვანი ხარისხი, შესაბამისი კონტროლერის ფაილი, დამტკიცების სტატუსი და ბოლო დამოწმებული თარიღი. წვდომის უფლებამ უნდა განასხვავოს გამოშვებული წარმოების რეცეპტები განვითარების საცდელებისგან. ფაილის ჩატვირთვამდე, ოპერატორმა უნდა დაადასტუროს, რომ ფიზიკური აპარატის მდგომარეობა ემთხვევა ფაილს და არა რეცეპტის სახელის გამოყენება, როგორც მტკიცებულება, რომ აპარატურა სწორია.
რეცეპტის ფარგლები შეიძლება გაიყოს სისტემებზე. ძირითადი HMI შეიძლება შეიცავდეს ყალიბის გახსნის და დახურვის პოზიციებს, მოძრაობის სიჩქარეს, დაყოვნებას, დარტყმის დროს, გაგრილების დროს, ამოღების ლოგიკას და ფუნქციების არჩევანს. ცალკე კედლის სისქის კონტროლერს შეუძლია შეინახოს დარტყმის ან ციკლის ინფორმაცია, ღრძილების მნიშვნელობები და პარიზონის პროფილი. ქვედა დინების მოწყობილობამ შეიძლება შეინარჩუნოს მორთვა, გაჟონვის ტესტირება ან კონვეიერის პარამეტრები. კინგლს უმასპინძლაMoog DigiPack III სახელმძღვანელოგანმარტავს, რომ შენახული კონტეინერის ფაილები შეიძლება შეიცავდეს დაპროგრამებულ პარიზონის პროფილს და ხელსაწყოების კალიბრაციის ინფორმაციას. მასში ასევე ნათქვამია, რომ ჭურჭლის ხელსაწყოების ზუსტი დაკალიბრება მნიშვნელოვანია ერთი კონტეინერიდან მეორეზე გადასვლისას.
ეს მტკიცებულება მხარს უჭერს სასიცოცხლო წესს: არ გამოყოთ პროგრამული ფაილი იმ ხელსაწყოებიდან, რომლებზეც დაკალიბრებული იყო მუშაობა. იგივე კონტროლერის სახელმძღვანელო აღნიშნავს, რომ ყალიბის შეცვლას შეიძლება ასევე დასჭირდეს ინსტრუმენტების შეცვლა. ფაილი, რომელიც აწარმოებდა მიღებულ კონტეინერს ერთი საყრდენით, მანდრილით და კალიბრით, ავტომატურად არ მოქმედებს ამ ელემენტების შეცვლის შემდეგ. სადაც ქარხანამ დაამტკიცა ძირითადი პარამეტრები, შეადარეთ დატვირთული რევიზია გამოშვებულ ჩანაწერს და დაარეგისტრირეთ ნებისმიერი განზრახ განსხვავება. ნუ გადაწერთ მასტერს პირველი ნაწილების დაყენებისას.
გამოიყენეთ ხელით ან დაყენების რეჟიმი, რათა დაამტკიცოთ მხოლოდ მოძრაობები, რომლებიც ნებადართულია მანქანის სპეციფიკური პროცედურის მიხედვით. ავტომატური ველოსიპედის დაწყებამდე გადაამოწმეთ ობის კლირენსი, დარტყმის ქინძისთავი ან ბირთვის კავშირი, საყრდენი თავისა და ფირფიტის პოზიცია, გამოსაყვანი ბილიკი, დამცავი და უკუკავშირი. Kingle-ის მუშაობის სახელმძღვანელო აღწერს მექანიკურ ფუნქციებს და აფრთხილებს, რომ დარტყმის ქინძის მოძრაობა კოორდინირებული უნდა იყოს ღია ფორმასთან. იმის გამო, რომ ინტერფეისები და არჩევითი ფუნქციები განსხვავდება,HMI პარამეტრების და სიგნალიზაციის სახელმძღვანელოუნდა წაიკითხოთ მანქანის ზუსტი სახელმძღვანელოს გვერდით და არა შემცვლელად.
როდესაც დარეგულირება დაიწყება, შეცვალეთ ერთი კონტროლირებადი ცვლადი მითითებული მიზეზის გამო, ჩაწერეთ ძველი და ახალი მნიშვნელობები და დაელოდეთ პროცესის პასუხს, სანამ განსჯავთ მას. პარისონის განაწილება, ნაწილის წონა, ექსტრუზიის ქცევა, გაგრილება და ყალიბის პოზიცია ურთიერთქმედებენ. Theparison პროგრამირების სახელმძღვანელოგანმარტავს, თუ როგორ დააკავშიროთ პროფილი კედლის გაზომილ ადგილებთან, წერტილების გასწორების ნაცვლად მხოლოდ გარეგნულად.
გადაამოწმეთ პირველი ნაწილები გადასვლის წარმატების გაზომვამდე
პირველი დახურული ნაწილი პასუხობს მხოლოდ ერთ კითხვას: ხაზს შეუძლია შექმნას რაღაც. ეს არ ადასტურებს, რომ ნაწილი აკმაყოფილებს ნახაზის, ფუნქციონალური ან პროცესის მოთხოვნებს. ადრეული ნაწილების მკურნალობა სადიაგნოსტიკო ნიმუშებად. მონიშნეთ ისინი თანმიმდევრობით, დროის, სადგურის, ღრუს ან საყრდენის მიხედვით. შეინახეთ ისინი წესრიგში საკმარისად დიდხანს, რათა ნახოთ, არის თუ არა პროცესი კონვერტაციის, დრიფტის ან გვერდითი სპეციფიკური დეფექტის განმეორებით.
დაიწყეთ იდენტობითა და უხეში მდგომარეობით. დაადასტურეთ სწორი ნაწილი და გადახედვა, ფისოვანი და ფერი, კისრის ან ინტერფეისის გეომეტრია, სრული ფორმირება, მორთვა მარშრუტი და აშკარა დაზიანება. შემდეგ გამოიყენეთ კონტროლირებადი გეგმა ნაწილის წონის, კედლის განაწილების, კრიტიკული ზომების, გარეგნობისა და საჭირო ფუნქციური ტესტებისთვის. გაჟონვის, ვარდნის, წნევის, დატვირთვის, ქიმიური წინააღმდეგობის ან მორგების ტესტები სპეციფიკურია პროდუქტისთვის; მოიცავს მხოლოდ მყიდველის ნახაზს, სტანდარტს ან ვალიდაციის გეგმის მოთხოვნებს. არ გამოიგონოთ უნივერსალური ტოლერანტობა ან ნიმუშების რაოდენობა.
მიღების ნიმუში უნდა წარმოადგენდეს წარმოების რეალურ მოწყობას. ორმაგი სადგურის მანქანაზე, ნიმუში ორივე მხრიდან. მრავალთავიან ან მრავალ ღრუს დაყენებისას შეინახეთ თავი ან ღრუს იდენტურობა, რათა საშუალომ ვერ დამალოს ერთი წარუმატებელი გამომავალი. თუ ქვედა დინების ტრიმერი ან გაჟონვის შემმოწმებელი არის გაყიდვადი ნაწილის პროცესის ნაწილი, ეს მოწყობილობაც კვალიფიცირდება. ბოთლი, რომელიც გადის ყალიბში, მაგრამ ფუჭდება დაჭრის შემდეგ, არ არის მიღებული წარმოების შედეგი. Theქარხნის მიღების ტესტის სახელმძღვანელოგვიჩვენებს, თუ როგორ შეიძლება პროდუქტის, პროცესის და ტესტირების მტკიცებულებების ერთმანეთთან დაკავშირება გადაზიდვამდე; იგივე მიკვლევადობის პრინციპი მოქმედებს წარმოების ცვლილებების დროს.
მცველები, გამოხმაურება, კომუნალური საშუალებები, ხელით მოძრაობები და მასალის ნაკადი ეთანხმება დამტკიცებულ კონფიგურაციას.
იდენტიფიცირებული ნიმუშები აკმაყოფილებენ ნახაზის, ვიზუალური, განზომილებიანი, კედლისა და ფუნქციური მოთხოვნების შესაბამისად.
ქარხნის განსაზღვრული თანმიმდევრული ან დროზე დაფუძნებული წარმოების ფანჯარა გადის ყველა შესაბამის გამომავალზე.
ხაზის გაშვება მხოლოდ ქარხნის დანიშნული ორგანოს მეშვეობით. ჩაწერეთ მიღებული ნიმუშები და რეცეპტის შესწორება, რამაც ისინი წარმოადგინა. თუ პროცესი ვერ მიაღწევს დამტკიცებულ ფანჯარას მისი კვალიფიციური დიაპაზონის დატოვების გარეშე, შეწყვიტეთ პარამეტრების ესკალაცია და გამოიკვლიეთ ხელსაწყოები, კომუნალური, მასალა, მანქანის მდგომარეობა ან პროცესის ორიგინალური დიზაინი. კინგლისკომუნალური მოთხოვნების სახელმძღვანელოხელს უწყობს მანქანის დაყენების პრობლემის განცალკევებას არასტაბილური ჰაერისგან, წყლის ან ელექტრომომარაგებისგან.
შეამცირეთ გადასვლის დრო გაჩერების გარეთ მომზადების გადაადგილებით
ყველაზე უსაფრთხო შესაძლებლობა, როგორც წესი, არ არის ქანჩის უფრო სწრაფი მუშაობა. ეს არის სამუშაოს აღმოფხვრა, რომელიც არ უნდა ყოფილიყო გაჩერებული ფანჯრის შიგნით. გადახედეთ ჩაწერილი ცვლილებას და დაალაგეთ ყოველი შეფერხება: ყალიბის მოლოდინი, შესწორების დადასტურება, შლანგის პოვნა, მასალის კონტეინერის გაწმენდა, ფაილის ჩამოტვირთვა, სატესტო მოწყობილობის მდებარეობა, ხარისხის მოლოდინი ან დაზიანებული კავშირის გამოსწორება. ამ ამოცანებიდან ბევრი შეიძლება შესრულდეს ან გადამოწმებული იყოს ბოლო მიღებულ ძველ ნაწილამდე, იმ პირობით, რომ მომზადება ხელს არ შეუშლის წარმოებას ან დაცვას.
შექმენით მზა ნაკრები თითოეული განმეორებითი პროდუქტის ოჯახისთვის. ის შეიძლება შეიცავდეს დამოწმებულ კავშირის რუქებს, დაცულ შესაკრავებს, ეტიკეტირებულ შლანგებს, სენსორების ფრჩხილებს, დამტკიცებულ რეცეპტებს, ნიმუშების გეგმებს და ქვედა დინების შეცვლის ნაწილებს. გამოიყენეთ ვიზუალური იდენტიფიკაცია, რომელიც გადარჩება მაღაზიის გარემოში. შეინახეთ ფორმები და ხელსაწყოები ისე, რომ ამწევი წერტილები და დამაკავშირებელი პირები ხელმისაწვდომი და დაცული იყოს. კომპლექტმა უნდა შეამციროს ძიება და ინტერპრეტაცია; არასოდეს უნდა წაახალისოს ჩანაცვლება, როცა კონტროლირებადი ნივთი აკლია.
ინტერფეისების სტანდარტიზაცია მხოლოდ საინჟინრო განხილვის შემდეგ. შლანგის თანმიმდევრულმა მდებარეობამ, კონექტორის იდენტიფიკაციამ, სამონტაჟო მითითებებმა და რეცეპტის დასახელებამ შეიძლება შეამციროს გადაწყვეტილების დრო, მაგრამ ისინი უნდა შეესაბამებოდეს წნევას, ტემპერატურას, ნაკადს, მოძრაობას და უსაფრთხოების მოთხოვნებს. თუ განიხილება სწრაფი შეცვლის ფუნქცია, შეაფასეთ სრული სისტემა, მათ შორის პოზიტიური ჩაკეტვა, გამოხმაურება, გაჟონვა, ტექნიკური მომსახურება, შეცდომების დადასტურება და საიტის რისკის შეფასება. არ გადააქციოთ სიჩქარის პროექტი დაუსაბუთებელ ტექნიკის მოდიფიკაციად.
გამოიყენეთ ცვლილების ჩანაწერი, რომ აირჩიოთ ერთი გაუმჯობესება ერთდროულად. თუ ფერების გასუფთავება დომინირებს, გამოიკვლიეთ მასალის მარშრუტი და დამტკიცებული გაწმენდის სტრატეგია. თუ გასწორება დომინირებს, შეამოწმეთ საცავი, მდებარეობის მახასიათებლები და ფორმის მდგომარეობა. თუ პირველი ნაწილის დარეგულირება დომინირებს, აუდიტის რეცეპტის მართვა, ხელსაწყოების დაკალიბრება და პროცესის მტკიცებულება. თუ ხარისხიანი ლოდინი დომინირებს, წინასწარ დააყენეთ კალიბრირებული ლიანდაგები და განსაზღვრეთ ვის შეუძლია სამუშაოს გაშვება. მიზანია განმეორებადი პირველი მიღებული წარმოების ფანჯარა და არა რეკორდული მშრალი ცვლილება, რასაც მოჰყვება ჯართი.
სარემონტო სამუშაოები ასევე უნდა დაიგეგმოს მკაფიოდ. შეცვლამ შეიძლება უზრუნველყოს ინსპექტირების ხელმისაწვდომობა, მაგრამ ამოცანების გაერთიანება ცვლის სფეროს, ადამიანებს და ენერგიის კონტროლის საჭიროებებს. გამოიყენეთპრევენციული მოვლის საკონტროლო სიაგადაწყვიტოს რა ეკუთვნის დაგეგმილ ინტერვენციას. შეინახეთ ტექნიკური მონაცემები პროდუქტის დაყენების ცვლილებებისგან განცალკევებით, რათა აღჭურვილობის განმეორებადი პრობლემები შესამჩნევი დარჩეს.
შექმენით ცვლილების ჩანაწერი, რომელიც აადვილებს შემდეგ გაშვებას
სასარგებლო ჩანაწერი საკმარისად მოკლეა დასასრულებლად და საკმარისად სპეციფიური გაშვების აღსადგენად. დაიწყეთ იდენტიფიკაციით: თარიღი და დრო, მანქანა, გამავალი და შემომავალი პროდუქტის შესწორებები, ყალიბისა და ხელსაწყოების ID-ები, მასალების კლასიფიკაცია და ლოტები, რეცეპტების შესწორებები, გუნდის წევრები და გათავისუფლების უფლებამოსილება. დაამატეთ ადრე განსაზღვრული ოთხი დროის წერტილი, პლუს გამწმენდი მასალის რაოდენობა ან წონა, დაყენების უარყოფილი და შენახული პროდუქტი. თუ მცენარეს არ შეუძლია საიმედოდ გაზომოს ერთი ველი, შეაფასეთ ის, როგორც მიუწვდომელი.
ჩაწერეთ გამონაკლისები დაკვირვებად ენაზე. „ფორმის B წრედან გაგრილების დაბრუნებამ აჩვენა დინება“ უფრო სასარგებლოა, ვიდრე „წყლის პრობლემა“. "რეცეპტის ფაილი 14 ჩაიტვირთა; ქვედა დინების ტესტერი დარჩა SKU X-ზე" განსაზღვრავს გადაცემის წარუმატებლობას. გადაიღეთ მოულოდნელი ცვეთა, გაჟონვა, დაზიანებული კონექტორები ან განმეორებადი ნაწილის დეფექტები შესაბამისი საიდენტიფიკაციო მარკერით. დააკავშირეთ მაკორექტირებელი სამუშაო ტექნიკური ან შეუსაბამობის სისტემასთან, ნაცვლად იმისა, რომ ჩაეფლო ოპერატორის კომენტარში.
| ჩანაწერის ბლოკი | მინიმალური სასარგებლო ველები | კითხვა, რომელსაც შემდეგ ჯერზე პასუხობს |
|---|---|---|
| სამუშაო იდენტურობა | მანქანების, პროდუქტის, ყალიბის, ხელსაწყოების, მასალების და რეცეპტების შესწორებები | დაემთხვა თუ არა ფიზიკური და ციფრული პაკეტი? |
| დრო | ბოლო მიღებული ძველი ნაწილი, პირველად ჩამოყალიბებული ახალი ნაწილი, პირველი მიღებული ნაწილი, სტაბილური ფანჯრის გამოშვება | სად გახდა გაჩერებული ინტერვალი საკვალიფიკაციო დრო? |
| ზარალი | გასუფთავების რაოდენობა, დაყენების უარყოფა, შენახული პროდუქტი და შრომა როლის მიხედვით | მოკლე გაჩერებამ უბრალოდ დანაკარგი სხვაგან გადაიტანა? |
| დაგვიანების კოდი | ლოდინი, ძებნა, შეკეთება, გაწმენდა, რეგულირება, ტესტირება ან ავტორიზაცია | რომელი მომზადების ან სისტემის საკითხი უნდა გაუმჯობესდეს? |
| მიღება | ID-ების ნიმუშები, გაზომვები, ტესტები, დამტკიცება და საბოლოო რეცეპტის გადახედვა | რა მტკიცებულებები ადასტურებს ხაზის გათავისუფლებას? |
| გამონაკლისი | დაფიქსირდა პრობლემა, მფლობელი, შეკავება და დაკავშირებული ქმედება | რა უნდა გამოსწორდეს იმავე სამუშაოს დაბრუნებამდე? |
გადახედეთ განმეორებით ცვლილებებს პროდუქტის ოჯახის მიხედვით, ვიდრე დაეყრდნოთ ერთ საუკეთესო პერსპექტივას. მოძებნეთ ყოველი დროის ეტაპის მედიანური და გავრცელება, განმეორებადი გამონაკლისები და განმეორებითი ჯართის რეჟიმები. ერთმა უჩვეულოდ სწრაფმა მოვლენამ შესაძლოა გამოტოვა შემოწმება, ისარგებლა იდეალური პირობებით ან გამოიყენა სხვა დაშვების განმარტება. მონაცემთა მიზანია გააუმჯობესოს სტანდარტი და მომზადება და არა ზეწოლა მოახდინოს ოპერატორებზე უსაფრთხოების ზომების გვერდის ავლით.

დახურეთ ჩანაწერი მიმდინარე დამტკიცებული საბაზისო ხაზით და შემდეგი მოქმედებით. თუ ცვლილებამ შექმნა უკეთესი დაყენება, განაახლეთ განახლებული მნიშვნელობები ქარხნის დამტკიცების პროცესში, სანამ განახლდება მასტერი. თუ მან გამოავლინა დიზაინის პრობლემა, შეინახეთ დროებითი შეკავება ხილული მანამ, სანამ ინჟინერია არ დახურავს მას. ეს დისციპლინა აქცევს ყოველი დარტყმის ჩამოსხმის მანქანის შეცვლას გამოსაყენებელ მტკიცებულებად და არა სხვა იზოლირებულ ცვლის მოვლენად.
ხშირად დასმული კითხვები დარტყმის ჩამოსხმის შეცვლასთან დაკავშირებით
რა შედის დარტყმითი ჩამოსხმის მანქანის შეცვლაში?
სრული შეცვლა შეიძლება მოიცავდეს ყალიბს, საფენს და მანდრილს, საფეთქელს, ბირთვს ან ჩანართებს, ფისს, მასტერბეჩს, ხელახლა გახეხვის წესს, HMI რეცეპტს, კედლის სისქის პროფილს, ამოღებას, ტრიმერს, გაჟონვის ტესტერს, კონვეიერის სახელმძღვანელოებს, ეტიკეტებს და შეფუთვას. ზუსტი ფარგლები დამოკიდებულია გამავალი და შემომავალი პროდუქტის პაკეტებს შორის განსხვავებაზე. განსაზღვრეთ ეს განსხვავებები გაჩერებამდე. თუ ჩამოთვლილია მხოლოდ ფორმა, გუნდმა შეიძლება განაახლოს მასალის ძველი მარშრუტი, კონტროლერის ფაილი ან ქვედა დინების პარამეტრით.
როდის უნდა დაიწყოს და შეწყდეს ცვლილების დრო?
პრაქტიკული განმარტება იწყება გამავალი სამუშაოს ბოლო მიღებულ ნაწილზე და მთავრდება შემომავალი სამუშაოს წარმოების პირველ მიღებულ ფანჯარაში. ასევე ჩაწერეთ შუალედური დროები პირველი ჩამოყალიბებული ნაწილისთვის და პირველი მიღებული ნაწილისთვის. ქარხანამ უნდა განსაზღვროს წარმოების ფანჯარა, როგორიცაა თანმიმდევრული ნაწილების განსაზღვრული რაოდენობა ან დროზე დაფუძნებული ნიმუში ყველა შესაბამის სადგურზე, ღრუში ან თავში. იგივე განსაზღვრების გამოყენება მომავალ შედარებებს მნიშვნელობას ანიჭებს.
როგორ შეუძლია მცენარემ უსაფრთხოდ შეამციროს ჩამოსხმის ჩამოსხმის დრო?
გადაიტანეთ იდენტიფიკაცია, დადგმა, გაწმენდა, რეცეპტის გადამოწმება, ლიანდაგის მომზადება და ხარისხის დაგეგმვა შეჩერებული ინტერვალის გარეთ, სადაც ეს აქტივობები შეიძლება შესრულდეს წარმოებაში ჩარევის გარეშე. მონიშნეთ ინტერფეისები, დაიცავით საცავი, მოამზადეთ სამუშაოსთვის სპეციფიკური კომპლექტები და დანიშნეთ მფლობელები თითოეული გადაცემისთვის. გაანალიზეთ ლოდინისა და კორექტირების დრო ფიზიკური ფორმირების სამუშაოსგან დამოუკიდებლად. არ შეამციროთ დრო მცველების გვერდის ავლით, სახიფათო ენერგიის კონტროლის გამოტოვებით, არარეიტინგული ამწევი აღჭურვილობის გამოყენებით ან ნაწილების მიღებით, სანამ საჭირო შემოწმებებს გაივლით.
შენახული რეცეპტის ჩატვირთვა დაასრულებს დაყენებას?
არა. შენახული რეცეპტი უნდა ემთხვეოდეს დამონტაჟებულ ფორმას, ინსტრუმენტს, საფეთქლის ქინძისთავს, მასალასა და პროდუქტის გადახედვას. ზოგიერთი პარამეტრი შეიძლება ასევე იყოს ცალკე პარიზონის კონტროლერში ან ქვედა დინების მანქანაში. დაადასტურეთ ფაილების სრული ნაკრები, დაადასტურეთ ნებადართული ხელით მოძრაობები და შეადარეთ მანქანის რეალური ქცევა გამოშვებულ საბაზისო ხაზთან. Moog-ის DigiPack III სახელმძღვანელო აკავშირებს შენახულ კონტეინერის ფაილებს parison-profile და die-gap tooling კალიბრაციის ინფორმაციასთან, რის გამოც ტექნიკის იდენტურობა და ფაილის იდენტურობა უნდა დარჩეს დაკავშირებული.
რატომ ჩნდება შავი ლაქები ან ფერის ზოლები მასალის ცვლილების შემდეგ?
შესაძლო მიზეზები მოიცავს დამუშავების ან დნობის გზაზე დარჩენილ ძველ მასალას, დაბინძურებულ ფიტს ან ხელახლა დაფქვას, დეგრადირებულ ფისს, გამოთავისუფლებული სტაგნაციის ადგილიდან, ფერის არათანაბარი შერევა, გამათბობლის გაუმართაობა ან შეუფერებელი გამორთვა და გაწმენდა. პარამეტრების შეცვლამდე შეინახეთ ფისოვანი და გარდამავალი ჩანაწერი. დაიცავით დამტკიცებული მანქანისა და ფისოვანი მიმწოდებლის პროცედურა, შეამოწმეთ მასალის მარშრუტი და დაასახელეთ ხარვეზი შემთხვევითი თუ ფიქსირდება პარიზონის გარშემო. არ იფიქროთ, რომ ერთი უნივერსალური გაწმენდის მეთოდი უსაფრთხოა ყველა ფისისა და თავისთვის.
რა ინფორმაცია უნდა გაეგზავნოს კინგლს რთული ცვლილების შესახებ?
გაგზავნეთ მანქანისა და კონტროლერის იდენტიფიკაცია, გამავალი და შემომავალი პროდუქტის ნახაზები, ყალიბისა და ხელსაწყოების ID, ფისოვანი კლასები და პარტიები, მასტერბეჩის და ხელახლა გახეხვის დეტალები, რეცეპტების გადახედვა, განგაშის ისტორია, კომუნალური წაკითხვები, ცვლილების ვადები, მონიშნული ნიმუშების ფოტოები და გაზომილი წარუმატებლობის მონაცემები. ჩართეთ ვიდეო მხოლოდ მაშინ, როდესაც მისი გადაღება შესაძლებელია საფრთხის ზონაში შესვლის გარეშე. კონკრეტული მტკიცებულება საშუალებას აძლევს დისკუსიას უფრო ეფექტურად გამოყოს მატერიალური გზა, ინსტრუმენტები, კონტროლი, სასარგებლო ან ნაწილობრივი დიზაინის პრობლემა.
დაგეგმეთ მანქანა პროდუქტის პაკეტის გარშემო
ახალი ჩამოსხმის, ახალი მასალის ან შეცვლის პრობლემის განმეორებისთვის, გაგზავნეთ ფაქტობრივი ნაწილის ნახაზი, ფისი, სამიზნე ტესტები, ყალიბისა და ხელსაწყოების დეტალები, მანქანის მიმდინარე ინფორმაცია და დაფიქსირებული ცვლილების ჩანაწერი. Kingle-ს შეუძლია განიხილოს მანქანა, ხელსაწყოები, კონტროლი და წარმოების მოთხოვნები იმავე მტკიცებულებების ნაკრებიდან.
გაგზავნეთ თქვენი პროექტის ინფორმაციაშემოწმებული წყაროები და მტკიცებულების მეთოდი
პირველი მხარის Kinggle გვერდები და Kinggle-ში განთავსებული სახელმძღვანელოები გამოყენებული იყო მანქანური ინტერფეისისთვის, პროექტის შეყვანისთვის და ტრენინგის მასშტაბის განცხადებებისთვის. კონტროლერის მწარმოებლის სახელმძღვანელო გამოიყენებოდა შენახული ფაილების და ხელსაწყოები-კალიბრაციის ურთიერთობებისთვის. მასალების დაბინძურებისა და დეგრადაციის გზებისთვის გამოყენებული იყო ფისოვანი მწარმოებლის ოფიციალური სახელმძღვანელო. OSHA-ს რეგულაციები გამოიყენებოდა მხოლოდ შეერთებული შტატების უსაფრთხოების საზღვრების აღსაწერად. არცერთი წყარო არ არის წარმოდგენილი, როგორც უნივერსალური რეცეპტი.
- Kinggle-ში განთავსებული ავტომატური დარტყმის ჩამოსხმის აპარატის მუშაობის სახელმძღვანელო, წვდომა 2026 წლის 8 სექტემბერს.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, მასპინძლობს Kingle, წვდომა 2026 წლის 8 სექტემბერს.
- Kingle გაყიდვების პროცესიდაგაყიდვების შემდგომი მომსახურება, წვდომა 2026 წლის 8 სექტემბერს.
- LyondellBasell, როგორ მოვაგვაროთ აფეთქების ჩამოსხმის პრობლემები, წვდომა 2026 წლის 8 სექტემბერს.
- OSHA 29 CFR 1910.147, სახიფათო ენერგიის კონტროლი, წვდომა 2026 წლის 8 სექტემბერს.
- OSHA 29 CFR 1910.212, ზოგადი მოთხოვნები ყველა აპარატისთვის, წვდომა 2026 წლის 8 სექტემბერს.