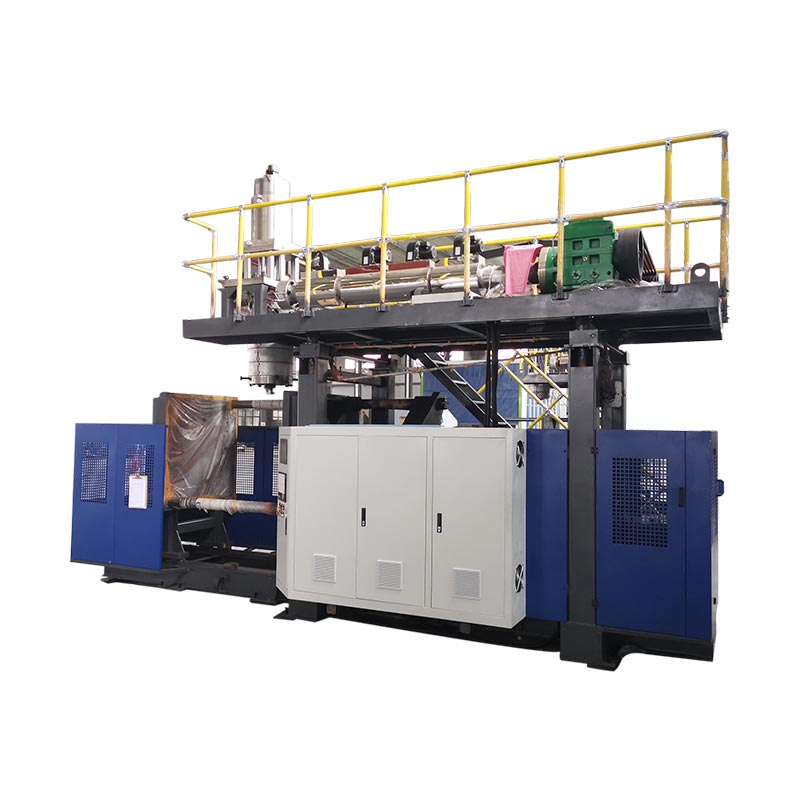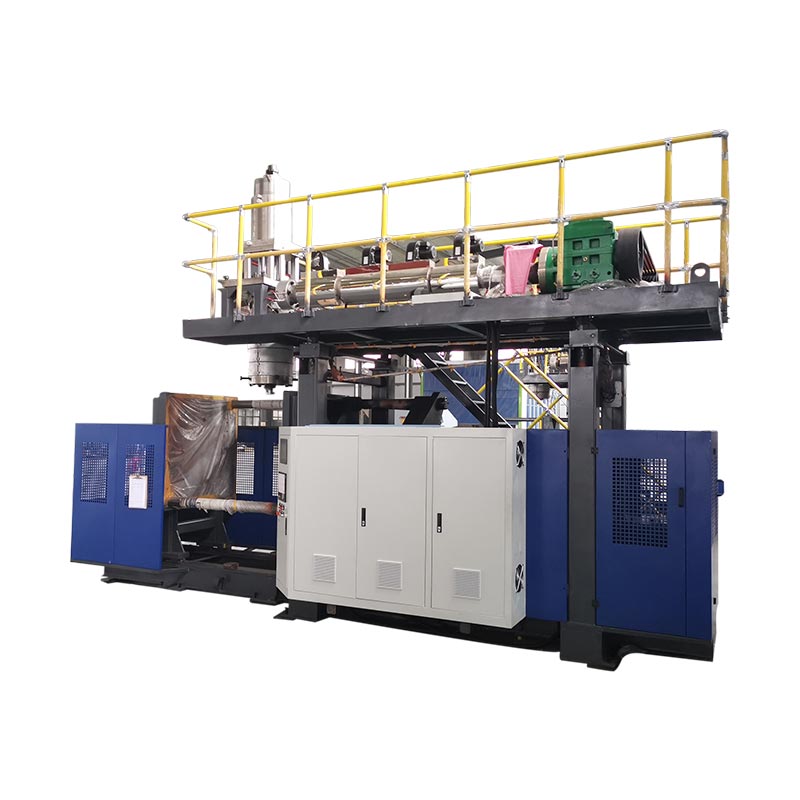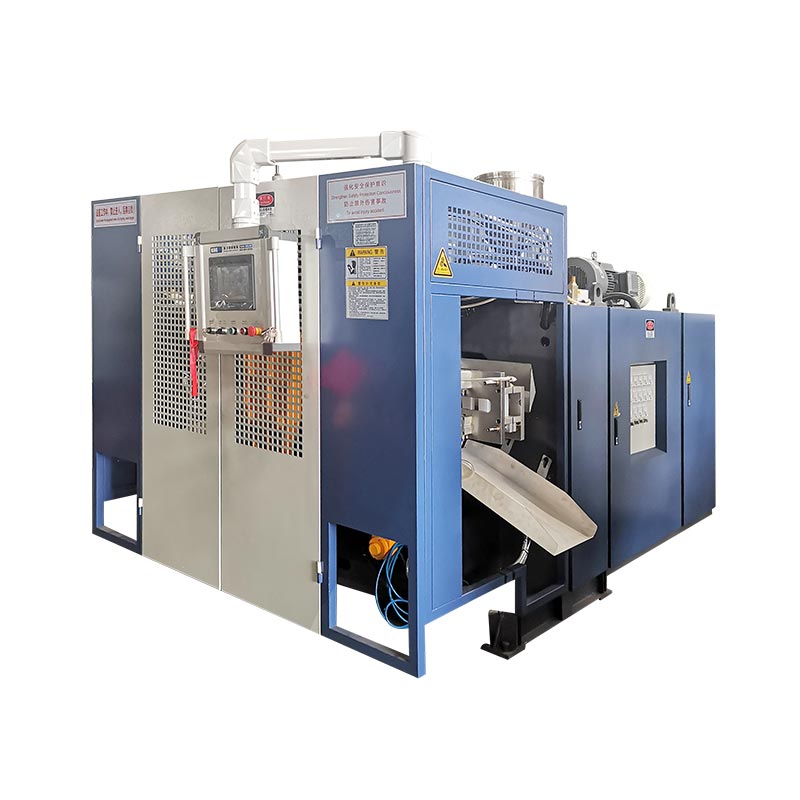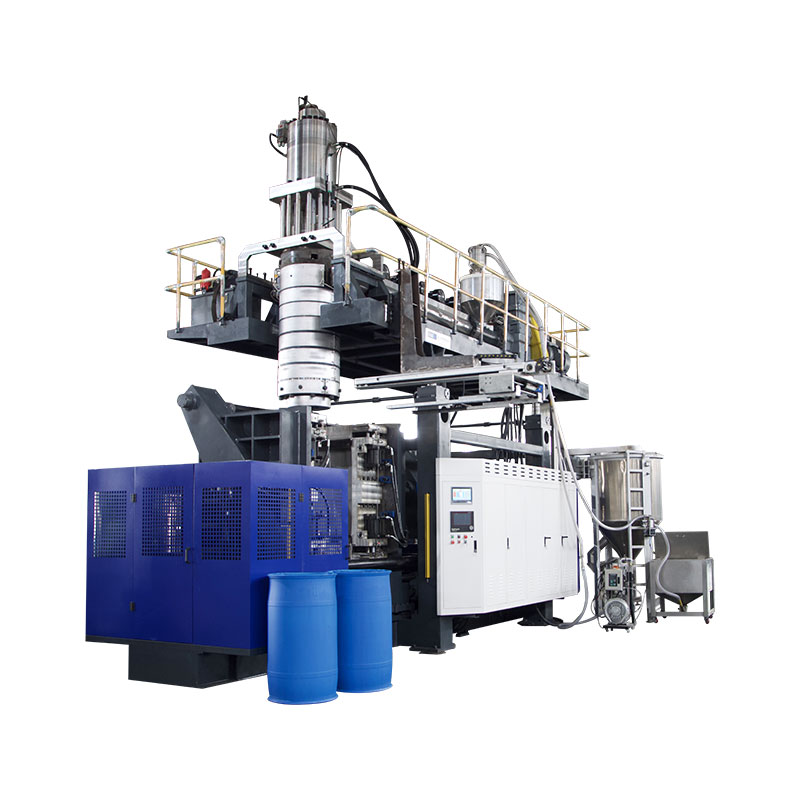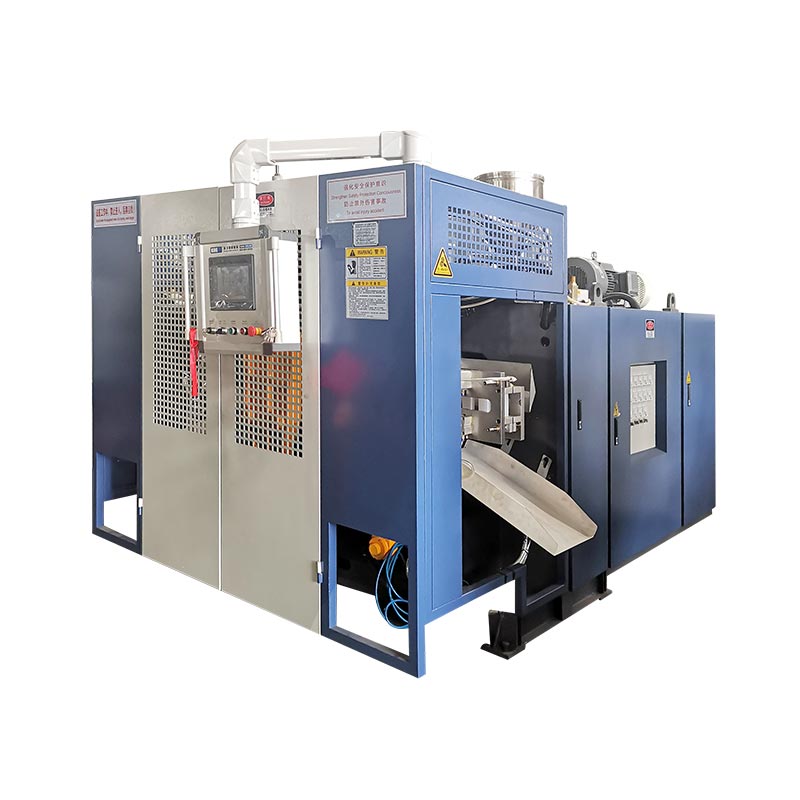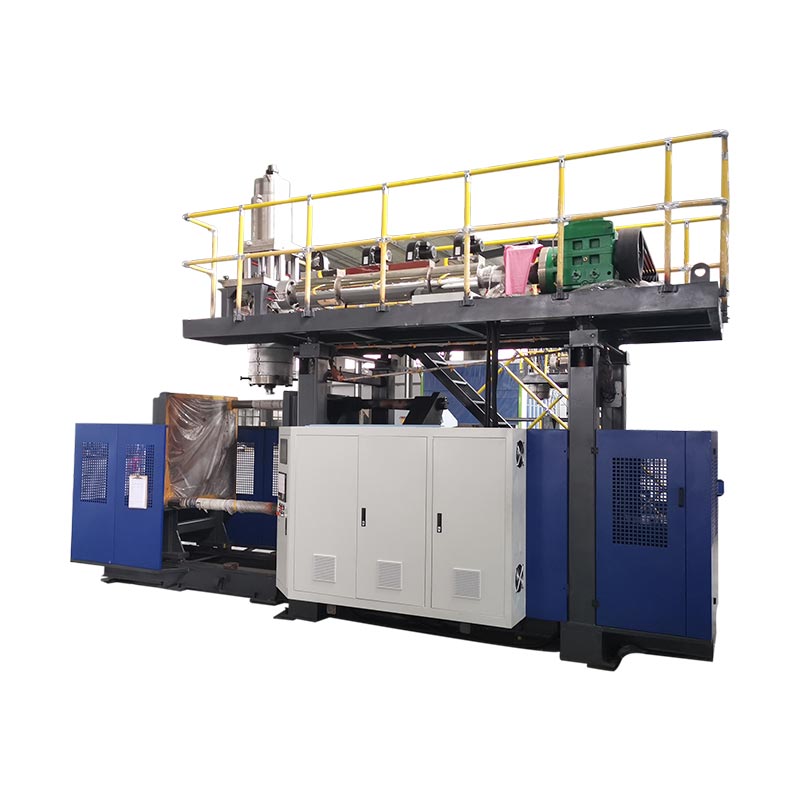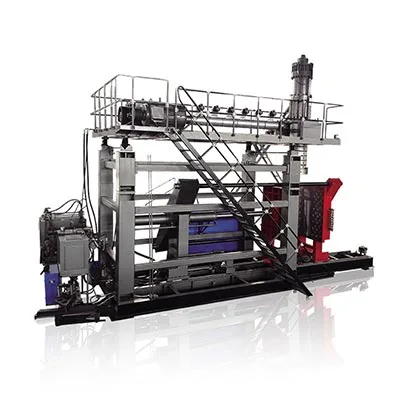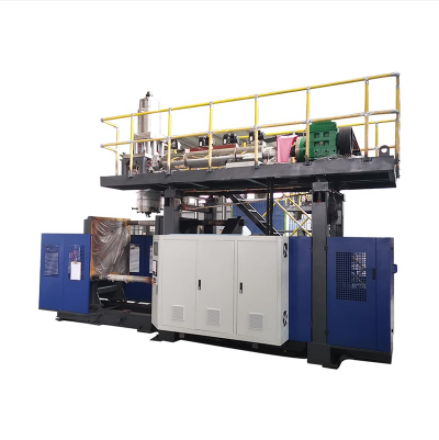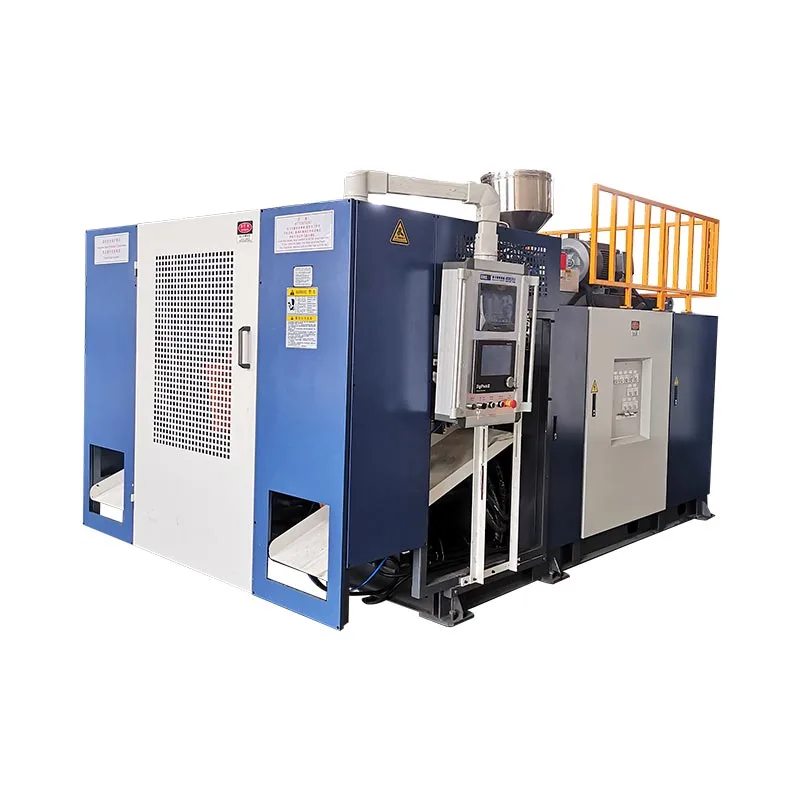
დარტყმითი ჩამოსხმის აპარატის ძირითადი ნაწილებია კვების და ექსტრუზიის სისტემა, საყრდენის თავი, ყალიბი და დამჭერი, აფეთქების სისტემა, გაგრილების სქემები, დისკები და კონტროლი და ნაწილების ამოღების მოწყობილობა. მათი განლაგება დამოკიდებულია ჩამოსხმის პროცესზე და მანქანის კონფიგურაციაზე. ექსტრუზიის დარტყმით ჩამოსხმისთვის, ჩანაცვლების განხილვამდე დაასახელეთ თითოეული კომპონენტი მისი ფუნქციით და შეკრებით.
კომპონენტის იდენტიფიცირებისთვის, იპოვნეთ მისი შეკრება, დაადასტურეთ მისი ფუნქცია და შეაგროვეთ შესაბამისი ტექნიკური ინფორმაცია. ფოტოსურათი ან ნაცნობი სახელი იშვიათად ადგენს იმუშავებს თუ არა ორი შემცვლელი ნაწილი ერთ მანქანაზე.
ოთხი განსხვავება ხელს უშლის ძვირადღირებულ შერევებს
- კვარცხლბეკის თავი ქმნის პლასტმასის მილს; დარტყმის ფორმა ქმნის კონტეინერის ექსტერიერს.
- ქინძისთავი ან მანდრილი აყალიბებს დნობის გასასვლელს. საფეთქელი აწვდის ჰაერს და შეუძლია შეასრულოს კისერთან დაკავშირებული ფუნქციები.
- კონტროლერის ბრძანება, აქტივატორის პოზიცია და გაზომილი ბოთლის კედელი სხვადასხვა მტკიცებულებაა.
- კომპონენტის სახელის შესაბამისობა მხოლოდ შემცვლელი ნაწილის იდენტიფიკაციის დასაწყისია.
დაასახელეთ აპარატის ტიპი მისი ნაწილების დასახელებამდე
დაადასტურეთ პროცესი აპარატის საიდენტიფიკაციო და ტექნიკური დოკუმენტებიდან. ექსტრუზიული დარტყმით ჩამოსხმა, ინექციური დარტყმით ჩამოსხმა და გაჭიმვის დარტყმა ქმნის ღრუ პროდუქტებს სხვადასხვა ხელსაწყოების მოწყობილობით. კომპონენტების სიას, რომელიც აერთიანებს სამივეს, შეუძლია მყიდველს გაუგზავნოს აპარატურა, რომელსაც დაინსტალირებული მანქანა არ იყენებს.
ექსტრუზიის დარტყმით ჩამოსხმისას, ან EBM, ექსტრუდერი აწვდის გამდნარ პოლიმერს საყრდენის თავს. თავი ქმნის ღრუ მილს, რომელსაც ეწოდება პარიზონი, რომელსაც ყალიბი იჭერს და აბერავს. კინგლისდარტყმის ჩამოსხმის მანქანის სახელმძღვანელოგანმარტავს პროცესის კატეგორიებს და განსაზღვრავს ექსტრუზიის დარტყმით ჩამოსხმას, როგორც მის აღჭურვილობას.
საინექციო დარტყმით ჩამოსხმის მანქანა სანაცვლოდ აყალიბებს პრეფორმას ბირთვის ღეროს გარშემო, სანამ მას აფეთქების ეტაპზე გადაიყვანს. PET დაჭიმვის სისტემა იყენებს პრეფორმას და გაჭიმვის ოპერაციას. ეს განსხვავებები მნიშვნელოვანია ხელსაწყოების იდენტიფიცირებისას: IBM-ის ბირთვის ღერო და PET გასაჭიმი ღერო არ უნდა გამოჩნდეს ზოგადი EBM სათადარიგო ნაწილების სიაში.
შეინახეთ შეკრებები, ნაწილები და დამუშავების მასალა ცალკე
ტერმინი "დაბერვის ჩამოსხმის ნაწილები" შეიძლება ნიშნავდეს მანქანის კომპონენტებს ან პროცესის შედეგად დამზადებულ პლასტმასის პროდუქტებს. მიუთითეთ რომელი მნიშვნელობა ვრცელდება. პარიზონი მუშავდება პლასტიკური და არა შესაცვლელი მანქანის ნაწილი. ღრუ არის ფორმის თვისება. კვარცხლბეკი არის ასამბლეა, რომელიც შეიცავს რამდენიმე კომპონენტს საკუთარი იდენტობით.
დახმარების მოთხოვნისას გამოიყენეთ შეკრების იერარქია: მანქანა, სისტემა, ასამბლეა, შემდეგ ცალკეული ნაწილი. მაგალითად, "ექსტრუზიის თავი, ხელსაწყოების შეკრება, მანდრილი" უფრო სასარგებლოა, ვიდრე "თავის ქინძისთავი". დაამატეთ ნახაზის მითითება ან ორიგინალური ნაწილის ნომერი, როდესაც ის ხელმისაწვდომია. ეს აძლევს მიმწოდებელს საწყის წერტილს ადგილობრივ მეტსახელზე დაყრდნობის გარეშე.
| კომპონენტთა ჯგუფი | ფუნქცია | სასარგებლო საიდენტიფიკაციო მტკიცებულება |
|---|---|---|
| კვება და ექსტრუზია | ფისოვანი მიწოდება, გადაცემა, დნება და შერევა | ექსტრუდერის ნახაზი, ხრახნიანი/ლულის სპეციფიკაცია, ძრავის ფირფიტა |
| მოკვდი თავი და parison tooling | გაანაწილეთ დნება და ჩამოაყალიბეთ მილი | თავის მოდელი, ხელსაწყოების ნახაზი, შეკრების გადახედვა |
| პარისონის კონტროლი | ბრძანების ცვლილებები ხელსაწყოების გახსნაზე | კონტროლერის ვერსია, აქტივატორი და გამოხმაურების იდენტიფიკაცია |
| Mold და clamp | გადაიღეთ პარიზონი, დაიჭირეთ ხელსაწყო და განსაზღვრეთ გარე ფორმა | ყალიბის ID, ინტერფეისის ნახაზი, სამაგრის შეკრების მითითება |
| აფეთქება და გაგრილება | გაბერეთ პარიზონი და ამოიღეთ სითბო | დარტყმის ხელსაწყოების ნახაზი, ჰაერის წრე და გაგრილების სქემის რუკა |
| მართვა და კონტროლი | დენის, თანმიმდევრობის და მონიტორის ფუნქციები | სქემები, მოწყობილობის ფირფიტები, პროგრამული უზრუნველყოფის და პარამეტრების ვერსიები |
| ამოღება და დასრულება | ამოიღეთ და, სადაც შედის, დაასრულეთ პროდუქტი | Gripper/fixture ნახაზი და დამტკიცებული ხაზის კონფიგურაცია |
მიირთვით და დნება ფისოვანი: ბუნკერი, ხრახნი, ლულა და ამოძრავეთ
კვების გზა იწყება ხრახნის წინ
ბუნკერი აწვდის მასალას ექსტრუდერის კვების განყოფილებას. პროექტი ასევე შეიძლება მოიცავდეს დამტვირთველებს, ბლენდერებს, დოზირების მოწყობილობას ან ხელახალი დაბრუნების. განიხილეთ ისინი, როგორც იდენტიფიცირებადი მოწყობილობა ცალკე ინტერფეისებით. ბუნკერის არსებობა არ ადასტურებს, რომ ავტომატური გადატანა, გაშრობა ან შერევა შედის მანქანის მიწოდებაში.
როდესაც გამომავალი ხდება არარეგულარული, ჩაწერეთ ფისის ხარისხი, ლოტი, შერევა და კვების ქცევა, სანამ დაადანაშაულებთ ხრახნს. მასალის მიწოდების შეზღუდვამ ან შეფერხებამ შეიძლება გავლენა მოახდინოს იმაზე, რაც აღწევს თავში. ტექნიკურ ჯგუფს სჭირდება დაკვირვებები, რომლებიც დაკავშირებულია რეალურ გაშვებასთან და არა უბრალოდ უფრო დიდი ექსტრუდერის მოთხოვნა.
ხრახნიანი, ლულის და ტემპერატურის სისტემა სხვადასხვა სამუშაოს ასრულებს
მბრუნავი ხრახნი გადასცემს და ამუშავებს ფისს ლულის შიგნით. გათბობის ზონები ამატებენ სითბოს ტემპერატურის კონტროლის ქვეშ, ხოლო პროცესი ასევე ავითარებს სითბოს მექანიკური მუშაობის გზით. ტემპერატურის სენსორები უზრუნველყოფენ უკუკავშირს მათ დაყენებულ ადგილებში. აქედან გამომდინარე, ლულის ზონის ნაჩვენები ტემპერატურა არ არის დნობის ყველა ნაწილის პირდაპირი გაზომვა.
შეინახეთ გამათბობელი და სენსორის იდენტურობა ცალკე. დაბალი ტემპერატურის სიგნალიზაცია შეიძლება მოიცავდეს დენის წრეს, გამათბობელს, უკუკავშირის მოწყობილობას, გაყვანილობას ან კონტროლის დაყენებას. გამათბობლის გამოცვლა ხარვეზის დადასტურების გარეშე შეიძლება დატოვოს თავდაპირველი პრობლემა გადაუჭრელი. გამოიყენეთ ფაქტობრივი გაყვანილობის დიაგრამა და კვალიფიციური ელექტრული დიაგნოსტიკა, ვიდრე უნივერსალური წინააღმდეგობის ან ტემპერატურის ლიმიტი.
დისკი უნდა შეესაბამებოდეს სიმძლავრის რეიტინგზე მეტს
ძრავა, გადაცემათა კოლოფი და დაწყვილება გადასცემს მოძრაობას ხრახნს. მათი მექანიკური კავშირები და ოპერაციული მოთხოვნები ეკუთვნის დამონტაჟებულ ასამბლეას. იგივე ნომინალური სიმძლავრის მქონე ძრავა ავტომატურად არ არის შესაფერისი ჩანაცვლება და იგივე ნომინალური დიამეტრის მქონე ხრახნს შეიძლება ჰქონდეს განსხვავებული გეომეტრია ან კავშირის დეტალები.
ხრახნიანი ან ლულის შეკითხვისთვის მიუთითეთ ორიგინალური ნახაზი, მანქანის სერიული ნომერი და მასალის გამოყენება. დისკის შეკითხვისთვის, შეიტანეთ ძრავის და გადაცემათა კოლოფის სრული ფირფიტები და შესაბამისი შეკრების მითითება. შეინახეთ ორიგინალური ორიენტაცია და კავშირის ინფორმაცია უსაფრთხო პოზიციიდან გადაღებულ ფოტოებში. ეს ჩანაწერები დაგეხმარებათ განასხვავოთ წარუმატებელი ელემენტი მის გარშემო არსებული უფრო დიდი შეკრებისგან.
ჩამოაყალიბეთ პარიზონი: კვარცხლბეკის თავი, კვარცხლბეკის ხელსაწყოები და კედლის სისქის კონტროლი
საყრდენის თავი იღებს დნობას ექსტრუდერისგან და ანაწილებს მას გამოსასვლელი ხელსაწყოებისკენ. კვარცხლბეკი და მანდრილი, რომლებიც ზოგჯერ აღწერილია, როგორც კვერთხი ან ბირთვის ხელსაწყოები, განსაზღვრავენ რგოლურ გადასასვლელს, რომელიც ქმნის მილს. ტერმინოლოგია განსხვავდება ხელმძღვანელის დიზაინის მიხედვით, ამიტომ დასახელებული კომპონენტი ყოველთვის უნდა დაუკავშირდეს ნახატს.
დარტყმის ფორმა ასრულებს განსხვავებულ სამუშაოს. იგი იხურება ცხელ პარიზონის ირგვლივ და განსაზღვრავს კონტეინერის ექსტერიერს, რადგან ჰაერი აფართოებს პლასტმასის ღრუსს. „ახალი ყალიბის თავის“ შეკვეთა იმის დადგენის გარეშე, ეხება თუ არა პრობლემა ექსტრუზიის თავსა, გამოსასვლელ ხელსაწყოებს ან საფეთქლის ფორმას, ქმნის გაურკვევლობას.
უწყვეტი და აკუმულატორის თავებს აქვთ სხვადასხვა მატერიალური ბილიკები
უწყვეტი ექსტრუზიის განლაგება ქმნის პარიზონს მუდმივი დნობის მიწოდებისგან. აკუმულატორის თავი ინახავს დნობის რაოდენობას და ათავისუფლებს მას ციკლის განმავლობაში. დამატებითი შენახვისა და გამონადენის ფუნქციები ცვლის სათავეს და მის კონტროლს. დნობის აკუმულატორი ასევე განსხვავდება ჰიდრავლიკური აკუმულატორისგან, რომელიც ინახავს ენერგიას სითხის დენის წრეში.
იდენტიფიცირება სათავე არქიტექტურა ბეჭდების, ხელსაწყოების, გამათბობლების ან აქტუატორების შედარებამდე. მხოლოდ გამოსასვლელის დიამეტრის შესატყვისი არ ადგენს, რომ მიმდებარე ასამბლეა, მოძრაობა ან კონტროლის ინტერფეისი თავსებადია.
კონტროლერი კედლის სისქის კონტროლის მხოლოდ ერთი ნაწილია
პარიზონის კონტროლის სისტემა აკავშირებს დაპროგრამებულ პროფილს ხელსაწყოების მოძრაობასთან კონტროლერის, აქტივატორის და უკუკავშირის მოწყობის მეშვეობით. მუგისაფეთქების ჩამოსხმის კომპონენტის მიმოხილვააღწერს კონტროლერებს, აქტივატორებს და სერვო კომპონენტებს, როგორც მისი გადაწყვეტილებების ცალკეულ ელემენტებს. ამ კომპონენტურ ოჯახებს აქვთ სხვადასხვა სამუშაოები კონტროლისა და მოძრაობის სისტემაში.
პრაქტიკული მნიშვნელობა მარტივია: ჩანაცვლების ეკრანი ან კონტროლერი არ შეიძლება შეირჩეს აქტივატორის, უკუკავშირის და მანქანის ინტერფეისისგან დამოუკიდებლად. Moog-ის მიმოხილვა აღწერს კომპონენტთა ოჯახებს; ის არ განსაზღვრავს რომელი მოწყობილობაა დაინსტალირებული კონკრეტულ Kingngle მანქანაზე.
ხელსაწყოების პოზიცია და კედლის საბოლოო სისქე ასევე ცალკე უნდა დარჩეს. ბოთლის კედელი კვლავ დამოკიდებულია მასალის ქცევაზე, ნაწილის გეომეტრიასა და პროცესის პირობებზე. გადაამოწმეთ ჩამოსხმული ნაწილი, ვიდრე აჩვენეთ პროფილი, როგორც კედლის გაზომვის ანგარიში. Theparison პროგრამირების სახელმძღვანელოაკავშირებს პროფილის ცვლილებებს პროდუქტის გაზომილ ადგილებთან.
ჩამოაყალიბეთ და გაათავისუფლეთ ნაწილი: ჩამოსხმა, დამჭერი, აფეთქების სისტემა და ამოღება
დარტყმის ფორმა და სამაგრი მოწყობილობა ცალკე უნდა იყოს იდენტიფიცირებული. ყალიბი არის პროდუქტის სპეციფიკური ინსტრუმენტი. სამაგრი ასამბლეა მხარს უჭერს და მოძრაობს ამ ხელსაწყოს და ინახავს დახურულს საჭირო ეტაპებზე. ფირფიტები, გიდები, ცილინდრები და ნებისმიერი ტარების მექანიზმი ეკუთვნის აპარატის კონფიგურაციას და არა ავტომატურად ყალიბის შეძენას.
ჩანაცვლების შეკითხვისთვის, ღრუს ფოტოს შეუძლია პროდუქტის იდენტიფიცირება, მაგრამ ცოტა რამ ცხადყოფს სამონტაჟო ინტერფეისის შესახებ. ჩართეთ ხელსაწყოს ID და შესაბამისი მანქანა ან ყალიბის ნახაზი. Theექსტრუზიის დარტყმით ჩამოსხმის ფორმის დიზაინის სახელმძღვანელოგანმარტავს, თუ რატომ უნდა იმუშაოს ღრუს, დაჭერის, გაგრილების, აფეთქების ინტერფეისი და მოცილების მეთოდი ერთად.
დარტყმა არ არის სამაგრი
ქინძისთავი ან მანდრიელი მიეკუთვნება დნობის წარმომქმნელ ხელსაწყოებს. დარტყმა მიეკუთვნება ჰაერის მიწოდების და, ზოგიერთ კონფიგურაციაში, კისრის ფორმირების ან კალიბრაციის მოწყობას. ორივეს შეიძლება ეწოდოს "პინი" მაღაზიის იატაკზე, მაგრამ ისინი ასრულებენ სხვადასხვა სამუშაოს და აქვთ განსხვავებული ინტერფეისი.
ზოგიერთი პროდუქტი იყენებს აფეთქების განსხვავებულ მოწყობას, მათ შორის ქვედა აფეთქებას. არ შეუკვეთოთ საფენი მხოლოდ ბოთლის მოცულობიდან. პროდუქტის დასრულება, ხელსაწყოს გეომეტრია, მონტაჟი, მოძრაობა და საჰაერო კავშირი უნდა შეესაბამებოდეს დამტკიცებულ დიზაინს. ქინძისთავის ან აფეთქების ასამბლეის ზუსტი ფუნქციები დამოკიდებულია ამ დიზაინზე.
ნაწილის ამოღება ვრცელდება ფორმის გახსნის მიღმა
მოხსნის სისტემამ უნდა გამოიტანოს წარმოქმნილი პროდუქტი მიუღებელი დაზიანებისა და ჩარევის გარეშე. პროექტიდან გამომდინარე, მოხსნა შეიძლება მოიცავდეს დამჭერს, რობოტს, სხვა მართვის მექანიზმს ან განსაზღვრულ ხელით მუშაობას. ფლეშის მოხსნა, სახელურის დარტყმა, გაჟონვის ტესტირება და გადაცემა შეიძლება იყოს ცალკე აღჭურვილობა.
ეს ზღვარი მნიშვნელოვანია, როდესაც ნაწილი არასწორად აღწევს შემდეგ მანქანას. მარკირება ან დეფორმაცია შეიძლება მოხდეს ფორმის გახსნის შემდეგ. ჩაწერეთ სად გამოჩნდა ის პირველად, რომელმა სადგურმა ან ღრუში წარმოქმნა და იყო თუ არა ის დამუშავებამდე. არ გამოავლინოთ ობის ცვეთა დეფექტიდან, რომელიც შემოწმდა მხოლოდ მოჭრისა და გადატანის შემდეგ.
თითების, მოწყობილობების ან სენსორების გამოცვლის მოთხოვნამდე დაადასტურეთ შეკვეთილი ამოღების და დამთავრების ფარგლები. Theავტომატური მანქანა და სრული სახელმძღვანელოგანასხვავებს მანქანის ფუნქციებს ქვედა დინების მიწოდებისგან. ავტომატიზაცია უნდა იყოს იდენტიფიცირებული ფაქტობრივი კონფიგურაციით, და არა სიტყვიდან "ავტომატური".
ციკლის მხარდაჭერა: ჰიდრავლიკა, გაგრილება, სენსორები და კონტროლი
დენის და სითხის სქემები
ჰიდრავლიკურ მანქანაზე ძრავა და ტუმბო აწვდიან ჰიდრავლიკურ ენერგიას. სარქველები ხელმძღვანელობენ ან არეგულირებენ ნაკადს, ხოლო აქტივატორები აწარმოებენ მოძრაობას. სერვოზე მომუშავე ზეთის ტუმბო რჩება ჰიდრავლიკური სისტემის ნაწილად. მას ელექტროძრავის დარქმევა არ აქცევს მთელ მანქანას მთლიანად ელექტროს.
საჰაერო სისტემა მხარს უჭერს მითითებულ პნევმატურ და აფეთქების ფუნქციებს. რეგულატორები, სარქველები, ფილტრები, მილები და აფეთქების ხელსაწყოები სხვადასხვა როლს ასრულებენ. კავშირი, რომელიც სწორად გამოიყურება, ჯერ კიდევ უნდა შეესაბამებოდეს მის მოთხოვნებს. იდენტიფიცირება ჰიდრავლიკური და პნევმატური კომპონენტების სქემატური და სრული მოწყობილობის კოდიდან და არა მხოლოდ სხეულის ზომა ან პორტის გარეგნობა.
გაგრილებას აქვს რამდენიმე ცალკეული დატვირთვა
ყალიბს სჭირდება სითბოს მოცილება და მანქანას შეიძლება ჰქონდეს დამატებითი გაგრილების დატვირთვები, როგორიცაა ჰიდრავლიკური ზეთი ან სხვა მითითებული სქემები. ჩილერი, კოშკი ან ქარხნის წყლის სისტემა შეიძლება განთავსდეს მანქანის მიწოდების გარეთ. შეადგინეთ პასუხისმგებლობის საზღვრები, სანამ დაკარგული ქარხნის აღჭურვილობას ჩავთვლით, როგორც მანქანის დაკარგული კომპონენტს.
ძირითადი წყალმომარაგების ნორმალური მაჩვენებელი არ ადასტურებს, რომ ყველა ფორმის ტოტს აქვს ადეკვატური მიმოქცევა. მიკროსქემის იდენტურობა და ფაქტობრივი ოპერაციული დაკვირვებები უფრო სასარგებლოა, ვიდრე ერთი ხაზის დაშვება. Theკომუნალური მოთხოვნების სახელმძღვანელოგანმარტავს, თუ როგორ უნდა განვასხვავოთ მანქანა, ფორმა და დამხმარე მოთხოვნები.
HMI, PLC და უკუკავშირის მოწყობილობები არ არის ურთიერთშემცვლელი
HMI არის ოპერატორის ინტერფეისი. PLC ახორციელებს მანქანის მართვის ლოგიკას, ხოლო საველე მოწყობილობები უზრუნველყოფენ სიგნალებს და ასრულებენ ბრძანებებს. შეტყობინება HMI-ზე მიუთითებს მოხსენებულ მდგომარეობაზე; ის თავისთავად არ ადგენს, რომ ეკრანი გაუმართავია ან ნაჩვენები მოწყობილობა გაუმართავია.
შეინახეთ განგაში, ციკლის ნაბიჯი და შესაბამისი დაკვირვებები რაიმეს გასუფთავებამდე ან შეცვლამდე. გამოიყენეთHMI პარამეტრების და სიგნალიზაციის სახელმძღვანელოიმ ჩანაწერის ორგანიზებას. კონტროლერის, დისკის ან გამოხმაურების ჩანაცვლებამ შეიძლება ასევე მოითხოვოს სწორი პროგრამა, პარამეტრები და კალიბრაცია.
უსაფრთხოებასთან დაკავშირებული მოწყობილობები საჭიროებს მათ მითითებულ ჩანაცვლებას და ვალიდაციის პროცესს. შეერთებულ შტატებში,OSHA-ს სახიფათო ენერგეტიკული სახელმძღვანელომიმართავს მომსახურების რისკებს მოულოდნელი ენერგიით ან დაგროვილი ენერგიის გამო. დაიცავით საიტის აპარატის სპეციფიკური პროცედურა ავტორიზებული პერსონალის მეშვეობით. არც HMI გაჩერება და არც ზოგადი ნაწილების სახელმძღვანელო არ ადგენს უსაფრთხო წვდომას.
ნახეთ, როგორ განსხვავდება ნაწილები Kingle-ის უწყვეტ და აკუმულატორ მანქანებზე
რეალური პლატფორმის მაგალითები კომპონენტის რუკას უფრო სასარგებლოს ხდის. კინგლისKGB5L პროდუქტის გვერდიაღწერს ერთსადგურიან უწყვეტ მანქანას, ყალიბის გადამყვანი მექანიზმით. მის ცხრილში მოცემულია 60 მმ ხრახნი და Mitsubishi PLC დასახელებულია ფუნქციის აღწერაში.

TheKGB100B 120L გვერდიამის ნაცვლად აღწერს აკუმულატორის სათავე პლატფორმას. მასში ჩამოთვლილია 100 მმ ხრახნი და აღწერს ჰიდრავლიკურ სერვო მუშაობას, ჩამოსხმის პირდაპირი წნევით ჩაკეტვას და კედლის სისქის კონტროლს. მისი შენახვისა და ჩაშვების მოწყობა კომპონენტის განხილვას აძლევს განსხვავებულ სტრუქტურას.

| ელემენტი | KGB5L | KGB100B | რას ცვლის განსხვავება |
|---|---|---|---|
| გამოქვეყნებული არქიტექტურა | ერთსადგურიანი უწყვეტი ექსტრუზია | აკუმულატორი-თავის ექსტრუზია | ხელმძღვანელის შეკრება და ციკლის ურთიერთობები |
| გამოქვეყნებული ხრახნიანი დიამეტრი | 60 მმ | 100 მმ | სხვადასხვა ექსტრუდერის მითითებები; დიამეტრი არ არის ნაწილის სრული სპეციფიკაცია |
| გამოქვეყნდა ყალიბის მოწყობა | თარგმანური ფორმის შეცვლა | ფიქსირებული გახსნის/დახურვის მოწყობა აღწერილია გვერდზე | იდენტიფიცირება სწორი დამჭერი და მოძრაობის შეკრება |
| შემცვლელი ვინაობა | გამოიყენეთ ამ აპარატის როგორც აშენებული დოკუმენტაცია | გამოიყენეთ ამ აპარატის როგორც აშენებული დოკუმენტაცია | ურთიერთშემცვლელობა არ გამომდინარეობს გაზიარებული კომპონენტის სახელიდან |
წყაროები: Kingngle პროდუქტის ორი დაკავშირებული გვერდი. კონფიგურაციის აღწერილობები და ხრახნების დიამეტრი არის კატალოგის ინფორმაცია და არა გაზომვები მომხმარებლის მიერ დამონტაჟებული აპარატიდან.
ეს მაგალითები აჩვენებს, თუ რატომ არის "Kingle ხრახნი", "ჰიდრავლიკური სარქველი" ან "კედლის კონტროლერი" ძალიან ფართო შეკვეთის აღწერა. მანქანათა ერთ ოჯახშიც კი მნიშვნელოვანია სერიული ნომერი, დამტკიცებული ცვლილებები და ასამბლეის მიმდინარე გადასინჯვა. პროდუქტის გვერდის მონაცემებს შეუძლია პლატფორმის განთავსება, მაგრამ მას არ შეუძლია ჩაანაცვლოს როგორც აშენებული მასალების ანგარიში.
შესაძენად გამოყავით სამი ჩანაწერი: რას აღწერს კატალოგში, რა შედის შეკვეთაში და რა არის დაინსტალირებული ახლა. მოგვიანებით მოდიფიკაციამ შესაძლოა შეცვალა დისკი, სენსორი ან ინსტრუმენტი. შეადარეთ ეს ჩანაწერები ჩანაცვლების არჩევამდე, განსაკუთრებით მაშინ, როდესაც ძველი კომპონენტი აღარ ემთხვევა თავდაპირველ ნახატს.
სერვისის გამოკითხვის დროს, მონიშნეთ დაზარალებული ქვესისტემა მიმოხილვის ფოტოზე და ცალკე მიამაგრეთ წასაკითხი კომპონენტის ეტიკეტი. დააკავშირეთ ორივე სურათი მანქანის სერიულ ნომერთან. ახლო ხედს ინსტალაციის კონტექსტის გარეშე შეუძლია დამალოს, ეკუთვნის თუ არა ელემენტი ექსტრუზიის დისკს, ჰიდრავლიკურ პაკეტს თუ დამხმარე მოწყობილობას.
შეკვეთამდე განსაზღვრეთ სწორი შემცვლელი
დაიწყეთ დაკვირვებული პრობლემით და ნაწილის იდენტიფიკაციით, და არა დასკვნა, რომ კომპონენტი ვერ მოხერხდა. არათანაბარი კედლები, ნელი მოძრაობა ან ტემპერატურის განგაში შეიძლება რამდენიმე მიზეზი იყოს. ჩაწერეთ პირობები და დაადასტურეთ გაუმართაობა დადასტურებული დიაგნოსტიკური პროცესის ჩანაცვლების შეძენამდე.
Theაფეთქების ჩამოსხმის დეფექტების სახელმძღვანელოსასარგებლოა პროდუქტის სიმპტომების ორგანიზებისთვის. მომსახურების ინტერვალებისთვის გამოიყენეთპრევენციული მოვლის საკონტროლო სიადამონტაჟებული აპარატის სახელმძღვანელოსთან ერთად. კომპონენტის მიმოხილვამ არ უნდა განსაზღვროს ერთი ჩანაცვლების ასაკი ყველა რეზინის, სამუშაო ციკლისა და სამუშაო გარემოსთვის.
| ჩანაწერი | ჩართეთ | რატომ აქვს მნიშვნელობა |
|---|---|---|
| მანქანის იდენტურობა | მოდელი, სერიული ნომერი და საიდენტიფიკაციო ფირფიტის ფოტო | იპოვის შენობას და მის დოკუმენტაციას |
| ასამბლეის ვინაობა | სისტემა, შეკრების ნახაზი, ორიგინალი ნაწილის ნომერი და რევიზია | განასხვავებს ერთ კომპონენტს მსგავსი ნივთებისგან |
| მოწყობილობის ინფორმაცია | სრული მწარმოებლის კოდი და წასაკითხი რეიტინგები | ნაწილობრივი კოდი შეიძლება გამოტოვოს კონფიგურაციის განსხვავება |
| კავშირები | შესაბამისი სამონტაჟო, ლილვი, სითხის, ელექტრო ან სიგნალის ინტერფეისები | უფრო მეტს ადასტურებს, ვიდრე ვიზუალური მსგავსება |
| ისტორიის შეცვლა | დამტკიცებული ჩანაცვლება, ცვლილებები და პროგრამული ცვლილებები | აერთიანებს ორიგინალურ ნახატს მიმდინარე მანქანასთან |
| ხარვეზის მტკიცებულება | სიგნალიზაცია, ციკლის ნაბიჯი, გაზომვები, მარკირებული ნიმუშები და უსაფრთხო ფოტოები | ეხმარება მოხსენებული სიმპტომის გამოყოფას წარუმატებელი ელემენტისგან |
გამოიყენეთ მოკლე, კონტროლირებადი იდენტიფიკაციის თანმიმდევრობა
- იპოვნეთ ელემენტი მანქანის ნახატში ან ნაწილების სიაში და ჩაწერეთ მისი შეკრების მითითება.
- აღბეჭდეთ სრული ეტიკეტი და მიმდებარე ინსტალაცია უსაფრთხო, ნებადართული პოზიციიდან.
- შესაბამისი მექანიკური, ელექტრული და თხევადი ინტერფეისების შეხამება მიმწოდებლის სპეციფიკაციასთან.
- ჩაატარეთ დოკუმენტების შეცვლა ან გადასინჯვა და მიიღეთ საჭირო ტექნიკური ნებართვა ინსტალაციამდე.
- ავტორიზებული ჩანაცვლების შემდეგ, გადაამოწმეთ საჭირო დაყენება, გამოხმაურება, უსაფრთხოების ფუნქციები და პროდუქტის შედეგი წარმოების გამოშვებამდე.
კომპონენტების სხვადასხვა კლასს განსხვავებული მტკიცებულება სჭირდება. გამათბობელი მოითხოვს მის მითითებულ ელექტრო და სამონტაჟო დეტალებს. სარქველი საჭიროებს მიკროსქემის სწორ ფუნქციას და მოწყობილობის კონფიგურაციას. მექანიკური ხელსაწყო მოითხოვს მის ნახატს და ინტერფეისებს. კონტროლის ჩანაცვლება მოითხოვს ვერსიისა და პარამეტრის შემოწმებას. ფოტოს შეუძლია ამ ჩანაწერების მხარდაჭერა, მაგრამ არ შეუძლია დაადგინოს ყველა ფარული მოთხოვნა.
მოითხოვეთ წერილობითი დადასტურება ზუსტი მიწოდებული ნივთისა და ნებისმიერი დამტკიცებული შემცვლელის შესახებ. შეინახეთ ძველი და ახალი იდენტობები მომსახურების ჩანაწერში. ეს ჩანაწერი უფრო სასარგებლოა შემდეგი მარცხის დროს, ვიდრე შესყიდვის აღწერილობა, რომელშიც ნათქვამია მხოლოდ "ერთი სათადარიგო ნაწილი დარტყმითი ჩამოსხმის მანქანებისთვის".
წაუკითხავ ეტიკეტს მეტი მტკიცებულება სჭირდება და არა გამოცნობილი ნაწილის ნომერი. იდენტურობის ამოსახსნელად გამოიყენეთ ნახაზის პოზიცია, ინსტალაციის ფოტოები და მანქანის ჩანაწერი. არ დააკოპიროთ კოდი ახლომდებარე აპარატიდან მხოლოდ იმიტომ, რომ მისი კომპონენტი მსგავსია.
ხშირად დასმული კითხვები აფეთქების ჩამოსხმის მანქანების ნაწილების შესახებ
რა არის დარტყმითი ჩამოსხმის მანქანის ძირითადი ნაწილები?
ექსტრუზიის მანქანისთვის, ძირითადი ჯგუფებია კვება და ექსტრუზია, კვარცხლბეკის თავი და ხელსაწყოები, პარიზონის კონტროლი, ჩამოსხმა და დამჭერი, აფეთქება, გაგრილება, დისკები და კონტროლი და პროდუქტის მოცილება. ზუსტი მოწყობა დამოკიდებულია პლატფორმაზე და პროექტზე. ჯერ დაადგინეთ პროცესი, შემდეგ გამოიყენეთ მისი ასამბლეის დოკუმენტები სტანდარტული აღჭურვილობის, არჩეული ვარიანტებისა და ცალკეული დამხმარე მოწყობილობების გასარჩევად.
რა განსხვავებაა საყრდენ თავსა და დარტყმის ფორმას შორის?
კვარცხლბეკის თავი ამუშავებს გამდნარ პოლიმერს და აყალიბებს პარიზონს მისი გამოსასვლელი ხელსაწყოებით. დარტყმის ფორმა იხურება ამ პარიზონის გარშემო და განსაზღვრავს პროდუქტის ექსტერიერს ინფლაციის დროს. ამიტომ, ყალიბის ღრუ, საძირე ან თავთავის სრული შეკრება განსხვავებული შეკვეთის ელემენტია. მიეცით ასამბლეის მითითება იმის ნაცვლად, რომ დაეყრდნოთ მხოლოდ სიტყვას "მოდს".
დარტყმის ქინძისთავი იგივეა, რაც კვერთხი ან მანდრილი?
არა. ქინძისთავი ან მანდრილი მიეკუთვნება დნობის წარმომქმნელ ხელსაწყოს და ხელს უწყობს რგოლოვანი გამოსასვლელის განსაზღვრას. დარტყმის ქინძისთავი შემოაქვს ჰაერს და შეიძლება ჰქონდეს კისრის ფორმირების ან კალიბრაციის მოვალეობები კონკრეტულ დიზაინში. გაზიარებული სიტყვა "pin" არ ხდის კომპონენტებს ურთიერთშემცვლელს. გამოიყენეთ რეალური ხელსაწყოების ნახაზი რომელიმე ელემენტის იდენტიფიცირებისთვის.
ნაწილები ცვალებადია სხვადასხვა დარტყმის ჩამოსხმის მანქანებს შორის?
არ ივარაუდოთ ურთიერთშემცვლელობა საერთო სახელის, მსგავსი გარეგნობის ან შესაბამისი სათაურის რეიტინგისგან. მოწყობილობის სრული კოდი, შეკრების გადახედვა, მონტაჟი, კავშირები და ოპერაციული ფუნქცია უნდა ემთხვეოდეს. კონტროლი ასევე შეიძლება დამოკიდებული იყოს პროგრამულ უზრუნველყოფაზე, პარამეტრებზე და უკუკავშირის თავსებადობაზე. ნებისმიერი ალტერნატივა უნდა იყოს დამტკიცებული დაინსტალირებული კონფიგურაციისთვის და არა კატალოგის ფოტოსურათიდან გამომდინარე.
რა ინფორმაციაა საჭირო შემცვლელი ნაწილის იდენტიფიცირებისთვის?
გაგზავნეთ მანქანის მოდელი და სერიული ნომერი, ორიგინალი ნაწილის ნომერი, ასამბლეის ნახაზის მითითება, გადასინჯვა და ეტიკეტის ნათელი ფოტოები. ჩართეთ შესაბამისი ინტერფეისები, დამტკიცებული ცვლილებები და დაფიქსირებული ხარვეზი. საკონტროლო მოწყობილობებისთვის შეინახეთ ვერსია და კონფიგურაციის ჩანაწერებიც. ეს საშუალებას აძლევს გამოძიებას განსაზღვროს კონკრეტული ელემენტი და არა კომპონენტების ფართო კატეგორია.
მოამზადეთ კონკრეტული ნაწილების გამოკითხვა
Kinggle აპარატისთვის დაიწყეთ მანქანის ფირფიტით, შეკრების მითითებით და წასაკითხი კომპონენტის ეტიკეტით. დაამატეთ პრობლემის ჩანაწერი და შესაბამისი ნახაზები, შემდეგ გაგზავნეთ პაკეტიKing-ის საკონტაქტო გვერდი. დაყენებული ნაწილის იდენტიფიცირება არის პირველი ნაბიჯი სწორი ჩანაცვლების დასადასტურებლად.