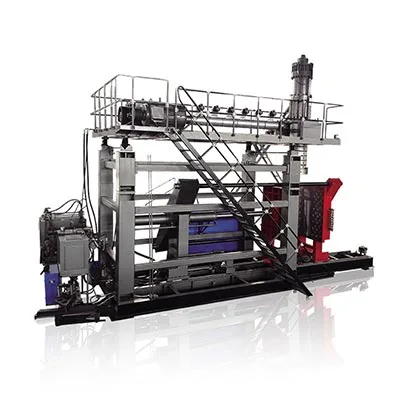
დარტყმის ფორმა არ არის მხოლოდ ბოთლის ნეგატიური ფორმა. მან უნდა დაიჭიროს და დალუქოს ცხელი პარიზონი, გაათავისუფლოს დაჭერილი ჰაერი, ამოიღოს სითბო, შექმნას კისერი და საფუძველი, ჩამოაგდეს ციმციმი, მოერგოს დამჭერს და გაათავისუფლოს ნაწილი - საჭირო წარმოების რიტმზე.

საძიებო ენამ შეიძლება დაჩრდილოს ეს სფერო. მყიდველები იყენებენაფეთქება mold, აფეთქება mold, ბოთლის ყალიბი, პლასტმასის ბოთლის ყალიბი, EBM ხელსაწყოებიდაექსტრუზიის დარტყმის ფორმადაკავშირებული ხელსაწყოებისთვის. კვარცხლბეკის თავი განსხვავებულია: ის ქმნის პარიზონს ყალიბის დახურვამდე. ციტატაში უნდა იყოს ჩამოთვლილი საყრდენი ხელსაწყოები და საფეთქლის ფორმა, როგორც ცალკეული ელემენტები.
ეს სახელმძღვანელო ფოკუსირებულია ექსტრუზიული დარტყმით ჩამოსხმაზე და არა ინექციურ ან დაჭიმვის პრეფორმის ხელსაწყოებზე. ის ასევე გამოყოფს გამოქვეყნებულ მანქანა-კონვერტულ მონაცემებს პროექტის გარანტიებისგან. არცერთი უნივერსალური ჩამკეტი, გამწოვი ან გამაგრილებელი განზომილება არ არის შესაფერისი ყველა ფისისა და ნაწილისთვის.
საწარმოო დარტყმის ფორმას აქვს შვიდი დაკავშირებული სამუშაო
ღრუ აძლევს ნაწილს გარე ფორმას, მაგრამ ფორმის რეპროდუქცია მხოლოდ პირველი სამუშაოა. ინსტრუმენტი ერთად უნდა შეასრულოს შემდეგი ფუნქციები:
- იპოვნეთ პარიზონი.ღია ფორმამ უნდა მიიღოს ცხელი მილი გადათრევის, დაკეცვის ან მჭიდის ზონის გამოტოვების გარეშე.
- დალუქეთ და შედუღეთ.ჩამკეტი რეგიონები ხურავს პარიზონს და მართავს გადაადგილებულ მასალას კისერზე, კუდზე, სახელურზე ან სხვა ციმციმ ადგილებში.
- გაუშვით დაჭერილი ჰაერი.ვენტილატორები უზრუნველყოფენ ჰაერის მარშრუტს გაფართოებულ პარიზონსა და ღრუს ზედაპირს შორის.
- სითბოს გადაცემა.გაგრილების სქემები შლის სითბოს საკმარისი ბალანსით, რათა გაათავისუფლოს სტაბილური ნაწილი განმეორებად დროს.
- შექმენით ინტერფეისები.კისრის ჩანართები, კალიბრაციის დეტალები, დარტყმის ან ქვედა დარტყმის მახასიათებლები უნდა შეესაბამებოდეს კონტეინერის დახურვას და მანქანას.
- გაათავისუფლეთ და დაასრულეთ ნაწილი.დრაფტი, ჩანართები, გახსნის მოძრაობა და გამორთვის სტრატეგია განსაზღვრავს, შეუძლია თუ არა ნაწილს დატოვოს ფორმა სუფთად.
- მოერგეთ და გადარჩით მანქანას.სრული ასამბლეა უნდა შეესაბამებოდეს ფირფიტას, გახსნას, სისქესა და სამონტაჟო განლაგებას განმეორებითი დამაგრების და თერმული ციკლების განხორციელებისას.
ერთი სამუშაოსთვის განხორციელებულმა ცვლილებამ შეიძლება გავლენა მოახდინოს მეორეზე. უფრო ღრმა ფლეშ ჯიბემ შეიძლება შეცვალოს სითბოს კონცენტრაცია შედუღების გარშემო. გაპრიალებულმა ღრუმ შეიძლება განსხვავებულად გაამრავლოს გარეგნობა და ასევე შეცვალოს ხაფანგში მყოფი ჰაერის მოძრაობა. დიდი მოძრავი ჩანართი შეიძლება გადაჭრას ქვემოდან, მაგრამ მოიხმარს გაგრილებას და გახსნის ადგილს. გადახედეთ გადაწყვეტილებებს სისტემის დონეზე.
აფეთქების ფორმის ანატომია: ტერმინები ნახატზე დასაყენებლად
შემდეგი კონცეპტუალური ხედვა განსაზღვრავს იმ ინტერფეისებს, რომელთა განხილვასაც მყიდველი უნდა მოელოდეს. ეს არ არის ხელსაწყოების ბეჭდვა და არ შეიცავს წარმოების ზომებს.
ღრუს ზედაპირი ქმნის ნაწილის ერთ მხარეს. ჩანართებმა შეიძლება განსაზღვროს კისრის, სახელურის ან აცვიათ ადგილები.
მდებარეობს დახურვის საზღვარზე, სადაც პარიზონი დალუქულია.
მოპირდაპირე ღრუ ხვდება გამყოფ სიბრტყეში. გასწორების და მონტაჟის კონტროლის განმეორებადი დახურვა.
სავენტილაციო მარშრუტები მიჰყავს ჩაკეტილ ჰაერს არჩეული ღრუს რეგიონებიდან.
| ფუნქცია | ფუნქცია | დასამტკიცებელი მტკიცებულება |
|---|---|---|
| ღრუს ზედაპირი | განსაზღვრავს გარე გეომეტრიას, ტექსტურას, მარკირებას და ლოკალური კონტაქტის გაგრილებას | საბოლოო ნაწილის მოდელი, შეკუმშვის საფუძველი, ზედაპირის გამოძახება და კრიტიკული ზომები |
| გამყოფი ხაზი | საზღვარი, სადაც ყალიბდება ნახევრები | ხილული ნაკერის მდებარეობა, ნაკადი, ფლეშ წვდომა და ეფექტი ფუნქციურ ზედაპირებზე |
| შეკუმშვის მიწა | შეკუმშავს და ლუქავს პარიზონის მასალას შედუღებისა და გატეხვის ხაზის კონტროლის დროს | მასალის სპეციფიკური ხელსაწყოების დეტალები და შეთანხმებული შედუღების/მოჭრის ტესტი |
| ფლეშ ჯიბე ან რელიეფი | იღებს მასალას, რომელიც გადაადგილებულია პინჩის არეალის მიღმა | მთლიანი პარიზონის შეფასება, ფლეშის გეომეტრია და ციმციმის მარშრუტი |
| ვენტილატორები | გაათავისუფლეთ ჰაერი, რომელიც ჩაკეტილია გაფართოებული პარიზონის გარეთ | მდებარეობის რუკა, ნებადართული მოწმეების ნიშნები და დასუფთავება |
| გაგრილების სქემები | ამოიღეთ სითბო და აკონტროლეთ ტემპერატურის განაწილება | არხის ნახაზი, მიკროსქემის იდენტიფიკაცია, დინების მიმართულება და სასარგებლო ინტერფეისი |
| კისრის და დარტყმის ინტერფეისი | აყალიბებს ან კალიბრებს ფინიშს და შემოაქვს ჰაერის აფეთქება | დახურვის ნახაზი, დარტყმის/ქვედა დარტყმის კონცეფცია და მორთვა |
| მონტაჟი და გასწორება | შეაერთეთ ფორმა თეფშზე და შეინახეთ განმეორებადი დახურვა | მანქანის ინტერფეისის ნახაზი, მასა, სიმძიმის ცენტრი, შესაკრავები და ამწევი წერტილები |
დაიწყეთ ნაწილით და მისი ტესტებით - არა ზოგადი ღრუ
ყალიბის მწარმოებელს ნომინალურ ლიტრზე მეტი სჭირდება. 5 ლიტრიანი ჯერი ქილა, 5 ლიტრიანი მრგვალი ბოთლი და ორკედლიანი ტექნიკური ნაწილი შეიძლება მოითხოვოს სხვადასხვა გამყოფი ხაზები, პარიზონის დიამეტრი, ფლეშის განლაგება და მოხსნის თანმიმდევრობა.
რუკა, სადაც პარიზონი უნდა გაიჭიმოს
პარიზონი არ ავსებს ღრუს ისე, როგორც საინექციო სხმული დნება, რომელიც მიედინება მაღალი წნევის ქვეშ. ის ფართოვდება და იჭიმება ღრუს კედლისკენ. ღრმა ნახაზები, ფართო ბრტყელი ადგილები, მკვეთრი კუთხეები, ოფსეტური კისრები და სახელურის ფესვები შეიძლება მოითხოვონ მეტი ლოკალური მასალა ან განსხვავებული გამყოფი ხაზის სტრატეგია. გამოიყენეთ რადიუსი და გეომეტრია, რომელიც შეიძლება ჩამოყალიბდეს თხელი რეგიონის მოთხოვნის გარეშე, რომ გაიჭიმოს უფრო შორს, ვიდრე მასალას და პროცესს შეუძლია.
განათავსეთ ნახატზე ხარისხიანი ადგილები
"ერთგვაროვანი კედელი" არ არის გაზომვადი მიღების წესი. მონიშნეთ კრიტიკული ადგილები და მიუთითეთ ტესტის მეთოდი. მხარზე, კუთხეს, სახელურის ფესვს, ფუძეს, შედუღებასა და პანელს შეიძლება ჰქონდეს განსხვავებული ფუნქციონალური საჭიროებები. დააკავშირეთ ეს ადგილებიparison-პროგრამირების დაყენებაასე რომ, ყალიბის გეომეტრია და მასალის განაწილება დამოუკიდებლად არ არის მორგებული.
დაგეგმეთ შეკუმშვა შეუსაბამო პროცენტის სესხის გარეშე
შეკუმშვა დამოკიდებულია ფისის ხარისხზე, კედლის განაწილებაზე, ღრუს ტემპერატურაზე, გაგრილების დროზე და ნაწილის გეომეტრიაზე. გამოიყენეთ მასალის მიმწოდებლის მონაცემები, როგორც საწყისი მითითება, შემდეგ გამოიყენეთ ყალიბის შემქმნელის მეთოდი და დაადასტურეთ ფაქტობრივი ნაწილი. სხვა ბოთლიდან კოპირებული ზოგადი პროცენტი არ არის ღრუს ზომის მისაღები საფუძველი.
გამყოფი ხაზი, დაჭერა და ფლეში ერთად უნდა იყოს შემუშავებული
გამყოფი ხაზი განსაზღვრავს სად იხურება ინსტრუმენტის ორი ნახევარი და სად შეიძლება გამოჩნდეს ხილული ნაკერი. მოათავსეთ იქ, სადაც ყალიბი შეიძლება გაიხსნას, პარიზონი დაიჭიროს, ნაწილი გაათავისუფლოს და ტრიმირების მოწყობილობამ მიაღწიოს ნათებას. მოერიდეთ უკონტროლო ნაკერის დადებას დალუქვის ზედაპირზე, მნიშვნელოვან დეკორაციას ან სხვა ფუნქციურ ინტერფეისს.
შედუღება არის შედუღების ფორმირების ფუნქცია
კუდში ან ძირში, მოპირდაპირე პინჩის რეგიონები ერთმანეთთან ამაგრებს ორ ცხელ კედელს. დეტალმა უნდა გადაიტანოს საკმარისი მასალა, რომ შექმნას შედუღება, ხოლო შექმნას კონტროლირებადი შესვენების ხაზი ფლეშის ამოღებისთვის. სწორი მიწა, კუთხეები, დგომა და ჯიბე დამოკიდებულია ფისზე, პარიზონის სისქეზე, დახურვის მოქმედებასა და ნაწილზე. განიხილეთ ისინი, როგორც ინჟინერირებული ზომები და არა სტანდარტული ბლოკი, რომელიც კოპირებულია მასალებში.
გამოქვეყნებული საპატენტო ლიტერატურა ექსტრუზიის დარტყმით ჩამოსხმის შესახებ ასევე განიხილავს მჭიდის რეგიონს, ფლეშის ჯიბეს, ფორმის ტემპერატურას, დახურვის სიჩქარეს და გამორთვის დროს, როგორც ურთიერთქმედების ცვლადებს და არა ერთი კიდეის განზომილებას. ეს მხარს უჭერს შეძენის კონსერვატიულ წესს: დაადასტურეთ მჭიდის დეტალი მისი ფისით და საცდელი მეთოდით და არა მხოლოდ გარეგნობით.
შეიმუშავეთ ფლეშ მარშრუტი ავტომატიზაციის შეკვეთამდე
იდენტიფიცირება ზედა ფლეშ, კუდი flash, სახელური flash და ნებისმიერი კალიბრაციის ნარჩენები. გადაწყვიტეთ, მოცილება მოხდება ყალიბში, პუნჩ სადგურზე, ტრიმერით თუ მეორადი სამაგრის მეშვეობით. ფლეშ მასა მიეკუთვნება დნობის მთლიან მოთხოვნას, საფქვავის სიმძლავრეს და ხელახლა დამუშავებას. ხელსაწყოს ნახატზე ასევე უნდა იყოს ნაჩვენები, თუ როგორ ასუფთავებს ამოღებული ჯართი ყალიბს და ამოღების გზას.
გაგრილება და ვენტილაცია წყვეტს, შეუძლია თუ არა ღრუს მუშაობა წარმოების სიჩქარით
გაგრილება აკონტროლებს, როდესაც ნაწილი საკმარისად სტაბილურია, რომ დატოვოს ფორმა; ვენტილაცია აკონტროლებს, აღწევს თუ არა გაფართოებული პარიზონი ღრუს ზედაპირს. ორივე განაწილებული პრობლემაა. ერთ ნელ, ცხელ ან ჰაერში დაჭერილ რეგიონს შეუძლია დააყენოს ციკლი და გარეგნობა მთელი ნაწილისთვის.
გაყავით გაგრილების სქემები სითბოს დატვირთვისა და კონტროლის საჭიროების მიხედვით
მძიმე კუთხეები, მჭიდრო უბნები, კისრის ჩანართები და ღრმა ფუნქციები შეიძლება არ გამოუშვან სითბოს ისეთივე სიჩქარით, როგორც თხელი სწორი კედელი. რამდენიმე იდენტიფიცირებადი სქემები შესაძლებელს ხდის ამ რეგიონების დიაგნოსტიკას და დაბალანსებას. დააფიქსირეთ ყველა მიკროსქემის შესასვლელი, გამოსასვლელი და მიმართულება. არ დააკავშიროთ ყალიბი მცენარის წყალთან მხოლოდ შლანგის დიამეტრის მიხედვით; შეამოწმეთ საჭირო ნაკადი, წნევა, ტემპერატურა, წყლის ხარისხი და წნევის ვარდნა საბოლოო ხელსაწყოსთვის.
გამოქვეყნებული სასრული ელემენტების შესწავლა ექსტრუზიის დარტყმით ჩამოსხმული გაგრილების შესახებ შეისწავლა ყალიბის მასალა, შიდა სითბოს გადაცემა, ნაწილის სისქე და საწყისი პარიზონის ტემპერატურა, როგორც ცვლადები, რომლებიც გავლენას ახდენენ ტემპერატურულ ველზე და ყალიბის გახსნის დროს. ეს კვლევა არ იძლევა ციკლის დროის დაპირებას Kingle-ის პროექტისთვის, მაგრამ ის აძლიერებს იმას, თუ რატომ უნდა განისაზღვროს ყალიბის ციტატა როგორც თერმული დიზაინი, ასევე პროცესის დაშვებები.
იპოვნეთ ვენტილატორები, სადაც ჰაერი შეიძლება შევიდეს
როდესაც პარიზონი ფართოვდება, ჰაერი რჩება მის გარე ზედაპირსა და ღრუს შორის. მარშრუტის გარეშე, ამ ჰაერს შეუძლია შეაფერხოს კონტაქტი და ხელი შეუწყოს არასრული ტექსტურის, გადაადგილების ხაზების ან ცუდად ჩამოყალიბებულ დეტალებს. TheCustom-Pak ექსტრუზიის დარტყმით ჩამოსხმის დიზაინის სახელმძღვანელოაღწერს გამყოფი ხაზის ვენტილაციას და ღრუს ხვრელებს ჩანართებთან ან ღრმა მახასიათებლებთან. სავენტილაციო ზუსტი ზომა და მოწმის ნიშნის შემწეობა მაინც დამოკიდებულია ნაწილსა და მასალაზე.
დასუფთავება არის ვენტილაციის დიზაინის ნაწილი
ვენტილატორები შეიძლება დაკარგონ ეფექტურობა ნარჩენების, მტვრის ან დეგრადირებული მასალის დაგროვებისას. ყალიბის ნახაზისა და ტექნიკური ფაილი უნდა აჩვენოს სად არის განლაგებული ვენტილატორები, როგორ უკავშირდება ისინი ატმოსფეროს და როგორ ხდება მათი შემოწმება ღრუს დაზიანების გარეშე. თვალყური ადევნეთ ზედაპირს ან შეავსეთ ცვლილებები პოზიციის მიხედვით დარტყმის წნევის გაზრდამდე გადაკეტილი ბილიკის კომპენსაციისთვის.
მაღალი სიპრიალის სამუშაო ცალკე თერმული პროექტია
უფრო ცივი ხელსაწყოების გამოყენებამ შეიძლება ხელი შეუწყოს სითბოს მოცილებას, ხოლო ზედაპირული რეპლიკაცია შეიძლება მოითხოვოს ღრუს ტემპერატურის განსხვავებული სტრატეგია. 2023 წელს განხილულმა კვლევამ აჩვენა ცვლადი ტემპერატურის ექსტრუზიის დარტყმის ჩამოსხმა ერთ ABS საავტომობილო სპოილერზე კონტროლირებადი გათბობისა და წყლის გაგრილების გამოყენებით. ეს არის სპეციალიზებული მიდგომის მტკიცებულება და არა იმის მტკიცებულება, რომ ყველა ბოთლში უნდა გამოიყენოს ვარიოთერმული ხელსაწყოები. გარეგნობის მოთხოვნები ადრეულად დააფიქსირეთ, რათა ფორმა და ციკლი ერთად შეიმუშავონ.
კისრის დასრულება, აფეთქების მეთოდი და გამორთვა ერთი ინტერფეისია
დახურვის სისტემა ადგენს ფუნქციურ ზომებს ბოთლის ზედა ნაწილში. მიაწოდეთ თავსახურის ან დახურვის ნახაზი, დალუქვის ზედაპირი, ძაფის ან ჩამკეტის დეტალი, შეფერხების ფუნქცია და ნებადართული მორთვის მდგომარეობა. გადაწყვიტეთ არის თუ არა დასრულება ჩამოყალიბებული, დაკალიბრებული, გადამუშავებული ან მოჭრილი შემდგომი ოპერაციის დროს. არ მოიხსენიოთ „სტანდარტული კისერი“ კონტროლირებადი ნახაზის გადახედვის გარეშე.
შეუთავსეთ ხელსაწყო აფეთქების წყობას
ზედა აფეთქება, ქვედა აფეთქება და ნემსის მოწყობა განსხვავებულად ათავსებს ჰაერს და აღჭურვილობას. დარტყმის ქინძისთავი ასევე შეიძლება მონაწილეობდეს კისრის კალიბრაციაში ან ფლეშის მართვაში. დაადასტურეთ ინსულტის, ცენტრირების, გაგრილების, დალუქვისა და შეჯახების ადგილები არჩეულ Kinggle მანქანით, ვიდრე ყალიბის შემქმნელს დაუტოვოთ მათი დასკვნა მხოლოდ ბოთლიდან.
შეამოწმეთ ქვედა დინების ლიანდაგები იმავე მონაცემების მიხედვით
კისერი შეიძლება სუფთად გამოიყურებოდეს, მაგრამ მაინც ვერ ხერხდება თავსახურის გამოყენება ან დალუქვა. შევთანხმდეთ, რომელი მონაცემები და ლიანდაგები გამოიყენება ყალიბის გამოცდის, გაჟონვის ტესტირებისა და შევსების ხაზის კვალიფიკაციის დროს. შეინახეთ ლიანდაგის იდენტურობა და კალიბრაციის სტატუსი მიღების ჩანაწერში. თუ ავტომატური ტრიმერი ცვლის კისერს ჩამოსხმის შემდეგ, შეამოწმეთ მზა მდგომარეობა და არა მხოლოდ როგორც ჩამოსხმული ნიმუში.
ორიგინალური შედარება: Kinggle აპარატის ცნობები ყალიბის შესამოწმებლად
ქვემოთ მოყვანილი ცხრილი ამოიღებს ყალიბთან დაკავშირებულ ველებს Kingngle-ის ამჟამინდელი ხუთი გვერდიდან. იგი მოიცავს უწყვეტ და აკუმულატორ მანქანებს, რათა მყიდველებმა დაინახონ, თუ რატომ არ შეიძლება ჩაანაცვლოს ხელსაწყოების ინტერფეისის ნახაზი, კონტეინერის ნომინალური ტევადობა.
| გამოქვეყნებული მოდელი | მანქანების კლასი | კონტეინერის მაქსიმალური მითითება | ყალიბის ფირფიტის ზომა (W×H) | გამოქვეყნებული ფორმის მაქსიმალური ზომა (W×H) | ყალიბის სისქის დიაპაზონი | დამაგრების ძალა |
|---|---|---|---|---|---|---|
| KGB2L | უწყვეტი, ერთი სადგური | 2 ლ | 380 × 430 მმ | 360 × 380 მმ | 160–300 მმ | 40 კნ |
| KGB5L | უწყვეტი, ერთი სადგური | 5 ლ | 368 × 450 მმ | 410 × 450 მმ | 200–310 მმ | 65 კნ |
| KGB15L | უწყვეტი, ერთი სადგური | 15 ლ | 500 × 550 მმ | 580 × 500 მმ | 300–380 მმ | 165 კნ |
| KGB80A | აკუმულატორი, ფიქსირებული ყალიბი | 30 ლ | 750 × 860 მმ | 520 × 860 მმ | 360–420 მმ | 215 კნ |
| KGB90A | აკუმულატორი, ფიქსირებული ყალიბი | 60 ლ | 960 × 980 მმ | 700 × 980 მმ | 460–550 მმ | 280 კნ |
სამი აღმოჩენა, რომელიც მნიშვნელოვანია ობის გამოშვებამდე
პირველი, ლიტრი არ განსაზღვრავს ფორმის ორიენტაციას.15L უწყვეტი მითითება აქვეყნებს უფრო ფართო, მაგრამ მოკლე მაქსიმალურ ფორმას, ვიდრე 30L აკუმულატორის მითითება. არქიტექტურა და ნაწილის ფორმა მოცულობასთან ერთად მნიშვნელოვანია.
მეორეც, ფორმის სისქეს აქვს საკუთარი დიაპაზონი.ღრუ შეიძლება მოერგოს ჩამოთვლილ სახის ზომებს და მაინც მოხვდეს ნებადართული სისქის ან გახსნის მოწყობის მიღმა. საზურგეები, ჩანართები და გაგრილების კავშირები ემატება შეკრებას.
მესამე, დამაგრების ძალა ეკუთვნის პროდუქტს და პროცესს.მანქანა-გვერდის მნიშვნელობა არის ხელმისაწვდომი ძალა, და არა მტკიცებულება იმისა, რომ კონვერტის შიგნით არსებული ნებისმიერი ფორმა შესაფერისია. დაპროექტებული ფართობი, აფეთქების პირობები, მკვეთრი მოთხოვნა და ყალიბის მშენებლობა საჭიროებს საინჟინრო განხილვას.


ჩამოსხმის მასალა, ჩანართები და ზედაპირის დასრულება უნდა შეესაბამებოდეს წარმოების მოვალეობას
ხელსაწყოების მასალა გავლენას ახდენს სითბოს გადაცემაზე, დამუშავებაზე, შეკეთებაზე, ცვეთასა და ღირებულებაზე. მხოლოდ წარმოების მოცულობა არ არის საკმარისი მის ასარჩევად. განიხილეთ რეზინი, ზედაპირის სპეციფიკაცია, შეკუმშვის ფუნქცია, აბრაზიული ან კოროზიული პირობები, მოძრავი მახასიათებლები, შენარჩუნების შესაძლებლობა და მიღებული სარემონტო სტრატეგია.
ბაზის ფორმის მასალა
მოითხოვეთ ზუსტი შენადნობი ან ხარისხი, თერმული დამუშავება, სადაც ეს შესაძლებელია, ღრუს წარმოების მეთოდი და თერმული დიზაინის საფუძველი. "ალუმინის ფორმა" ან "ფოლადის ყალიბი" შედარებისთვის ძალიან ფართოა.
შესაცვლელი ჩანართები
კისრის, მოჭერის, აცვიათ, ძაფის ან გამწოვი ჩანართებს შეუძლიათ მოახდინონ მოვლა-პატრონობის ლოკალიზება და დაუშვან სხვადასხვა მასალის მოთხოვნის ფუნქცია. ჩანაწერი ჩანართის საიდენტიფიკაციო და სათადარიგო არე.
ტექსტურა და გრავიურა
მიუთითეთ ნამუშევრების ფაილები, ორიენტაცია, სიღრმე/გარეგნობის მიღება, გამწოვი ურთიერთქმედება და რევიზიის კონტროლი. დაადასტურეთ, როგორ განაახლებს პროცესი მოთხოვნილ ზედაპირს.
დაცვა და შენახვა
განსაზღვრეთ დასუფთავება, დამტკიცებული კოროზიისგან დაცვა, წყლის გადინება, სატრანსპორტო საკეტები, აწევის ადგილები და შენახვის პირობები. შეინახეთ წყლის გზები და დაჭერით ზედაპირები შეფერხების დროს.
ხელსაწყოების შემქმნელის მატერიალურ რეკომენდაციაში უნდა იყოს მითითებული მისი ვარაუდები და გამონაკლისები. ორი ციტატის შედარებისას, შეამოწმეთ, შეიცავს თუ არა ორივე ერთსა და იმავე მასალას, გაგრილების ზონას, გრავირებას, ზედაპირის დასრულებას, შლანგებს, ფიტინგებს, ამწევ აპარატურას, საცდელ სამუშაოს და სათადარიგო ნაწილებს.
ქარხნული გამოცდა: დაამტკიცეთ ყალიბი, როგორც განმეორებადი პროცესი
პირველი მისაღები ბოთლი ადასტურებს, რომ სისტემას შეუძლია შექმნას ნაწილი ერთხელ. წარმოების მიღება მოითხოვს სტაბილურ მუშაობას მიკვლევადი პირობებით. შემდეგი სამუშაო პროცესი არის რეკომენდირებული მტკიცებულების სტრუქტურა და არა იმის მტკიცება, რომ Kinggle-ის ყველა პროექტი უკვე იყენებს იმავე პროტოკოლს.
- დაადასტურეთ ვინაობა.ჩამწერი მანქანა, ყალიბი, ჩანართები, ხელსაწყოები, მასალის ხარისხი/ლოტი, ფერი ან ხელახლა სახეხი მდგომარეობა და რეცეპტის გადახედვა.
- პირობების სტაბილიზაცია.ჩაწერეთ ფაქტობრივი ტემპერატურა, გაგრილება-წყლის მიწოდება/დაბრუნება, აფეთქების პირობები და ციკლის ეტაპები მას შემდეგ, რაც პროცესი მიაღწევს შეთანხმებულ მდგომარეობას.
- შეამოწმეთ ინსტრუმენტი.შეამოწმეთ გამყოფი ხაზის დახურვა, გასწორება, წყლისა და ჰაერის გაჟონვა, სავენტილაციო მდგომარეობა, მოჭერილი ზედაპირები და უსაფრთხო მოძრაობა.
- ნიმუში პოზიციის მიხედვით.შეინახეთ ღრუს, გამოსასვლელისა და სადგურის იდენტურობა აწონვის, კედლის გაზომვის, მორთვისა და ფუნქციური ტესტირების მეშვეობით.
- გაზომეთ მზა მდგომარეობა.ჩართეთ გადაკეთების, პუნჩის, გამორთვის ან დასრულების სხვა საფეხურების ეფექტები.
- ჩაწერეთ ყველა დანაკარგი.ჟურნალის უარყოფა, გაჩერება, სიგნალიზაცია, ხელით შესწორებები და შეფერხებები შეთანხმებული ფანჯრის დროს.
- შეინახეთ საბაზისო ხაზი.დაადასტურეთ ნახაზის გადახედვა, რეცეპტი, ფოტოები, გაზომვები, ლიანდაგები და გახსენით მაკორექტირებელი ქმედებები ერთად.
რეცეპტის შეცვლამდე შაბლონების დიაგნოსტიკა
| დაკვირვებული ნიმუში | ხელსაწყოების ან დამუშავების ადგილები შესამოწმებლად | შესაგროვებელი მტკიცებულებები |
|---|---|---|
| სუსტი ან არათანმიმდევრული კუდის შედუღება | პარიზონის პოზიცია, მჭიდის დეტალი, ყალიბის დახურვა, ადგილობრივი ტემპერატურა, ფლეშ რელიეფი და ციმციმა | პოზიციის მარკირებული შედუღების ნიმუშები, მთლიანი მასა, მჭიდრო თანმიმდევრობა და ფუნქციური ტესტი |
| ცუდი ტექსტურა ან არასრული დეტალი | ვენტილატორები, ხაფანგში ჰაერის მდებარეობა, ღრუს მდგომარეობა, პარიზონის კონტაქტი და ტემპერატურა | დეფექტების რუკა, სავენტილაციო შემოწმება, პროცესის რეალური პირობები და ღრუს ფოტოები |
| დაჭიმულობა ამოღების შემდეგ | კედლის განაწილება, გაგრილების ბალანსი, ამოღების დრო, დამუშავება და შემდგომი გაგრილება | ტემპერატურა/ნაკადი მიკროსქემის მიხედვით, დროული განზომილების შემოწმება და კედლის რუკა |
| განათება ერთ მხარეს | გასწორება, ფირფიტის პარალელიზმი, გამყოფი ზედაპირი, ყალიბის მონტაჟი და პარიზონის ცენტრირება | განათავსეთ ისტორია, დახურვის შემოწმება და გაიმეორეთ ნაწილები შესწორებამდე/შემდეგ |
| ნელი ან ცვალებადი ციკლი | გაგრილების წრედის შეზღუდვა, ცხელი რეგიონები, ნაწილის სისქე, ვენტილაცია და ქვედა დინების შეფერხება | ციკლის ეტაპების დრო, მიწოდების/დაბრუნების პირობები და გაჩერების ჟურნალი |
გამოიყენეთ Kingle'sHMI მტკიცებულების სამუშაო პროცესიროდესაც სიგნალიზაცია ან თანმიმდევრობის ცვლილებები თან ახლავს ობის პრობლემას. შეიტანეთ დამტკიცებული ინსპექტირების პუნქტებიპრევენციული მოვლის გეგმაიმის ნაცვლად, რომ დაველოდოთ ნაწილის ხარისხის დრიფტს.
Blow mold RFQ და დიზაინის მიმოხილვის ჩამონათვალი
- კონტროლირებადი 2D/3D ნაწილის ფაილი, გადახედვა, მოცულობა, მაქსიმალური ზომები და განკუთვნილი შინაარსი.
- დახურვისა და კისრის მოპირკეთების ნახაზი, თავსახურის ნიმუშები, დალუქვის საფუძველი და დასრულებული მორთვის მდგომარეობა.
- ზუსტი ფისოვანი კლასი, ფერი/დანამატები, რეგრინდ/PCR გეგმა და მასალების მიმწოდებლის ინფორმაცია.
- დასრულებული წონა, სავარაუდო მთლიანი პარიზონი და ფლეშ მარშრუტი.
- კრიტიკული კედლები და განზომილებიანი ადგილები ტესტის მეთოდებით და მიღების ლიმიტებით.
- გაჟონვის, ვარდნის, ზედა დატვირთვის, ბრუნვის, გარემოსდაცვითი ან სხვა პროექტის სპეციფიკური ფუნქციური ტესტები.
- აპარატის მოდელი, სადგურისა და ღრუს რაოდენობა, საყრდენი გამოსასვლელის გეგმა და პარიზონის ცენტრის მანძილი.
- ფირფიტა/სამონტაჟო ინტერფეისი, ყალიბის კონვერტი, სისქე, გახსნა, დამჭერი და საფეთქლის მოწყობა.
- გამყოფი ხაზი, ჩამკეტი, ფლეშ ჯიბე, კისრის ჩასმა, ვენტილატორები, გაგრილების სქემები და ზედაპირის დასრულება.
- ამოღება, მორთვა, გაჟონვის ტესტირება, გადასატანი და ჯართის დამუშავების ინტერფეისები.
- ხელსაწყოს მასალა, ჩასმა კლასები, სიმტკიცე/დამუშავება საჭიროებისამებრ, სათადარიგო ნაწილები და შეკეთების მეთოდი.
- საცდელი მასალის რაოდენობა, გაშვების ხანგრძლივობა, ნიმუშები, ლიანდაგები, მონაცემთა ჩანაწერი და მიღების პასუხისმგებლობა.
- ზოგადი განლაგება, აწევის წერტილები, ყალიბის მასა/სიმძიმის ცენტრი და გადასვლის დამტკიცებული პროცედურა.
- მოცულობის საზღვრები: ყალიბი, ხელსაწყოები, ფიტინგები, შლანგები, ნახატები, ტრენინგი, შეფუთვა და მყიდველის მიერ მიწოდებული ნივთები.
ქარხნული მომსახურებისთვის, დააკავშირეთ ჩამოსხმის საბოლოო სქემები და აფეთქების მოწყობა Kinggle-სკომუნალური და განლაგების დაგეგმვის სახელმძღვანელო. მანქანების კლასისა და წარმოების თანმიმდევრობისთვის გამოიყენეთუწყვეტი ექსტრუზიის დარტყმით ჩამოსხმის სახელმძღვანელოდა დაადასტურეთ, საჭიროა თუ არა აკუმულატორის პლატფორმა საბოლოო ნაწილისთვის.
ხშირად დასმული კითხვები
რა განსხვავებაა დარტყმის ფორმასა და დარტყმის ჩამოსხმის თავსახურს შორის?
კვარცხლბეკის თავი ჩამოსხმამდე აყალიბებს გამდნარ პარიზონს. დარტყმის ფორმა იხურება ამ პარიზონის ირგვლივ, ლუქავს მას, იღებს ჰაერს, აციებს ნაწილს და განსაზღვრავს მის გარე ფორმას. ისინი ცალკე, მაგრამ დაკავშირებული ხელსაწყოების სისტემებია.
რა ინფორმაციაა საჭირო ექსტრუზიის დარტყმის ფორმის შესაქმნელად?
უზრუნველყოს კონტროლირებადი ნაწილებისა და დახურვის ნახაზები, ფისოვანი ხარისხი, დასრულებული და მთლიანი წონები, კრიტიკული კედლები და ზომები, ფუნქციური ტესტები, გამომავალი სამიზნე, მანქანის ინტერფეისი, ღრუს გეგმა, მორთვა მეთოდი და ქარხნული საშუალებები.
რატომ არის მნიშვნელოვანი ჩამკეტი დიზაინი ექსტრუზიული დარტყმით ჩამოსხმისას?
მწკრივი შეკუმშავს და დალუქავს ცხელ პარიზონის მასალას და ეხმარება იმის დადგენაში, თუ სად გამოიყოფა ფლეშ. მისი გეომეტრია ურთიერთქმედებს მასალასთან, პარიზონის სისქესთან, ყალიბის დახურვასთან, ტემპერატურასთან, ფლეშის რელიეფთან და გამორთვასთან, ამიტომ ის უნდა დადასტურდეს რეალურ პროექტზე.
რატომ სჭირდება ექსტრუზიის საფეთქლის ფორმას ვენტილატორები?
ჰაერი შეიძლება მოხვდეს გაფართოებულ პარიზონსა და ღრუს შორის. ვენტილატორები მას გაქცევის გზას აძლევენ, ასე რომ პარიზონს შეუძლია დაუკავშირდეს ფორმის ზედაპირს და გაამრავლოს განკუთვნილი ფორმა და დეტალი.
როგორ მოქმედებს გაგრილების არხები დარტყმის ჩამოსხმის ციკლის დროზე?
გაგრილების სქემები შლის სითბოს, სანამ ნაწილი არ გათავისუფლდება მიუღებელი დეფორმაციის გარეშე. ყველაზე ნელ ცხელ რეგიონს შეუძლია შეზღუდოს ციკლი, ამიტომ წრედის განლაგება, ნაკადი, ტემპერატურა, ყალიბის მასალა და კედლის განაწილება ერთად უნდა შეფასდეს.
შეუძლია თუ არა არსებული საფეთქლის ფორმა სხვა მანქანას?
შესაძლებელია, მაგრამ არ იფიქროთ. შეამოწმეთ ჩამოსხმის სიგანე, სიმაღლე, სისქე, მასა, მონტაჟი, გახსნა, დამჭერი, საფეთქლის პოზიცია, კომუნალური საშუალებები, ამოღების გზა, საყრდენის გასწორება და კონტროლი მიმღებ მანქანასთან.
უნდა ავირჩიო ალუმინის თუ ფოლადის საფეთქლის ფორმა?
არჩევანი დამოკიდებულია თერმულ ეფექტურობაზე, წარმოების მოვალეობაზე, ფისოვანზე, ზედაპირსა და აცვიათ მოთხოვნებზე, ჩასმის სტრატეგიაზე, შეკეთების შესაძლებლობებზე, ტარების დროსა და ღირებულებაზე. მოითხოვეთ ზუსტი კლასის და დიზაინის ვარაუდები და არა მხოლოდ ლითონის სახელის შერჩევა.