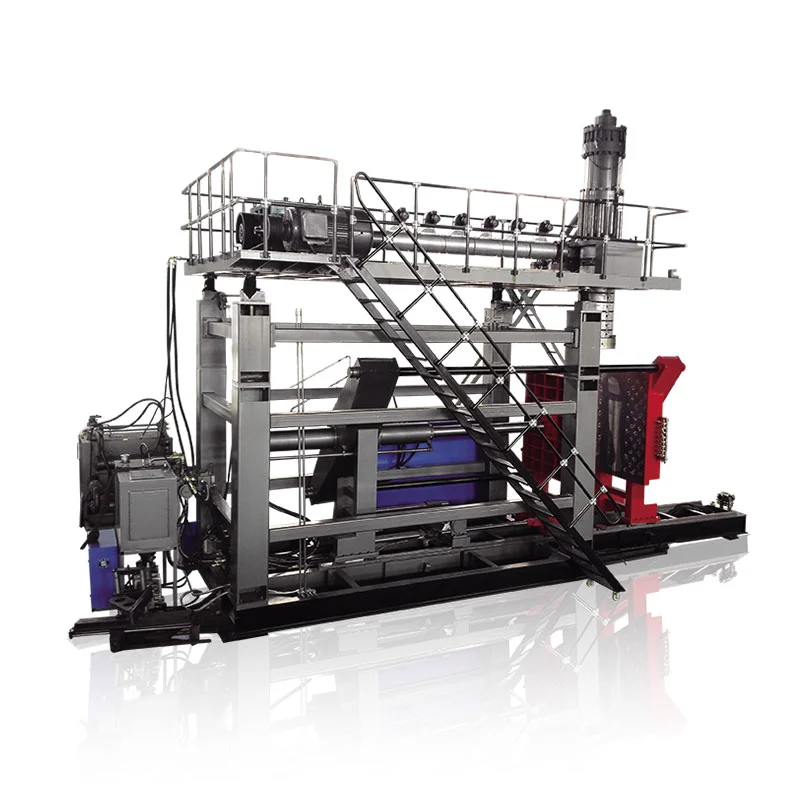
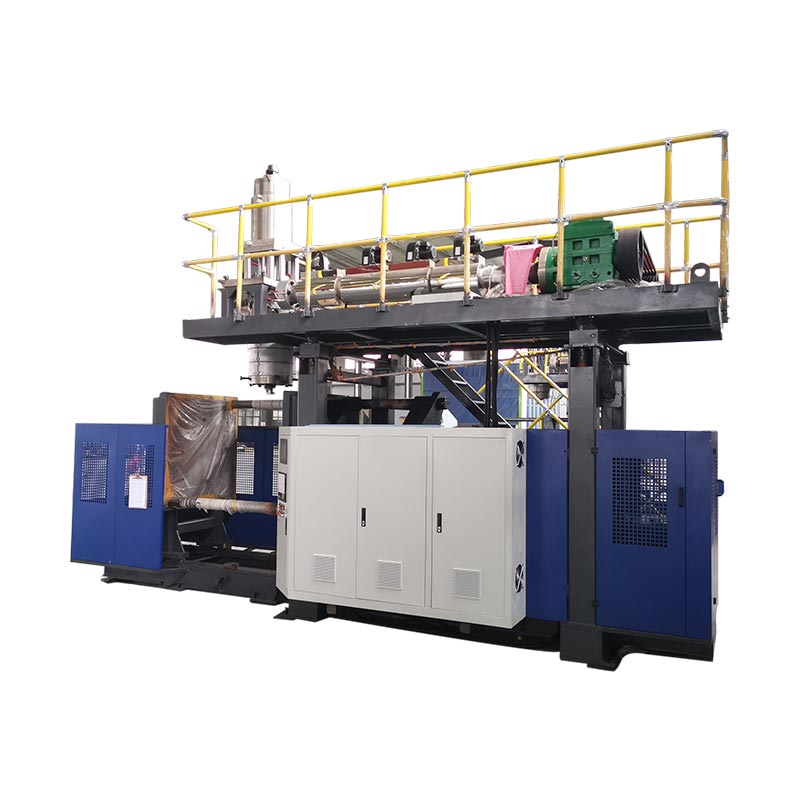
შეარჩიეთ ავტომატური დარტყმის ჩამოსხმის მანქანა იმ პროდუქტის მიხედვით, რომელიც უნდა მიაწოდოს და ჩამოსხმის შემდეგ ჩართული ოპერაციები - და არა სიტყვით "ავტომატური" ციტატაზე. ექსტრუზიული დარტყმით ჩამოსხმისთვის, მიუთითეთ რეზინი, ხელსაწყოები, ამოღება, მორთვა, ინსპექტირება და გადატანა, როგორც ერთი წარმოების სისტემა. ჩვენ გირჩევთ დაადასტუროთ კონფიგურაცია მიღებულ კონტეინერებთან მიმართებაში საბოლოო ჩაშვების წერტილში და არა კატალოგური მშრალი ციკლის ფიგურა.
ჩამოსხმის მანქანას შეუძლია აწარმოოს ავტომატური ციკლი, სანამ ადამიანები ჯერ კიდევ ამოიღებენ ფლეშს, ამოწმებენ ბოთლებს ან ავსებენ მუყაოს. ეს შეიძლება იყოს სწორი მოწყობა მცირე, ცვალებადი პროდუქციის ასორტიმენტისთვის. არასწორი მოწყობაა, თუ საინვესტიციო საქმე ვარაუდობს, რომ ეს სამუშაოები გაქრა. ფასების შედარებამდე განსაზღვრეთ საზღვარი.
ხუთი გადაწყვეტილება, რომელიც მნიშვნელოვანია შეკვეთამდე
- შეადარეთ ჩამოსხმის პროცესი ნაწილს ავტომატიზაციის დონეების შედარებამდე.
- განსაზღვრეთ ყველა გადატანისა და დასრულების ოპერაცია, მათ შორის სამუშაო, რომელიც რჩება ხელით.
- დააბალანსეთ ჩამოსხმის სიჩქარე მორთვასთან, ინსპექტირებასთან და შეფუთვის შესაძლებლობებთან.
- ტესტის ხარვეზის აღდგენა და შეცვლა, არა მხოლოდ უწყვეტი წარმოება.
- შეადარეთ ხაზის მთლიანი ღირებულება თითო მიღებულ კონტეინერზე იმავე პირობებში.

რას ფარავს "ავტომატური" დარტყმით ჩამოსხმისას?
"ავტომატური" აღწერს, თუ როგორ კონტროლდება ოპერაციები. არ არის განსაზღვრული, თუ როგორ იქმნება პლასტიკური ნაწილი. ავტომატური ექსტრუზიის დარტყმით ჩამოსხმის მანქანა და PET ბოთლის აფეთქების მანქანა ორივეს შეუძლია აწარმოოს დაპროგრამებული თანმიმდევრობა, მაგრამ მათ სჭირდებათ სხვადასხვა მასალის მომზადება, ხელსაწყოები და დასრულება. მყიდველმა, რომელიც ეძებს სრულად ავტომატური დარტყმის ჩამოსხმის მანქანას, ჯერ უნდა მოაგვაროს პროცესის საკითხი.
ექსტრუზიული დარტყმით ჩამოსხმისას მანქანა აყალიბებს გამდნარ მილს, რომელსაც ეწოდება პარიზონი. ყალიბი იჭერს ამ მილს და ჰაერი ქმნის ღრუ ნაწილს. PET გაჭიმვის დარტყმით ჩამოსხმა იყენებს პრეფორმას, რომელიც არის დაჭიმული და გაბერილი. ეს განსხვავებული საწყისი ფორმები ხსნის, თუ რატომ არ არის PET წინასწარი ფორმირების ჩატვირთვის სახელმძღვანელო არ არის სრული შესყიდვის სახელმძღვანელო HDPE სარეცხი ბოთლის ხაზისთვის.
| გადაწყვეტილება | ექსტრუზიის დარტყმით ჩამოსხმა | PET გაჭიმვის დარტყმით ჩამოსხმა |
|---|---|---|
| საწყისი ფორმა | წნეხილი მდნარი პარიზონი | PET პრეფორმა |
| ყიდვის საერთო კონტექსტი | HDPE ბოთლები, დამუშავებული კონტეინერები და სამრეწველო ღრუ ნაწილები | გამჭვირვალე სასმელის ბოთლები დამზადებული პრეფორმებისგან |
| ავტომატიზაციის კითხვები | ნაწილის გამოშვება, ფლეშის მოხსნა, მორთვა, ტესტირება და გადატანა | წინასწარი დამუშავება, გათბობა/გაწელვა-აფეთქების თანმიმდევრობა და ბოთლის გადატანა |
პროცესის მითითება:Kingle-ის დარტყმის ჩამოსხმის მანქანის სახელმძღვანელო. პროდუქტის გეომეტრია და ფისოვანი ხარისხი განსაზღვრავს პროცესის საბოლოო არჩევანს.
გამოყავით მანქანა, უჯრედი და ხაზი
მანქანის დონის ავტომატური ციკლი მოიცავს ჩამოსხმის შეთანხმებულ თანმიმდევრობას. ავტომატური უჯრედი ამატებს განსაზღვრულ მართვას ან დასრულებას ამ აპარატის გარშემო. საწარმოო ხაზი აკავშირებს თანმიმდევრულ ოპერაციებს შეთანხმებული მიღებული პროდუქტის საზღვრის მეშვეობით. შეფუთვა შეიძლება იყოს ამ საზღვრის შიგნით, ან შეიძლება დარჩეს ცალკე ქარხნის ოპერაციად.
ეს არის სასარგებლო შესყიდვების განსხვავებები და არა დაპირება, რომ ყველა მიმწოდებელი იყენებს იმავე ტერმინოლოგიას. ჩადეთ ფაქტობრივი ოპერაციები სპეციფიკაციაში. "სრულიად ავტომატური" აღჭურვილობის სიის გარეშე ძალიან დიდ ადგილს ტოვებს სხვადასხვა ინტერპრეტაციისთვის.
ჩვენ მხარს ვუჭერთ კონკრეტულ აღწერილობას, როგორიცაა „ავტომატური ჩამოსხმა, ორიენტირებული ამოღება, გამორთვა და გაჟონვის ტესტირება“ ფართო ეტიკეტზე. ის ეუბნება მყიდველს, სად ჩნდება მზა პროდუქტი და რას საჭიროებს ყურადღება. მასალების შევსება, სინჯის აღება, ჯართის დამუშავება და მუყაოს ცვლილებები ასევე საჭიროებს მფლობელებს, მაშინაც კი, როდესაც ჩამოსხმის ნორმალური თანმიმდევრობა მიმდინარეობს ხელახალი ხელით დამუშავების გარეშე.
ანალოგიურად, ავტომატური კონტროლი არ არის იგივე, რაც მთლიანად ელექტროძრავა. დისკის ტიპი, სადგურის განლაგება, თავების რაოდენობა და ავტომატიზაციის ფარგლები ცალკე არჩევანია. გადახედეთ თითოეულს სამუშაოს წინააღმდეგ იმის ნაცვლად, რომ განიხილოთ ისინი, როგორც ერთი პრემიუმ სპეციფიკაცია.
დაიწყეთ ნაწილისა და წარმოების გრაფიკით
ბოთლის ნომინალური მოცულობა არ არის საკმარისი მისი წარმოების ხაზის დასაზუსტებლად. ვიწრო მრგვალი ბოთლი და ფართო სახელურიანი კონტეინერი შეიძლება ატაროს სითხის იგივე მოცულობა, მაგრამ სჭირდება სხვადასხვა ფორმები, გამოსატანი ხელსაწყოები და საყრდენები. ხაზი უნდა აკმაყოფილებდეს რეალურ გარეგნულ ფორმას და არა აბსტრაქტულ „2 ლ პროდუქტს“.
დაიწყეთ ნაწილის ნახაზით და დასრულებული მდგომარეობით, რომელიც მოსალოდნელია გამონადენის დროს. ჩაწერეთ კისრის ზედაპირი, სახელურის გახსნა, სხეულის ზომები, სამიზნე წონა და კრიტიკული ხარისხის მოთხოვნები. დაადასტურეთ ფისის ზუსტი ხარისხი, ფერის შეფუთვა და შეთანხმებული რეციკლირებული ან ხელახლა გახეხვის მდგომარეობა. ეს დეტალები აქცევს შემოთავაზებულ საცდელს შესაბამის სამუშაოს.
თარგმნეთ გაყიდვების გეგმა წარმოების მოთხოვნად
განსაზღვრეთ მიღებული კონტეინერები თითო ცვლაში, ცვლის რაოდენობასთან, სერიის ზომისა და ცვლილების სიხშირით. მაღალი საათობრივი ტარიფი ნაკლებად სასარგებლოა, თუ შეკვეთების უმეტესობას სჭირდება ხანმოკლე გაშვება და ინსტრუმენტების ფართო ცვლილებები. უფრო ნელი, მაგრამ ადვილად შესაცვლელი უჯრედი შეიძლება უკეთ მოერგოს ამ წარმოების მიქსს. არც ერთი დასკვნის გაკეთება შეუძლებელია მხოლოდ კატალოგის მაქსიმალური გამოშვებით.
ჩამოთვალეთ პროდუქტის ოჯახი და არა მხოლოდ პირველი გაშვების ბოთლი. განსაზღვრეთ ყველაზე განიერი, უმძიმესი და დასაჭერი ან მოსაჭრელი ნაწილი. ეს შეიძლება იყოს სხვადასხვა SKU. შემდეგ გადაწყვიტეთ რომელი პროდუქცია უნდა იმუშაოს თავდაპირველ კონსტრუქციაზე და რომელი მოითხოვს სამომავლო ინსტრუმენტს ან ცალკე აღჭურვილობას.
- სატესტო სტატიის გაყინვა:ნახაზის გადახედვა, ფისი, მზა წონა და საჭირო ტესტები.
- დააყენეთ მიწოდების პირობა:დამსხვრეული, შემოწმებული, ორიენტირებული, დათვლილი ან შეფუთული.
- განსაზღვრეთ განრიგი:კარგი კონტეინერები ცვლაში, სამუშაო საათები და დაგეგმილი SKU ცვლილებები.
- შეამოწმეთ ხელსაწყოების ოჯახი:ფორმები, თავსაბურავი, დასაჭერი მოწყობილობები, ბუდეების მორთვა და საცდელი ბეჭდები.
- დაადასტურეთ უჯრედის კონვერტი:კომუნალური მომსახურება, დაცვა, სერვისზე წვდომა და პროდუქტის ნაკადი.
სადგურების რაოდენობას, საყრდენებს და ღრუებს ცალკე განხილვა სჭირდება. ორი სადგური არ ნიშნავს ორ გასასვლელს. მრავალთავიანი დარტყმის ჩამოსხმის მანქანა არ ხდის ყველა ბოთლის ფორმას თავსებადობას გამოსასვლელის ინტერვალთან. მრავალშრიანი თავი აღწერს კედლის კონსტრუქციას და არა მზა კონტეინერების რაოდენობას თითო ღონისძიებაზე.
კინგლისმრავალთავიანი წინააღმდეგ მრავალ ღრუს სახელმძღვანელოგანმარტავს ამ კონფიგურაციის განსხვავებებს. გამოიყენეთ ეს მიმოხილვა ავტომატიზაციის განლაგების დაფიქსირებამდე. მას შემდეგ, რაც ღრუს მოწყობა დალაგდება, გამოსატანი და დასრულების მოწყობილობამ უნდა შეინარჩუნოს თითოეული პოზიცია გადატანისა და ხარისხის შემოწმების გზით.
აქედან გამომდინარე, ყველაზე სასარგებლო მოთხოვნა მოიცავს ნახატს, მასალის სპეციფიკაციას, წარმოების გრაფიკს და ხარისხის განსაზღვრას. HDPE ბოთლის წარმოების ხაზისთვის, „ავტომატური პლასტმასის ბოთლის დამზადების აპარატის“ მოთხოვნა ამ შეყვანის გარეშე ვერ ადგენს სწორი ხაზის ფარგლებს.
შეამოწმეთ მანქანების სისტემები, რომლებიც ადგენენ პროდუქტის ხარისხს
ქვედა დინების ავტომატიზაციას არ შეუძლია შეაკეთოს არასტაბილური პარიზონი, უვარგისი ჩახშობა ან ნაწილი, რომელიც ყალიბს ზედმეტად რბილს ტოვებს დასამუშავებლად. ჩამოსხმის პროცესმა უნდა აწარმოოს განმეორებადი სტატია, სანამ გადატანის სისტემას შეუძლია განმეორებადი შედეგების მიწოდება. წინააღმდეგ შემთხვევაში, რობოტი ხდება არათანმიმდევრული ნაწილების გადაადგილების ზუსტი გზა.
დარტყმითი ჩამოსხმის აპარატის მნიშვნელოვანი ნაწილებია ექსტრუდერი, საყრდენი თავი, დამაგრების განყოფილება, დარტყმის სისტემა, გაგრილების სქემები და კონტროლი. გადახედეთ მათ წვლილს დამტკიცებულ ნაწილში და არა მხოლოდ კომპონენტების სახელების არჩევით. აღიარებული PLC ბრენდი, მაგალითად, არ ადგენს მოწოდებულ რეცეპტის ფუნქციებს ან ქვედა დინებაში კომუნიკაციას.
| სისტემა | რა გადახედოს | მოთხოვნის მტკიცებულება |
|---|---|---|
| ექსტრუზია და სასიკვდილო თავი | ფისოვანი ვარგისიანობა, მთლიანი მოთხოვნილება და გამოსასვლელი ბალანსი | წარმოების ნიმუშები და გამოვლენილი მატერიალური პირობები |
| პარისონის კონტროლი | კედლის განაწილება ნაწილის კრიტიკულ ადგილებში | პოზიციის სპეციფიკური გაზომვები და შენახული რეცეპტი |
| Mold და clamping | ხელსაწყოების მორგება, მოჭერა და გათავისუფლების კლირენსი | დამტკიცებული ნახაზები და ჩამოსხმული ნაწილის შემოწმება |
| გაგრილება და დამუშავება | ნაწილის სიმყარე დაგეგმილ გამოშვებისა და დაჭერის წერტილებში | საცდელი გადაცემა ფაქტობრივი ნაწილით |
| კონტროლი | თანმიმდევრობა, სიგნალიზაცია, რეცეპტის ფარგლები და ქვედა დინების სიგნალები | ფუნქციების დემონსტრირება და ინტერფეისის სია |
კონკრეტული მითითება: კინგლის 2 ლიტრიანი ერთსადგურიანი მანქანა
TheKGB2L პროდუქტის გვერდიჩამოთვლილია კონტეინერის მაქსიმალური ტევადობა 2 ლიტრი, 50 მმ ხრახნი, 30 კგ/სთ HDPE დნობის სიმძლავრე და ფორმის მაქსიმალური ზომა 360 × 380 მმ. იგი ასევე აღწერს ორ, სამ და ოთხ გასასვლელ კონფიგურაციას პატარა ბოთლებისთვის 100 მლ–1 ლ დიაპაზონში. ეს მნიშვნელობები ეხმარება შემოთავაზებული სამუშაოს ჩვენებას; ისინი არ ცვლიან ხელსაწყოების მიმოხილვას.
იმავე გვერდზე 600 PC/HR იარლიყია, როგორც "გამომავალი (მშრალი ციკლი)." ეს არ არის იდენტიფიცირებული შამპუნის ბოთლის, ფორმის და დასრულების ხაზის მიღებული შედეგი. წარმოების მოთხოვნას სჭირდება ფაქტობრივი მასალა, გაგრილების დრო, აქტიური პოზიციები და შემოწმების მდგომარეობა. განიხილეთ მშრალი ციკლის ჩანაწერი, როგორც გამოქვეყნებული მოძრაობის მითითება.
მრავალ გასასვლელი წინადადებისთვის, შეამოწმეთ კომბინირებული მთლიანი პარიზონის მასა და ღრუს მორგება. დასრულებული ბოთლის წონა გამორიცხავს ფლეშს, რომელსაც ექსტრუდერი ასევე აწვდის. მეტ განყოფილებას შეუძლია გაზარდოს მოთხოვნა ექსტრუზიაზე, გაგრილებაზე და დასრულებაზე. მხოლოდ ხელმძღვანელთა რაოდენობა არ შეუძლია დაადგინოს გამოსაყენებელი წარმოების მაჩვენებელი.
ჩვენ დავამტკიცებთ ჩამოსხმის სისტემას მხოლოდ მას შემდეგ, რაც კრიტიკული ნაწილის გაზომვები და გადაცემის ქცევა სტაბილურია შეთანხმებულ პირობებში. ამ საკითხების გადაჭრამდე კონვეიერის დამატება პრობლემას უფრო შორს აყენებს. კედლის განაწილებისთვის გამოიყენეთparison პროგრამირების სახელმძღვანელოპროდუქტის ნახაზთან ერთად.
მიუთითეთ ხაზი საკვებიდან მიღებულ კონტეინერებამდე
დარტყმით ჩამოსხმის ავტომატიზაციის უძლიერესი სპეციფიკაცია მიჰყვება პროდუქტს ყოველი ოპერაციის დროს. ის ამბობს, რას იღებს თითოეული მოდული, რას აწვდის და ვინ ფლობს კავშირს შემდეგ მოდულთან. ეს უფრო სასარგებლოა, ვიდრე რობოტების, კონვეიერების და სენსორების გრძელი სია შეთანხმებული პროცესის საზღვრის გარეშე.
Kingle-მა გამოაქვეყნაავტომატიზაციის შესაძლებლობებიმოიცავს ქვედა დინების მორთვას, შემოწმებას და შეფუთვას. ბოთლის პროექტისთვის, გადათარგმნეთ ეს შესაძლებლობა განსაზღვრულ მასშტაბში. ავტომატური ციმციმი, კისრის მორთვა, გაჟონვის ტესტირება და შეფუთვა სხვადასხვა ფუნქციებია; არც ერთი არ უნდა იყოს ჩუმად ვივარაუდოთ სხვისი არსებობისგან.
| ოპერაცია | გადასაწყვეტი კითხვა | მიღების შემოწმება |
|---|---|---|
| კვება | ვინ აწვდის ტრანსპორტირების, შერევის და მასალის დონის კონტროლს? | დამტკიცებული მასალა აღწევს ბუნკერს დაუგეგმავი მიწოდების შეფერხების გარეშე. |
| ამოღება | სად არის დაჭერილი ნაწილი და რა ორიენტაციის ტოვებს მოწყობილობას? | არ არის გამოტოვებული გადაცემა ან მიუღებელი მარკირება სატესტო სტატიაზე. |
| გამორთვა და მორთვა | ფლეშის და დასრულების რომელი ფუნქციები ამოღებულია? | საჭირო კიდეები, კისრის და სახელურის ღიობები შეესაბამება ნაწილის განმარტებას. |
| შემოწმება და უარყოფა | რომელი ტესტებია ჩართული და როგორ ხდება წარუმატებელი ნაწილების გამოყოფა? | შეთანხმებული გამოწვევის ნიმუშები იდენტიფიცირებული და სწორად არის განაწილებული. |
| ტრანსპორტირება და შეფუთვა | ბოთლის რა მდგომარეობა და განლაგება უნდა მიაღწიოს შემდეგ სადგურს? | გადარიცხვის, დაგროვების და საბოლოო დათვლის სამუშაოები შეთანხმებული კურსით. |
მიეცით თითოეულ საზღვარს ერთი დასახელებული ინტეგრაციის მფლობელი. თუ აპარატის მიმწოდებელი უზრუნველყოფს ამოსაღებს და სხვა მომწოდებელი უზრუნველყოფს გაჟონვის ტესტერს, ვიღაცამ მაინც უნდა დაამტკიცოს ბოთლის ორიენტაცია, გადაცემის სიმაღლე, მანძილი და მართოს ხელის ჩამორთმევა. თავსებადი გარეგნობის მოდულების ყიდვა არ არის იგივე, რაც ინტეგრირებული უჯრედის ყიდვა.
დაეთანხმეთ, რამდენად არის წარმოდგენილი „მზად“, „ნაწილი ახლანდელი“, „ციკლი დასრულებული“ და ხარვეზის პირობები, სადაც ეს სიგნალები საჭიროა. დაადგინეთ, რომელი კონტროლერი იწყებს გაჩერებას და რომელი განყოფილება აცნობებს დაწყების ხარვეზს. ზუსტი არქიტექტურა არის კონკრეტული პროექტისთვის, მაგრამ პასუხისმგებლობა არ შეიძლება ბუნდოვანი დარჩეს.
შეამოწმეთ ჯართის ნაკადი დამოუკიდებლად მიღებული პროდუქტის მარშრუტიდან. ამოღებულ ფლეშს სჭირდება შეგროვება და შეთანხმებული განლაგება. ხელახალი გამოყენება დამოკიდებულია მასალისა და პროდუქტის მოთხოვნებზე; ავტომატური საფქვავი კავშირი არ იძლევა რაიმე ხელახალი გახეხვის პროცენტს. შეინახეთ მასალის რეცეპტის კონტროლი.
ბოთლის გაჟონვის ტესტირებისთვის, განსაზღვრეთ ტესტის მეთოდი, მოწყობილობა, დალუქვის მდგომარეობა და შეთანხმებული გამოწვევის ნიმუშები. სატესტო სადგურმა უნდა გააკეთოს მეტი, ვიდრე მწვანე შედეგის ჩვენება. მას სჭირდება საიმედოდ განცალკევება წარუმატებლობები და ჩაწერის რაოდენობა ისე, რომ უარყოფილი ნაწილები შეუმჩნევლად დაბრუნდეს კარგი პროდუქტის კონვეიერში.
მოცულობის ნახაზი ასევე უნდა ასახავდეს მოვლას და ყალიბის შეცვლას. გამოიყენეთ Kingle'sკომუნალური და ქარხნული განლაგების სახელმძღვანელოენერგიის, ჰაერის, წყლისა და სივრცის კოორდინაცია ყველა დამხმარე მოწყობილობასთან.
გადაცემას შეუძლია შეზღუდოს გამომუშავება ჩამოსხმის მანქანამდე
დარტყმით ჩამოსხმის საწარმოო ხაზი აწვდის მხოლოდ იმას, რასაც მისი დაკავშირებული ოპერაციები შეუძლია. უსწრაფესი მოდული არ შეუძლია განუსაზღვრელი ვადით ანაზღაუროს ნელი ტრიმერი, ტესტერი ან შესაფუთი სადგური. ბუფერები ხაზს აძლევენ დროს, რომ აღდგეს მოკლე შეფერხებიდან; ისინი არ აშორებენ სიმძლავრის მუდმივ შეუსაბამობას.
პირველ რიგში დააყენეთ ყველა აღჭურვილობის მაჩვენებელი იმავე საფუძველზე. ნიშნავს თუ არა რიცხვი ჩამოსხმის მოვლენებს, მთლიან ნაწილებს, ტესტირებულ ნაწილებს ან მიღებულ კონტეინერებს? მოიცავს მხოლოდ უწყვეტ სირბილს, თუ მოიცავს შევსებას და ჩვეულებრივ გაჩერებებს? შეადარეთ განაკვეთები მხოლოდ მას შემდეგ, რაც ეს განმარტებები ემთხვევა.
ნამუშევარი მაგალითი აშკარად სავარაუდო წარმოების საფუძვლით
განვიხილოთ შემოთავაზებული ხაზი, რომელიც ათავისუფლებს 480 კონტეინერს საათში ჩამოსხმისა და მორთვის შემდეგ. დავუშვათ, რომ მის ერთ პოზიციურ გაჟონვის ტესტერს სჭირდება 8 წამი სრული დატვირთვის, ტესტირების, გადაწყვეტილების და განტვირთვის თანმიმდევრობისთვის. მისი იდეალური ტევადობაა 3600 ÷ 8 = 450 კონტეინერი საათში. ეს არის დაგეგმვის ვარაუდები და არა გაზომილი Kinggle მანქანის შედეგი.
შემომავალი სიჩქარე: 480/სთ · იდეალური ტესტერის სიმძლავრე: 450/სთ · დაგროვება: 30/სთ
ტესტერის გაჩერების გარეშეც კი, შემომავალი ნაწილები აღემატება მის სიმძლავრეს 30 კონტეინერით საათში. ბუფერი 15 გამოსაყენებელი პოზიციით შეავსებს 15 ÷ 30 = 0.5 საათს, ან 30 წუთს. ხაზის ცარიელი კონვეიერით დაწყებამ შესაძლოა მოკლე დემონსტრაცია დამაკმაყოფილებლად გამოიყურებოდეს. დისბალანსი ჯერ კიდევ არსებობს.
ახლა განიხილეთ სრული ტესტერის გაჩერება. სავარაუდო შემომავალი სიჩქარით 480/სთ, ნაწილები ჩამოდის წუთში 8. იგივე 15 თავისუფალი პოზიცია უზრუნველყოფს მხოლოდ 15 ÷ 8 = 1,875 წუთს, დაახლოებით 113 წამს, სანამ ეს ბუფერი სავსეა. დაგროვების სიჩქარე შენელებისა და სრული გაჩერების დროს განსხვავებულია.
ეს გამოთვლები გამოსადეგია მხოლოდ იმ შემთხვევაში, თუ პოზიციები ნამდვილად გამოსაყენებელია. ბოთლი, რომელიც იკეცება, ეხება მცველს ან ვერ ინარჩუნებს საჭირო ორიენტაციას, არ ქმნის მოქმედ ბუფერულ პოზიციას. კონტროლს ასევე სჭირდება შეთანხმებული პასუხი უსაფრთხო დაგროვების ლიმიტის მიღწევამდე.
შეამოწმეთ გეომეტრია და სიჩქარე
გამოსატანი ხელსაწყოები და კონვეიერები უნდა უმკლავდნენ ნაწილს რეალურ გამოშვების მდგომარეობაში. განმეორებადი დაჭერის ადგილის იდენტიფიცირება. შეამოწმეთ არის თუ არა კისერი, სხეული ან ფლეში უზრუნველყოფს ამ ადგილს და ამოიღებს თუ არა მას მორთვა მომდევნო გადატანამდე. ფუნქცია, რომელიც ხელმისაწვდომია პირველ პიკაპზე, შეიძლება არ არსებობდეს მეორეში.
ჩვენ გადავწყვეტთ ამ მონაცემთა ჯაჭვს მანქანის სიჩქარის გაზრდამდე. ხაზი, რომელიც გადადის გონივრული სიჩქარით და აღდგება პროგნოზირებად, უკეთესი წარმოების აქტივია, ვიდრე ის, რომელსაც განმეორებითი ხელით რეპოზიცია სჭირდება. სასურველი გამოსავალი შეიძლება იყოს განახლებული ხელსაწყოები, გადაცემის განსხვავებული თანმიმდევრობა ან დამატებითი ქვემო ტევადობა - არა უფრო სწრაფი ჩამოსხმის ციკლი.
საბოლოოდ, დათვალეთ მიღებული კონტეინერები შეთანხმებული შემოწმების წერტილის შემდეგ. შეინახეთ მთლიანი რიცხვები დიაგნოსტიკისთვის, მაგრამ არ გამოიყენოთ ისინი, როგორც მიწოდება-გამომუშავების მაჩვენებელი. კინგლისქარხნის მიღების სახელმძღვანელოგანმარტავს, თუ რატომ ეკუთვნის პროდუქტის იდენტურობა, დათვლის საზღვრები და დაკვირვების დრო ერთსა და იმავე ჩანაწერში.
დაამტკიცეთ, რომ ხაზს შეუძლია პროდუქტის აღდგენა და შეცვლა
გლუვი ავტომატური გაშვება ადასტურებს მხოლოდ ერთ ოპერაციულ მდგომარეობას. წარმოება ასევე მოიცავს შევსებას, წარუმატებელ ტრანსფერებს, უარყოფილ ნაწილებს, დაბლოკილ კონვეიერებს და პროდუქტის ცვლილებებს. ეს მოვლენები იმსახურებს ადგილს მიღების გეგმაში, რადგან პასუხი განსაზღვრავს, უბრუნდება თუ არა უჯრედი კონტროლირებად წარმოებას.
ქარხნის მხრიდან, ჩვენ დეფექტის აღდგენას წინ ვაყენებთ გაპრიალებულ დემონსტრაციას. თუ ბოთლი გამოტოვებს პიკაპს, შემდეგი კითხვა არ არის ის, თუ რამდენად სწრაფად შეუძლია ვინმეს მისი დაბრუნება. კითხვები არის ის, თუ რამ აღმოაჩინა გამოტოვება, რომელი მოძრაობა შეჩერდა და როგორ ადასტურებს უჯრედი ცნობილ მდგომარეობას ხელახლა დაწყებამდე. ხელების განმეორებითი კორექცია არის გამოკვლევის სიმპტომი და არა ნორმალური ავტომატური მოქმედების.
როდესაც გამოშვების შემდეგ თხელკედლიანი ბოთლი იკეცება, ჩვენ ვამოწმებთ დაჭერას და დამხმარე მდგომარეობას რამდენიმე პროცესის პარამეტრის შეცვლამდე. გადახედეთ ნაწილის სიმტკიცეს გადაცემისას, სამაგრის საკონტაქტო წერტილებს და მოძრაობის თანმიმდევრობას. შემდეგ სცადეთ ერთი კონტროლირებადი შესწორება და კვლავ შეამოწმეთ ნაწილი. უფრო მჭიდრო წნევამ შეიძლება გამოიწვიოს განსხვავებული დეფექტი პირველის გამოსწორების ნაცვლად.
იგივე დისციპლინა ვრცელდება, როდესაც გაჟონვის უარყოფა იზრდება. შეინახეთ დაზარალებული ნიმუშები და განსაზღვრეთ პოზიცია და დრო. შეამოწმეთ სატესტო ბეჭედი და არმატურის მდგომარეობა ჩამოსხმული კისრისა და დამაგრების გვერდით. გაჟონვის სატესტო კავშირი და გაჟონვის კონტეინერი მოითხოვს სხვადასხვა კორექტირებას. ჩამოსხმის რეცეპტის შეცვლა ამ მიზეზების გამოყოფის გარეშე შეიძლება დაკარგოს დრო და დამალოს ხარვეზი.
განსაზღვრეთ აღდგენა გაუმართაობის დაწყებამდე
- ჩაწერეთ საწყისი გაუმართაობა, დაზარალებული მოდული და პროდუქტის პოზიცია.
- მიიტანეთ უჯრედი დამტკიცებული კონტროლისა და უსაფრთხოების დიზაინით განსაზღვრულ მდგომარეობაში.
- უფლებამოსილმა პერსონალმა მოაგვაროს ხარვეზი დადგენილი იზოლაციისა და დაშვების პროცედურის მიხედვით.
- გადატვირთვამდე შეაერთეთ ნაწილები გადატანის, ინსპექტირების და უარყოფის პოზიციებში.
- განაახლეთ აღდგენის შეთანხმებული თანმიმდევრობით, შემდეგ გადაამოწმეთ პროდუქტის საჭირო შემოწმებები.
ეს არის დაგეგმვის ნაბიჯები და არა დაცულ აღჭურვილობაში შესვლის ან საკეტის გვერდის ავლით. ინტეგრირებულ უჯრედს სჭირდება რისკის შეფასება, რომელიც მოიცავს მოდულის ურთიერთქმედებებს და მოსალოდნელ ინტერვენციებს.ISO 12100:2010ადგენს მანქანების რისკის შეფასების და რისკის შემცირების ზოგად პრინციპებს; პროექტმა ასევე უნდა განსაზღვროს მოქმედი მანქანის სპეციფიკური და დანიშნულების მოთხოვნები.
შენახული რეცეპტი სულაც არ არის სრული შეცვლა
რეცეპტმა შეიძლება გაიხსენოს ტემპერატურა და ჩამოსხმის მოძრაობები, ხოლო ამომრჩევი, მორთვა ბუდე და ტესტერი დარჩეს ხელით მორგებული. ჰკითხეთ, რომელი პოზიციებია შენახული, რომელია მოტორიზებული და რომელი საჭიროებს ფიზიკურ ხელსაწყოების შეცვლას. ტექნიკისპროცესის ავტომატიზაციის დოკუმენტაციაგთავაზობთ ფორმატთან დაკავშირებული პარამეტრების ინდუსტრიის მაგალითს ამომრჩევის, გამორთვის და გაჟონვის ტესტერის პოზიციებისთვის. ეს ასახავს დაზუსტების სფეროს; ის არ ადგენს ამ ფუნქციებს ყველა მანქანაზე.
განსაზღვრეთ გადასვლის დრო ერთი ფორმატის საბოლოო მიღებული ნაწილიდან მეორეს პირველ მიღებულ ნაწილზე, შეთანხმებული მეთოდით. ცალ-ცალკე ჩაწერეთ ხელსაწყოების სამუშაოები, კორექტირება, მასალის გადასვლისა და ხარისხის გამოშვება. ეს ცხადყოფს, თუ რას ზოგავს სინამდვილეში რეცეპტის სწრაფი გახსენება და რა რჩება მექანიკურ ან პროცესურ ამოცანად.
შეადარეთ ღირებულება მიღებული კონტეინერის და არა ავტომატიზაციის ეტიკეტების
ნახევრად ავტომატური და სრულად ავტომატური დარტყმის ჩამოსხმის მანქანების შედარება უნდა დაიწყოს იგივე პროდუქტით და წარმოების გრაფიკით. წინააღმდეგ შემთხვევაში, უფრო იაფმა შეთავაზებამ შეიძლება უბრალოდ გამორიცხოს დამუშავება, ტესტირება ან შეფუთვა, რასაც სხვა შეთავაზება მოიცავს. შეადარეთ მიწოდების თანაბარი საზღვრები აღჭურვილობის ჯამების შედარებამდე.
ავტომატიზაცია ყველაზე მეტად დასაცავია, როდესაც ის ხსნის განსაზღვრულ განმეორებად შეზღუდვას. ეს შეიძლება იყოს ხელით ფლეშის მოცილება, არათანმიმდევრული გადაცემა, რთული ინსპექტირების გადაცემა ან შეფუთვის ოპერაცია, რომელიც ვერ შეინარჩუნებს ტემპს. მეტი ავტომატიზაციის შეძენამ შეზღუდვის იდენტიფიცირების გარეშე შეიძლება დაამატოს ტექნიკური სამუშაოები და ცვლის სამუშაოები მიღებული პროდუქტის გაუმჯობესების გარეშე.
შეინახეთ ხარჯების ზღვარი ისეთივე ფართო, როგორც გამომავალი ზღვარი
ღირებულება ერთ მიღებულ კონტეინერზე = მთლიანი ღირებულება შეთანხმებულ საწარმოო საზღვრებში ÷ მიღებული კონტეინერები მიწოდებული ამ საზღვრებში
მრიცხველი უნდა შეიცავდეს შედარებისთვის შესაბამის ხარჯებს: მასალა, შრომა, კომუნალური მომსახურება, ხელსაწყოები, ტექნიკური მომსახურება და შერჩეული კაპიტალი ან ზედნადები დამუშავება. გამოიყენეთ იგივე აღრიცხვის მეთოდი ორივე ვარიანტისთვის. ქვემო დინების რობოტი არ არის უფასო, რადგან მისი ღირებულება დგას ჩამოსხმის მანქანების შეთავაზების მიღმა.
ჩამოთვალეთ ადამიანის განმეორებადი ამოცანები. ვიღაცამ მაინც შეიძლება შეავსოს მასალა, გადაიტანოს ჯართი, ნაწილების ნიმუში, შეცვალოს მუყაოები, შეინარჩუნოს ხელსაწყოები და უპასუხოს სიგნალიზაციას. შეაფასეთ დატვირთვა ნორმალურ ცვლაში, არა მხოლოდ ავტომატური თანმიმდევრობის გაშვებისას. გადაწყვიტეთ, შეუძლია თუ არა ოპერატორს უსაფრთხოდ მოემსახუროს ერთზე მეტ უჯრედს დაგვიანებული შემოწმების ან აღდგენის გარეშე.
გამოიყენეთ ელექტრული ენერგია კვტ/სთ-ში დაკვირვების პერიოდისთვის და იმავე პერიოდიდან მიღებული კონტეინერებისთვის. სიმძლავრე კვტ-ში განსხვავებული რაოდენობაა. ჩართეთ შეთანხმებული დამხმარე საშუალებები სრული ხაზის შედარებისას, განსაკუთრებით თუ კომპრესორი, ჩილერი ან საფქვავი იცვლება წინადადებებს შორის. Theკომუნალური მოთხოვნების სახელმძღვანელოგანმარტავს, თუ რატომ უნდა დარჩეს დაკავშირებული სიმძლავრე და ოპერაციული მოთხოვნა ცალკე.
ფორმატის ხშირი ცვლილებებისთვის, შეამოწმეთ მოწყობილობები და სათადარიგო ინსტრუმენტები, რომლებიც საჭიროა თითოეული SKU-სთვის. უჯრედის საწყისი ფასის დაბალი საწყისი ფასი შეიძლება კომპენსირდება რთული ცვლილებებით ან დამატებითი ფორმატის ნაწილებით. პირიქით, დახვეწილი გადაცემის სისტემა შეიძლება არასაჭირო იყოს დაბალი მოცულობის პროდუქტისთვის პრაქტიკული ხელით დასრულების მარშრუტით.
ჩვენ რეკომენდაციას ვუწევთ წინადადებების რანჟირებას წარმოების შეზღუდვის მიხედვით, რომელსაც ისინი მოხსნიან, მიღებული შედეგის მიხედვით, რომელსაც მათ შეუძლიათ გადაამოწმონ და განმეორებადი სამუშაოები, რომლებსაც ისინი ტოვებენ. უფრო ავტომატიზირებული უჯრედი თავის ადგილს იკავებს, როდესაც ეს სარგებელი შეესაბამება ქარხნის რეალურ გრაფიკს. "უპილოტო" არ არის საკმარისი ფინანსური არგუმენტი.
მოითხოვეთ სენსიტიურობის შემთხვევები, ვიდრე უნივერსალური ანაზღაურებადი მოთხოვნა. შეადარეთ მოსალოდნელი მოთხოვნა, დაბალი გამოყენება და უფრო ხშირი ცვლილებები მყიდველის საკუთარი ხარჯების გამოყენებით. ეს ხდის საინვესტიციო გადაწყვეტილებას სასარგებლო მაშინაც კი, როდესაც იცვლება გაყიდვების მოცულობა ან პროდუქტის ნაზავი.
დაადასტურეთ კონფიგურაცია შეკვეთის განთავსებამდე
გადააქციეთ შერჩეული კონცეფცია შეთანხმებულ აღჭურვილობის სიაში, უჯრედების განლაგებასა და მიღების პროტოკოლად შესყიდვის შეკვეთამდე. ყველაზე ძვირადღირებული გაურკვევლობა ხშირად არ არის დაკარგული სენსორი. ეს არის ზღვარი, რომელიც თითოეულ მხარეს მიაჩნდა, რომ სხვას ეკუთვნოდა.
კომპაქტური ბოთლის პროექტისთვის,2 ლიტრიანი ერთსადგურიანი პლატფორმაგთავაზობთ კონკრეტულ საწყის წერტილს. მისი გამოქვეყნებული ყალიბის კონვერტი და პატარა ბოთლის მრავალ გასასვლელი ვარიანტები იძლევა პირველადი მორგების მიმოხილვას. რეალური ნახაზი, ფისოვანი, თავების განლაგება და ქვედა დინების მოცულობა განსაზღვრავს შემოთავაზებულ მშენებლობას. არ აირჩიოთ ეს კონფიგურაცია მხოლოდ ტომიდან.
გააკეთეთ საცდელი პასუხი შესყიდვის კითხვებზე
საცდელმა უნდა გამოიყენოს პროდუქტის შეთანხმებული განმარტება და მოიცავდეს ოპერაციებს, რომლებიც მხარს უჭერენ კოტირებულ გამომუშავებას. თუ გაჟონვის ტესტირება ან ამოჭრა მიწოდების საზღვრის ნაწილია, აჩვენეთ იგი უჯრედთან, ვიდრე არადაკავშირებული დამოუკიდებელი ციკლის წარმოჩენა. შეინახეთ ნიმუშის იდენტურობა, სადაც მრავალმა პოზიციამ შეიძლება დამალოს სუსტი გამოსასვლელი ან ღრუ.
მიღების ჩანაწერი უნდა დაუკავშირდეს თითოეულ პრეტენზიას მეთოდს, ლიმიტს და დაკვირვებულ შედეგს. ისეთი სიტყვა, როგორიც არის „გავიდა“, ძირითადი მდგომარეობის გარეშე, ვერ ხელმძღვანელობს მყიდველის ქარხანაში ექსპლუატაციას. TheKingle FAT სახელმძღვანელოუზრუნველყოფს ამ მტკიცებულების უფრო სრულ ჩარჩოს.
- იდენტურობის შექმნა:მანქანა, ხელსაწყოები, საკონტროლო ვერსია და მოდულები.
- ტესტის პირობები:პროდუქტი, ფისი, აქტიური პოზიციები და სასარგებლო პირობები.
- ხარისხი:კრიტიკული გაზომვები, ფუნქციური ტესტები და უარყოფის მიზეზები.
- ხაზის შესრულება:მიღებული რაოდენობა, დაკვირვების პერიოდი, გაჩერებები და ჩარევები.
- აღდგენა:შეთანხმებული ხარვეზის სცენარები და დემონსტრირებული გადატვირთვის თანმიმდევრობა.
- გადაცემა:ნახატები, სახელმძღვანელოები, ინსტრუმენტების შესახებ ინფორმაცია, სარეზერვო ასლები და ღია ელემენტები.
გამოყავით ქარხნული მიღება ადგილზე მიღებიდან, სადაც ქარხნის სერვისების ან მესამე მხარის აღჭურვილობის რეპროდუცირება შეუძლებელია გადაზიდვამდე. წინასწარ განსაზღვრეთ დარჩენილი ჩეკები და დააკისრეთ პასუხისმგებლობა. ქარხნული ცდა არ უნდა ჩუმად მოითხოვოს პირობების გადამოწმება, რომელიც მას არ მოიცავდა.
ტრენინგი უნდა მოიცავდეს ჩვეულებრივ მუშაობას და სამუშაოებს, რომლებიც ავტომატიზაციას ტოვებს. ოპერატორებმა უნდა ამოიცნონ წარუმატებელი გადაცემა, განგაშის ინიცირების ინტერპრეტაცია და აღდგენის დამტკიცებული მეთოდის დაცვა. მოვლა საჭიროებს ნახატებს, აცვიათ ნაწილების ინფორმაციას და უჯრედის მხარდასაჭერად საჭირო წვდომას.
განიხილეთ ავტომატური ექსტრუზიის დარტყმის ჩამოსხმის კონფიგურაცია Kinggle-თან ერთად.გაგზავნეთ კონტეინერის ნახაზი, ფისოვანი ხარისხი, მზა წონა, საჭირო ტესტები, წარმოების განრიგი და დაგეგმილი ქვედა დინების ოპერაციებიპროექტის მოთხოვნის გვერდი.
კონტაქტი:sales@kinggle.com · +86-574-87103665. განსაზღვრული პროდუქტი და ხაზის საზღვარი კონფიგურაციის მიმოხილვას უფრო სასარგებლოს ხდის, ვიდრე მხოლოდ მანქანის ფასის მოთხოვნა.
ხშირად დასმული კითხვები
ავტომატური დარტყმის ჩამოსხმის მანქანა იგივეა, რაც სრული საწარმოო ხაზი?
არა. ავტომატურ მანქანას შეუძლია აკონტროლოს ჩამოსხმის მოძრაობები, ხოლო პროდუქტის მოცილება, მორთვა, შემოწმება ან შეფუთვა ცალკე რჩება. სრული საწარმოო ხაზი განსაზღვრავს გადაცემას, კონტროლს და ხარისხის საზღვარს ამ ოპერაციებს შორის. მოითხოვეთ აღჭურვილობის სია და განლაგება, რომელიც განსაზღვრავს ყველა მოდულს, მექანიკურ დავალებას და გამორიცხულ სერვისს. შესყიდვის სპეციფიკაცია და არა სიტყვა ავტომატური, განსაზღვრავს რა ჩამოვა.
სრულად ავტომატური დარტყმის ჩამოსხმის მანქანას ჯერ კიდევ სჭირდება ოპერატორები?
დიახ. მასალების შევსება, ხარისხის ნიმუშის აღება, ხელსაწყოების ცვლილებები, ტექნიკური მომსახურება და ხარვეზის აღდგენა ჯერ კიდევ საჭიროებს დაკისრებულ პასუხისმგებლობებს. ავტომატიზაციას შეუძლია გააუქმოს განმეორებითი მართვა ყველა საწარმოო ამოცანის ამოღების გარეშე. დაგეგმეთ პერსონალის დაკომპლექტება სრული ცვლის და ფაქტობრივი სერვისის განლაგების გარშემო, მათ შორის შეფუთვა და ჯართის დამუშავება. არ გამოიტანოთ შრომის შეფასება მოკლე დემონსტრაციიდან, რომელშიც დამხმარე პერსონალი რჩება კამერის ჩარჩოს მიღმა.
შედის თუ არა ავტომატური ციმციმა, ბოთლის გაჟონვის ტესტირება და შეფუთვა სტანდარტულად?
არ იფიქროთ, რომ ისინი არიან. ციტატმა უნდა განსაზღვროს თითოეული ოპერაცია, მიწოდებული აღჭურვილობა, პროდუქტის სპეციფიკური ხელსაწყოები, ტესტის მეთოდი და უარის თქმის მარშრუტი. გამოსატანი მოწყობილობა არ არის გაჟონვის შემმოწმებელი და ავტომატური კონვეიერი არ არის ავტომატური შეფუთვის სისტემა. თითოეული ციტირებული მოდულისთვის ჰკითხეთ რა დაუმთავრებელ მდგომარეობას იღებს და რა დაშვებულ მდგომარეობას აწვდის.
შესაძლებელია თუ არა არსებული ექსტრუზიის დარტყმის ჩამოსხმის აპარატის ავტომატიზაცია?
შესაძლებელია, მაგრამ მიზანშეწონილობა დამოკიდებულია არსებულ საკონტროლო სისტემაზე, დაცვაზე, ხელმისაწვდომ სივრცეზე, ფორმის გახსნაზე, პროდუქტის გამოშვებასა და გადაცემის მოწყობაზე. ნაწილი ასევე უნდა შეესაბამებოდეს შემოთავაზებულ დაჭერას, მორთვას და ინსპექტირების მოწყობილობებს. რობოტის ან კონვეიერის ცალკე ყიდვამდე გადახედეთ მთლიან უჯრედს. გადაკეთება უნდა მოიცავდეს განსაზღვრულ ინტეგრაციის პასუხისმგებლობას, განახლებულ რისკების შეფასებას და შეთანხმებულ საწარმოო საცდელს.
როგორ უნდა დაადასტურონ მყიდველებმა ავტომატური ხაზის გამომავალი?
დათვალეთ მიღებული კონტეინერები შეთანხმებულ საბოლოო ჩაშვების ადგილზე განსაზღვრული დაკვირვების პერიოდის განმავლობაში. იდენტიფიცირება ფისოვანი, პროდუქტი, ფორმა, აქტიური პოზიციები, კომუნალური და ჩართული ქვედა დინების ოპერაციები. შეინახეთ უარი, გაჩერებები და ხელით ჩარევები ჩანაწერში. აცნობეთ ჩამოსხმის მთლიანი გამომუშავებას მიღებული ხაზის გამომუშავებისგან განცალკევებით. კატალოგის მშრალი ციკლის ღირებულება არ არის ამ წარმოების საცდელი შემცვლელი.