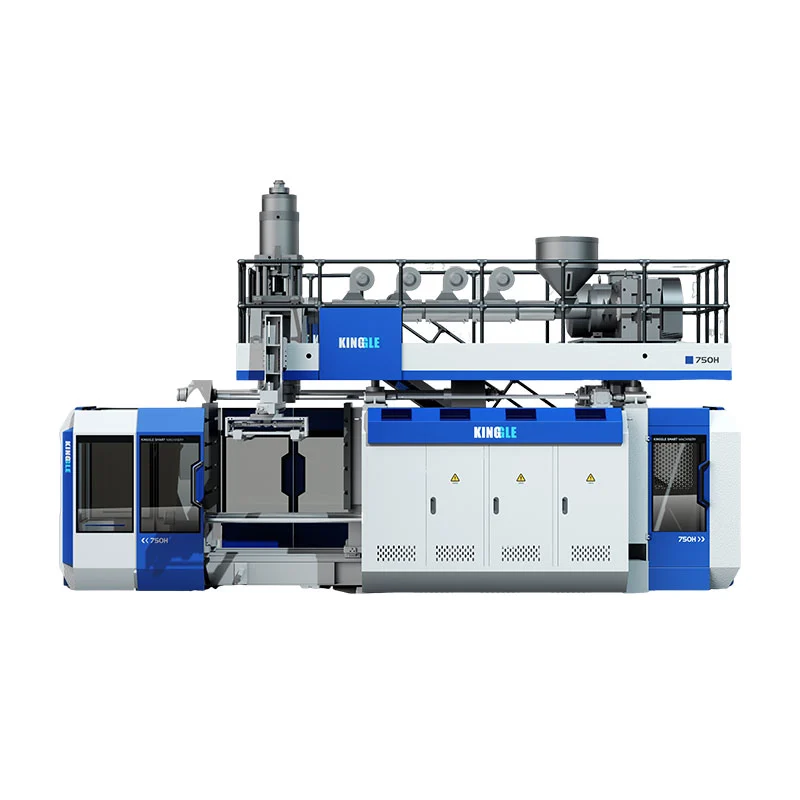
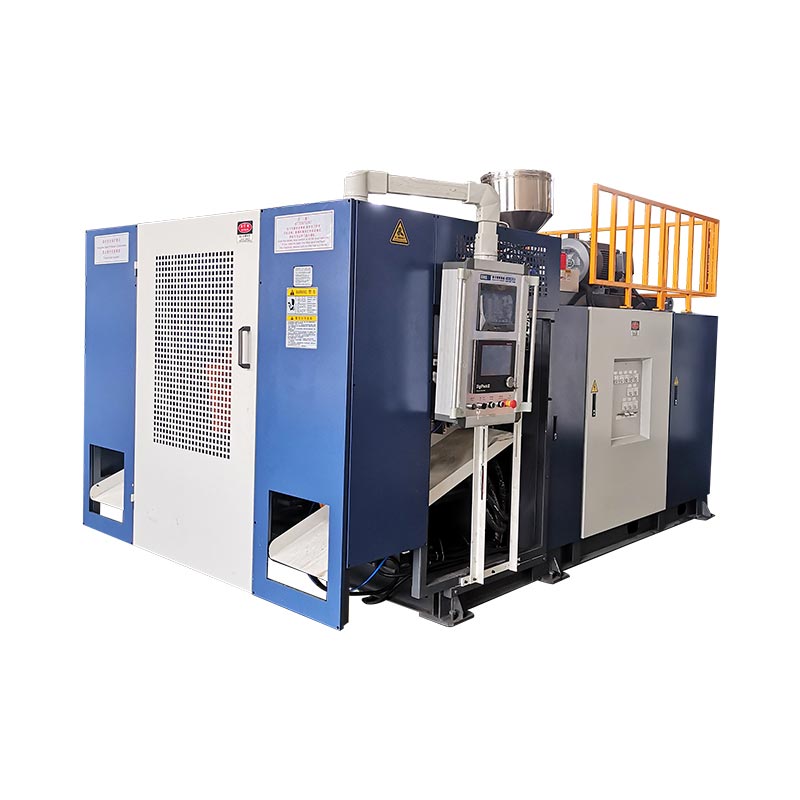
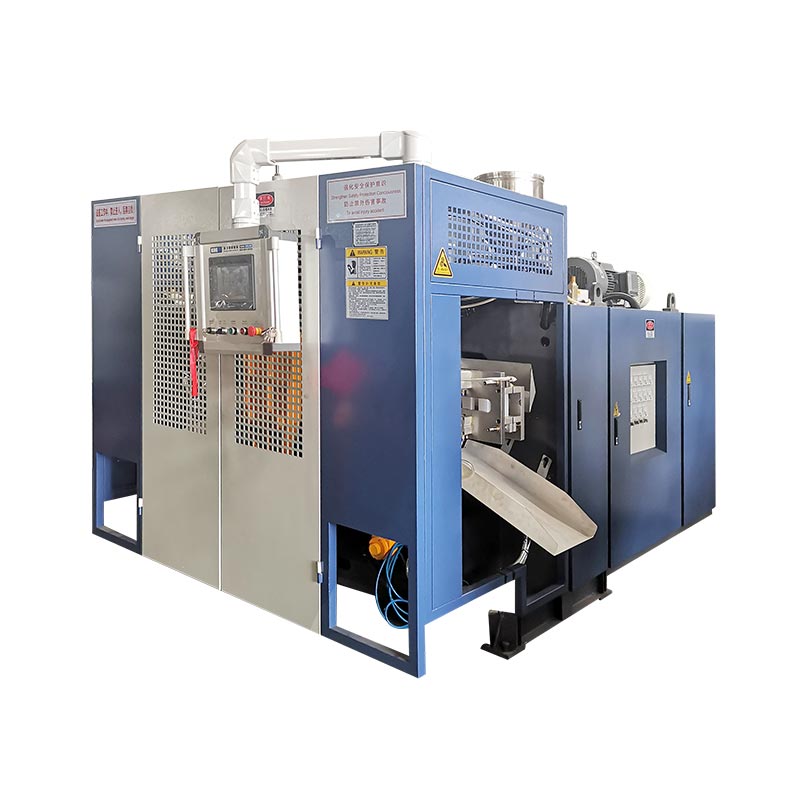
პარიზონის პროგრამირება ცვლის საყრდენის უფსკრული ექსტრუზიის დროს, ამიტომ მასალა მოთავსებულია იქ, სადაც მზა ნაწილს ესაჭიროება. კარგი პროფილი იცავს კუთხეებს, სახელურებს, მხრებს და დაჭიმულ ადგილებს მთელი კონტეინერის დამძიმების გარეშე.

რასაც რეალურად აკონტროლებს პარიზონის პროგრამირება
ექსტრუზიული დარტყმით ჩამოსხმის დროს, გამდნარი პლასტმასი ტოვებს კვერს მილის სახით, რომელსაც ეწოდება პარიზონი. გრავიტაცია, დნობის ძალა, კვერთხის შეშუპება, გაჭიმვა და ყალიბის გეომეტრია გავლენას ახდენს იმაზე, თუ როგორ ხდება ეს მილის ნაწილი. ერთგვაროვანი უფსკრული იშვიათად ქმნის ერთგვაროვან დასრულებულ კედელს, როდესაც ნაწილს აქვს მხრები, კუთხეები, სახელური ან ღრმა ჩახაზვა.
კონტროლერი მოძრაობს ხელსაწყოებს, რათა არჩეული მონაკვეთები უფრო სქელი ან თხელი გახდეს. მიზანია მასალების კონტროლირებადი განაწილება: საკმარისი მასალა ძლიერ დაჭიმულ ან ძლიერ დატვირთულ ადგილებში, ნაკლები ზედმეტი წონით იმ მონაკვეთებში, რომლებიც ადვილად ყალიბდებიან.
| პროფილის მოქმედება | პროცესის ეფექტი | რა უნდა გადაამოწმოს |
|---|---|---|
| გახსნის გაზრდა შერჩეულ წერტილებში | ამატებს მასალას პარიზონის იმ ნაწილს | თხელი კუთხეები, სახელურის ფესვები, მხრები, ქვედა და მჭიდრო არე |
| შეამცირეთ გახსნა არჩეულ წერტილებზე | ამცირებს მასალას ამ ნაწილში | მძიმე სწორი კედლები, ნელი გაგრილების ზონები და ჭარბი წონა |
| პროფილის გადატანა | მოძრაობს სქელი და თხელი ზონები პარიზონის გასწვრივ | შეესაბამება თუ არა დაპროგრამებული ზონა დანიშნულ ნაწილის ფუნქციას |
| შეაფასეთ მთლიანი პროფილის წონა | ცვლის სრულ პროფილს | საერთო წონა და მინიმალური კედელი, არა მხოლოდ საშუალო |
სასარგებლო წარმოების ჩანაწერი ინახავს პროფილის ფაილს ფორმის ნომერს, ფისის ხარისხს, ფერს ან ხელახლა გახეხვის მდგომარეობას, ტემპერატურის რეცეპტს, გასროლის ზომას, გაგრილების დროს და ნაწილების დამტკიცებულ გაზომვებს.
უწყვეტი და აკუმულატორი სისტემები იყენებენ სხვადასხვა მითითებებს
აუწყვეტი დარტყმის ჩამოსხმის მანქანაპარიზონი განუწყვეტლივ ყალიბდება. პროფილი ჩვეულებრივ სინქრონიზებულია დროის ან პარიზონის სიგრძეზე. ექსტრუზიის სტაბილურობას აქვს მნიშვნელობა, რადგან გამომუშავების ცვლილებას შეუძლია დაპროგრამებული წერტილის გადაადგილება ნაწილის გასწვრივ.
Onაკუმულატორის დარტყმის ჩამოსხმის მანქანა, დნება ინახება და უბიძგებს კვარცხლბეკის მეშვეობით. პროფილი შეიძლება იყოს მიბმული აკუმულატორის პოზიციაზე. გასროლის ზომა, შევსების კონსისტენცია და გადამყვანის კალიბრაცია ხდება კედლის სისქის პრობლემის ნაწილი.

ოფიციალურიMOOG DigiPack III სახელმძღვანელოადასტურებს როგორც აკუმულატორის, ასევე უწყვეტი ექსტრუზიის აპლიკაციებს. ეს არ ნიშნავს იმას, რომ ყველა Kingle მანქანა იყენებს ერთსა და იმავე კონტროლერს. დაადასტურეთ კონტროლერის მოდელი, პროფილის სიმძლავრე, ამძრავი და ხელსაწყოები პროექტის შეთავაზებაში.
კონტროლირებადი დაყენების თანმიმდევრობა
- დაადასტურეთ სწორი რეცეპტი.შეუთავსეთ ფორმა, მასალა, ტილო და პროდუქტის გადახედვა.
- დნობის სტაბილიზაცია.დაე, რეალური ტემპერატურა დადგეს და დაადასტუროს თანმიმდევრული კვება და ექსტრუზია.
- შეამოწმეთ ხელსაწყოების ნული და დიაპაზონი.შეამოწმეთ მოძრაობა წებოვნების, გაჟონვის ან არასწორი განლაგების მიზნით.
- დააყენეთ პარიზონის სიგრძე და გასროლის ზომა.პარიზონმა უნდა მიაღწიოს სწორ პოზიციას ფორმის დახურვისას.
- დაიწყეთ მარტივი პროფილით.ფართო ცვლილებების დიაგნოსტიკა უფრო ადვილია, ვიდრე ბევრი მკვეთრი კორექტირება.
- ჩამოაყალიბეთ რამდენიმე სტაბილური ციკლი.არ განსაჯოთ პირველი ნაწილი ძირითადი პროცესის ცვლილების შემდეგ.
- გაზომეთ ფიქსირებული ადგილები.ჩაწერეთ მინიმალური კედელი, ნაწილის წონა, გარეგნობა და ფუნქციონალური შედეგები.
- შეცვალეთ ერთი ტერიტორია ერთდროულად.შეინახეთ ახალი ვერსია მხოლოდ განმეორებითი გაუმჯობესების შემდეგ.
კედლის სისქის პრობლემების აღმოფხვრა სიმპტომების მიხედვით
| სიმპტომი | შეამოწმეთ | შემდეგი ნაბიჯი |
|---|---|---|
| თხელი ქვედა ან მხრები | პროფილის პოზიცია, პარიზონის ჩამორჩენა, გაჭიმვისა და დარტყმის დრო | დაადასტურეთ გასწორება მთლიანი წონის დამატებამდე |
| ერთი მხარე მუდმივად თხელია | საყრდენის ცენტრირება, ყალიბის გასწორება, გაგრილება და პარიზონის კონტაქტი | ასიმეტრიული ფიზიკური მიზეზის გამოსწორება |
| სისქე ციკლიდან ციკლამდე გადადის | დნობის ტემპერატურა, გამოსავალი, გასროლის ზომა, კავშირი და ჰიდრავლიკური სტაბილურობა | პუნქტების რედაქტირებამდე პროცესის სტაბილიზაცია |
| მძიმე კედელი, მაგრამ სუსტი მოჭერა | მასალის მდებარეობა, მკვეთრი დიზაინი და პარიზონის პოზიცია | მთლიანი წონის აწევის ნაცვლად, გადაიტანეთ მასალა პინჩის ზონაში |
| კარგი განაწილება, მაგრამ ჭარბი წონა | საერთო მასშტაბები და ზედმეტად მძიმე სექციები | შეამცირეთ გაზომილი საფეხურები და დაიცავით მინიმალური კედლების ადგილები |
| ბრძანება იცვლება, ნაწილი კი არა | აქტივატორი, სარქველი, გაყვანილობა, კალიბრაცია ან შეზღუდვა | შეადარეთ ბრძანება და გამოხმაურება, შემდეგ გადადით შენარჩუნებაზე |
ქარხნის ხედვა: განმეორებადობას აქვს ერთზე მეტი სრულყოფილი ნიმუში
პროფილი მზადდება წარმოებისთვის მხოლოდ მაშინ, როდესაც ის გადარჩება ნორმალურ ცვალებადობას, როგორიცაა თბილ გადატვირთვა, მატერიალური ნაწილის ცვლილება, ცვლილება და გაგრილების წყლის პირობების მოსალოდნელი დიაპაზონი. ერთი კარგი კონტეინერი ადასტურებს, რომ მანქანას შეუძლია ნაწილის დამზადება; სტაბილური გაშვება ადასტურებს, რომ პროცესის მართვა შესაძლებელია.
მიღებამდე შეთანხმდით გაზომვის ადგილებზე, ნიმუშის რაოდენობაზე, ფუნქციურ ტესტებზე და დამტკიცებული რეცეპტის შესწორებაზე. დაიცავით საბაზისო ფაილი, ხოლო გაწვრთნილ ოპერატორებს მიეცით დოკუმენტირებული მარშრუტი კონტროლირებადი კორექტირების შესასრულებლად და შებრუნებისთვის.
თუ პროფილის არასტაბილურობა გამოჩნდება სიგნალიზაციის, პოზიციის უთანხმოების ან თანმიმდევრობის ცვლილებებით, გამოიყენეთHMI და განგაშის სახელმძღვანელო. მყიდველებს, რომლებიც ჯერ კიდევ განსაზღვრავენ აღჭურვილობას, შეუძლიათ დაიწყონ Kingle's-ითმანქანის შერჩევის სახელმძღვანელო.
ხშირად დასმული კითხვები
რა არის პარიზონის პროგრამირება?
პარიზონის პროგრამირება ცვლის ღრძილების გახსნას ექსტრუზიის დროს, ამიტომ პარიზონის სხვადასხვა მონაკვეთი იღებს სხვადასხვა რაოდენობის მასალას.
შეუძლია თუ არა პარიზონის პროგრამირება მოაგვაროს ყველა თხელი კედლის პრობლემა?
არა. მას არ შეუძლია საიმედოდ გამოასწოროს საყრდენის არასწორად განლაგება, არასტაბილური ექსტრუზია, დაზიანებული ხელსაწყოები, ცუდი გაგრილება, ფორმის არასწორი დიზაინი ან გაუმართავი ამძრავი.
ჯერ ინდივიდუალური ქულები უნდა შევცვალო თუ საერთო წონა?
გამოიყენეთ საერთო წონა მხოლოდ მაშინ, როდესაც მთლიანი ნაწილი მუდმივად მსუბუქი ან მძიმეა. გამოიყენეთ ლოკალური წერტილოვანი ცვლილებები, როდესაც გაზომვები აჩვენებს განმეორებად პრობლემას კონკრეტულ ზონაში.
რატომ მოძრაობს პროფილი ნაწილზე?
საერთო მიზეზები მოიცავს ექსტრუზიის სიჩქარის, პარიზონის სიგრძის, აკუმულატორის გასროლის კონსისტენციის, მასალის ტემპერატურას, დაწყების შეფერხებას ან სენსორის კალიბრაციის ცვლილებას.
რამდენი პროფილის ქულა სჭირდება მანქანას?
საჭირო რაოდენობა დამოკიდებულია ნაწილის გეომეტრიასა და კონტროლერის კონფიგურაციაზე. მეტი ქულა არ ანაზღაურებს არასტაბილურ პროცესს.