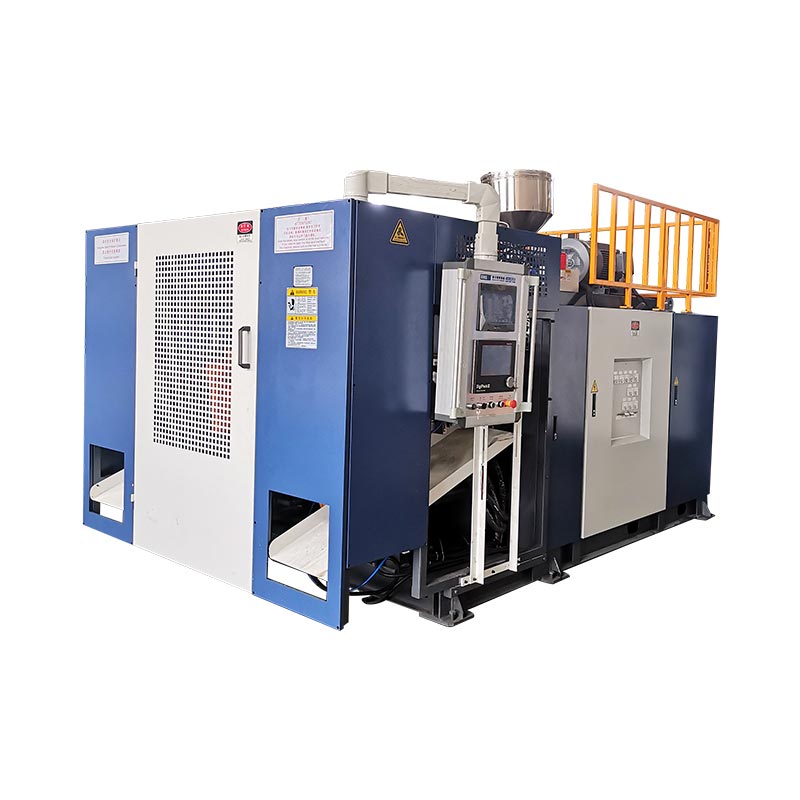
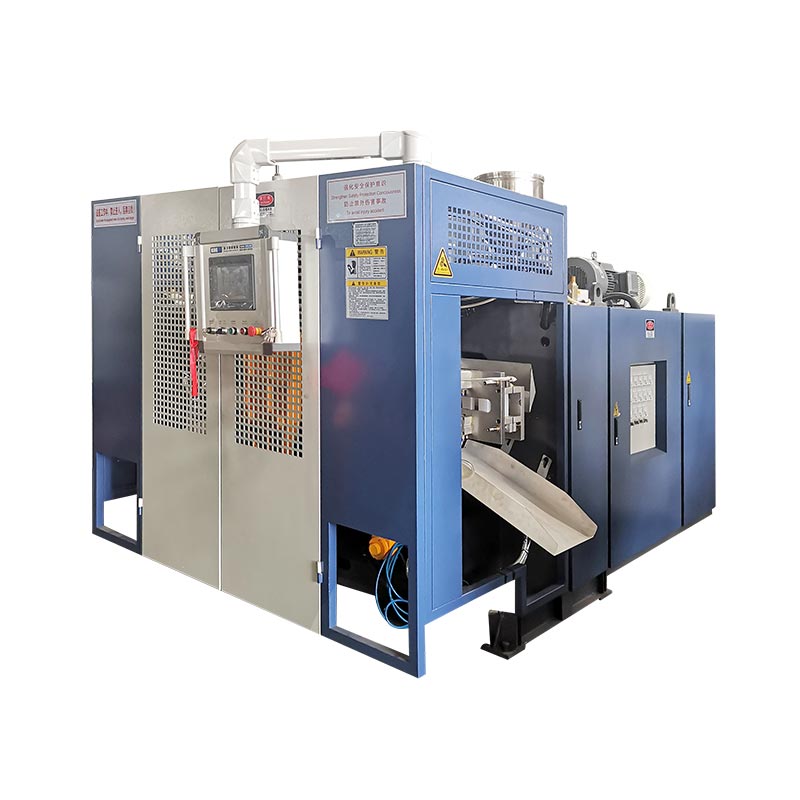
HMI არის ოპერატორის შეხედულება პროცესზე და არა თავად პროცესზე. რეცეპტის შეცვლამდე ერთად წაიკითხეთ მითითებული მნიშვნელობები, რეალური გამოხმაურება, მანქანის სტატუსი და განგაშის ისტორია.

რის საჩვენებლად არის შექმნილი მთავარი HMI ეკრანები
ეკრანის სახელები და განლაგება განსხვავდება მანქანის, PLC პროგრამის, პარამეტრების და კონტროლერის ვერსიის მიხედვით. ძირითადი სამუშაოები მსგავსია: აირჩიეთ რეჟიმი, უბრძანებთ მოქმედებას, დააყენეთ მიზანი, აჩვენეთ უკუკავშირი, აჩვენეთ თანმიმდევრობის მდგომარეობა და უთხარით ოპერატორს, რატომ არის დაბლოკილი შემდეგი მოქმედება.
| ეკრანის ჯგუფი | ტიპიური ინფორმაცია | ოპერატორის შეკითხვა |
|---|---|---|
| მთავარი / სტატუსი | რეჟიმი, ციკლის მდგომარეობა, აქტიური სიგნალიზაცია, ძირითადი პოზიციები და წარმოების სტატუსი | რას აკეთებს მანქანა ახლა? |
| მექანიკური ოპერაცია | ჩამოსხმა, საფეთქლის ქინძისთავები, ბირთვის ამოღება, ვაგონი, რობოტი, ექსტრუზია და დამხმარე ბრძანებები | შეუძლია თუ არა ამ მექანიზმს უსაფრთხოდ გადაადგილება და რეაგირებს? |
| ტემპერატურა | დაყენების მნიშვნელობა, ფაქტობრივი მნიშვნელობა, გამათბობლის სტატუსი, მაღალი/დაბალი გადახრა | არის დნობის სისტემა სტაბილური და მზად? |
| დროის პარამეტრები | შეფერხებები, დარტყმის დრო, გაგრილების დრო, მოძრაობის დრო და თანმიმდევრობის ფანჯრები | იწყება თუ არა ნაბიჯი და მთავრდება დანიშნულ წერტილში? |
| წნევა და სიჩქარე | შერჩეული ჰიდრავლიკური მოძრაობებისთვის დაბრძანებული წნევა ან სიჩქარე | არის თუ არა მოძრაობის რეცეპტი შესაფერისი ამ ფორმისა და ნაბიჯისთვის? |
| ფუნქციის შერჩევა | დაინსტალირებული ან ჩართული ოფციები და თანმიმდევრობის ავტომატური არჩევანი | პროგრამა ელოდება ისეთ ვარიანტს, რომელიც არ გამოიყენება? |
| შეყვანა / გამომავალი | სენსორის და გადართვის მდგომარეობა; PLC გამომავალი ბრძანებები | ხედავს კონტროლერი საჭირო მდგომარეობას და გასცემს ბრძანებას? |
| განგაშის ისტორია | აქტიური და წინა სიგნალიზაცია დროით ან შეკვეთით | რომელი ხარვეზი მოხდა პირველად? |
| პოზიცია / კალიბრაცია | ფირფიტის ან აკუმულატორის პოზიცია, საცნობარო მნიშვნელობები და კალიბრაციის ველები | ემთხვევა თუ არა ნაჩვენები პოზიცია ფიზიკურ პოზიციას? |
| კედლის სისქის კონტროლი | პროფილის წერტილები, die-gap ბრძანება, ფაილის ფუნქციები და თვალთვალი | ემთხვევა თუ არა პროფილი პარიზონს და ნაწილს? |
გამოიყენეთparison პროგრამირების სახელმძღვანელოკედლის სისქის ეკრანისთვის. ეს სტატია ყურადღებას ამახვილებს მანქანების უფრო ფართო თანმიმდევრობაზე.
წაიკითხეთ მითითებული მნიშვნელობა და ფაქტობრივი მნიშვნელობა წყვილის სახით
მითითებული მნიშვნელობა არის მოთხოვნა. რეალური მნიშვნელობა არის უკუკავშირი. როდესაც ისინი არ ეთანხმებიან, მოთხოვნის შეცვლამ შეიძლება დამალოს სიმპტომი ხარვეზის აღმოჩენის გარეშე.
ტემპერატურული ზონისთვის, ჯერ შეამოწმეთ, არის თუ არა გამათბობლის ბრძანება. თუ მითითებული მნიშვნელობა აღემატება რეალურ მნიშვნელობას, მაგრამ გამომავალი გამორთულია, შეამოწმეთ ნებადართული, განგაშის მდგომარეობა, გამომავალი ლოგიკა, გაყვანილობა, კონტაქტორი ან მყარი მდგომარეობის რელე, როგორც ეს შესაძლებელია. თუ გამომავალი ჩართულია, მაგრამ ტემპერატურა არ მოიმატებს, შეამოწმეთ გამათბობლის წრე და სენსორის მდებარეობა. თუ რეალური ტემპერატურა გადააჭარბებს, შეამოწმეთ დაყენება, სენსორის კონტაქტი, ტექნიკის გადართვა, გაგრილება და რეცეპტის ბოლო ცვლილებები.
იგივე ლოგიკა ვრცელდება პოზიციაზე. mold-open ბრძანება არ არის იმის მტკიცებულება, რომ ფირფიტა გადავიდა. შეადარეთ ბრძანების სტატუსი, სენსორის გამოხმაურება, ჰიდრავლიკური წნევა, საკეტები და ფიზიკური მექანიზმი.

შვიდსაფეხურიანი განგაშის პრობლემების მოგვარების თანმიმდევრობა
- გახადეთ ტერიტორია უსაფრთხო.შეაჩერეთ ავტომატური მოძრაობა, თუ მდგომარეობამ შეიძლება დააზიანოს აღჭურვილობა ან გამოაშკარავოს ადამიანი. დაიცავით მცენარის დამტკიცებული პროცედურა.
- ჩაწერეთ პირველი განგაში.გადაიღეთ ან ჩაწერეთ შეტყობინება, დრო, რეჟიმი, პროდუქტი, რეცეპტი, ციკლის ნაბიჯი და ნებისმიერი წინა მოვლენა. მოგვიანებით სიგნალიზაცია შეიძლება იყოს შედეგები.
- არ გადატვირთოთ დაუყოვნებლივ.გადატვირთვამ შეიძლება წაშალოს საუკეთესო მინიშნება. წაიკითხეთ განგაშის ისტორია და გაითვალისწინეთ, რომელი პირობა ვერ მოხერხდა პირველი.
- დაადგინეთ დაკარგული მდგომარეობა.განსაზღვრეთ, ელოდება თუ არა თანმიმდევრობა მზადყოფნას ტემპერატურისთვის, დამცავი დახურული, ყალიბის პოზიცია, აკუმულატორის პოზიცია, ჰაერის წნევა, ჰიდრავლიკური წნევა, მასალა, რობოტი სახლის ან სხვა დასაშვები.
- შეადარეთ HMI სტატუსი მანქანას.თუ ეკრანზე ნათქვამია, რომ ლიმიტის გადამრთველი გამორთულია, შეამოწმეთ მოწყობილობა, სამიზნე, კაბელი და გასწორება. თუ ეკრანი ამბობს, რომ ჩართულია, მაგრამ ფიზიკური მდგომარეობა არ ეთანხმება, შეჩერდით და გამოიკვლიეთ.
- გამოიყენეთ ხელით რეჟიმი მხოლოდ პროცედურის ფარგლებში.სირბილი თითო მექანიზმით, სწორი ზონით სუფთა და ყველა საჭირო დამცავი მექანიზმი აქტიური. არ გამოიყენოთ ხელით ბრძანებები მოუგვარებელი ჩაკეტვის დასამარცხებლად.
- შეამოწმეთ შეკეთება.გაასუფთავეთ მიზეზი, გადატვირთეთ ერთხელ, ჩაატარეთ კონტროლირებადი ხელით შემოწმება, შემდეგ დააკვირდით რამდენიმე ავტომატურ ციკლს, სანამ მანქანა ნორმალურ წარმოებას დააბრუნებთ.
როგორ ავიწროებს შეყვანის და გამომავალი ეკრანები ხარვეზს
შეყვანის ეკრანი აჩვენებს რას იღებს PLC სენსორებიდან, კონცენტრატორებიდან და გარე სისტემებიდან. გამომავალი ეკრანი აჩვენებს რას ბრძანებს PLC. ისინი ერთად ხელს უწყობენ მიმდევრობის პრობლემის განცალკევებას საველე-მოწყობილობის პრობლემისგან.
| დაკვირვება | რას გვთავაზობს | შემდეგი შემოწმება |
|---|---|---|
| ფიზიკური სენსორი იცვლება, შეყვანა არა | სენსორის, გასწორების, მიწოდების, გაყვანილობის ან შეყვანის არხის პრობლემა | შეამოწმეთ მოწყობილობა და წრე ელექტრული ნახაზის გამოყენებით |
| საჭირო შეყვანა არსებობს, გამომავალი არასოდეს ჩაირთვება | კიდევ ერთი დასაშვები, რეჟიმი, ტაიმერი, განგაში ან თანმიმდევრობა არის ბრძანების დაბლოკვა | გადახედეთ თანმიმდევრობის მდგომარეობას და ყველა მასთან დაკავშირებულ მდგომარეობას |
| გამომავალი ჩართულია, აქტივატორი არ მოძრაობს | გამომავალი მოწყობილობა, სარქველი, წამყვანი, ჰიდრავლიკური/პნევმატური მიწოდება ან მექანიკური შეზღუდვა | შეამოწმეთ ბრძანება საველე მოწყობილობაზე და შეამოწმეთ ენერგიის გზა |
| მოძრაობა ხდება, პოზიცია არასოდეს ადასტურებს | ლიმიტის გადამრთველის, გადამყვანის, სამიზნის, კალიბრაციის ან შეყვანის უკუკავშირის პრობლემა | შეადარეთ ფიზიკური მდგომარეობა უკუკავშირის მნიშვნელობასთან |
| სიგნალიზაცია მეორდება იმავე ციკლის წერტილში | განმეორებადი დრო, პოზიცია ან პროცესის მდგომარეობა | მიმართეთ შესაბამისი მნიშვნელობა და შეამოწმეთ ზუსტი თანმიმდევრობის გადასვლა |
ძალის გამომავალი ფუნქციები, თუ არსებობს, ეკუთვნის გაწვრთნილ ტექნიკურ პერსონალს. ნორმალური თანმიმდევრობის მიღმა გამომავალი ენერგიით გააქტიურებამ შეიძლება შექმნას მოულოდნელი მოძრაობა ან პროცესის ჩაკეტვის დამარცხება.
ქარხნის ხედი: აკონტროლეთ რეცეპტი და არა მხოლოდ მანქანა
ბევრი განმეორებადი „მანქანის გაუმართაობა“ იწყება არადოკუმენტირებული რეცეპტის ცვლილებებით. მეორე ცვლა მემკვიდრეობით იღებს განსხვავებულ ტემპერატურას, დაყოვნებას, სიჩქარეს, წნევას ან პროფილს, მაგრამ არ აქვს ჩანაწერი იმის შესახებ, თუ რატომ შეიცვალა. განგაში ხდება პირველი ხილული შედეგი.
პრაქტიკული ქარხნის ჩანაწერი მოიცავს პროდუქტის და ფორმის ნომერს, მანქანის მოდელს, მასალის ხარისხს, დამტკიცებული რეცეპტის გადახედვას, ოპერატორს, თარიღს, ცვლილების მიზეზს, ძველ მნიშვნელობას, ახალ მნიშვნელობას, გაზომილ შედეგს და დამტკიცებას. დაიცავით ძირითადი რეცეპტები და მიეცით ოპერატორებს საშუალება შეცვალონ მხოლოდ მათი როლისთვის საჭირო ველები.
შექმენით სტაბილური ფაილების სარეზერვო ასლები ექსპლუატაციის შემდეგ და დამტკიცებული პროცესის ცვლილების შემდეგ. თუ მნიშვნელობას არ აქვს დოკუმენტირებული ერთეული, უსაფრთხო დიაპაზონი ან ფუნქცია, დაადასტურეთ იგი ელექტრული და პროცესის დოკუმენტაციაში მის რედაქტირებამდე. კინგლის მიმდინარეობაგაყიდვების შემდგომი მომსახურების გვერდიასევე აღწერს ტრენინგს და პრევენციულ-შენარჩუნების მხარდაჭერას; აპარატის სპეციფიკური მხარდაჭერა უნდა გამოიყენოს სერიული ნომერი და პროგრამული უზრუნველყოფის რეალური ვერსია.
ხშირად დასმული კითხვები
რატომ არ იწყება მანქანა ავტომატურ რეჟიმში?
თანმიმდევრობა შეიძლება მოელოდეს უსაფრთხოების, ტემპერატურის, პოზიციის, წნევის, მასალის, რობოტის ან რეჟიმის მდგომარეობას. წაიკითხეთ პირველი აქტიური განგაში და შეამოწმეთ შესაბამისი შეყვანები დაწყებაზე განმეორებით დაჭერის ნაცვლად.
შემიძლია განგაშის გადატვირთვა და წარმოება?
მხოლოდ მიზეზის დადგენის შემდეგ ტერიტორია უსაფრთხოა და შესაბამისი მდგომარეობა აღდგება. განმეორებით გადატვირთვამ შეიძლება დამალოს წყვეტილი ხარვეზი ან გამოიწვიოს მოწყობილობის დაზიანება.
რა განსხვავებაა შეყვანასა და გამომავალს შორის?
შეყვანა არის სიგნალი, რომელსაც PLC იღებს, როგორიცაა ლიმიტის შეცვლა ან წნევის მდგომარეობა. გამომავალი არის ბრძანება, რომელსაც PLC აგზავნის, როგორიცაა სარქვლის, გამაცხელებლის ან დისკის კონტროლის ენერგია.
რატომ არის რეალური ტემპერატურა დაყენებული ტემპერატურისგან განსხვავებული?
ზონა შეიძლება კვლავ თბება, გაცივდეს, შეწუხდეს მასალის ნაკადით, შეზღუდული ხარვეზით, ან დაზარალდეს სენსორის, გამაცხელებლის, გადართვის ან დარეგულირების პრობლემამ. დაყენებული მნიშვნელობის შეცვლამდე შეამოწმეთ გამომავალი სტატუსი და ფიზიკური ზონა.
ყველა Kingle HMI ეკრანი იდენტურია?
არა. ეკრანები და ხელმისაწვდომი ფუნქციები განსხვავდება მანქანის მოდელის, პარამეტრების, PLC პროგრამის, კედლის სისქის კონტროლერისა და პროგრამული უზრუნველყოფის რევიზიის მიხედვით.