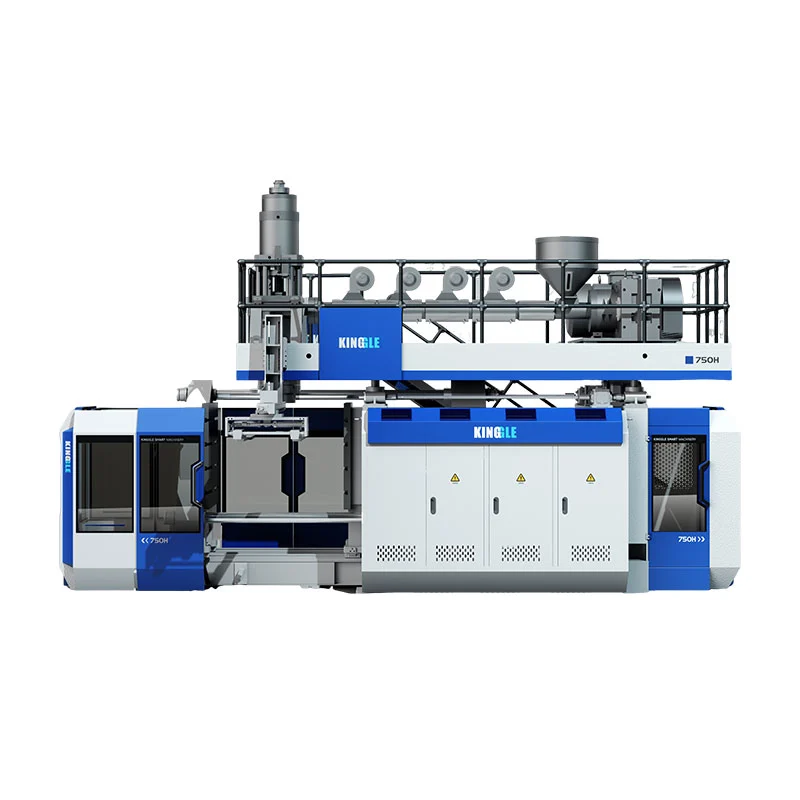
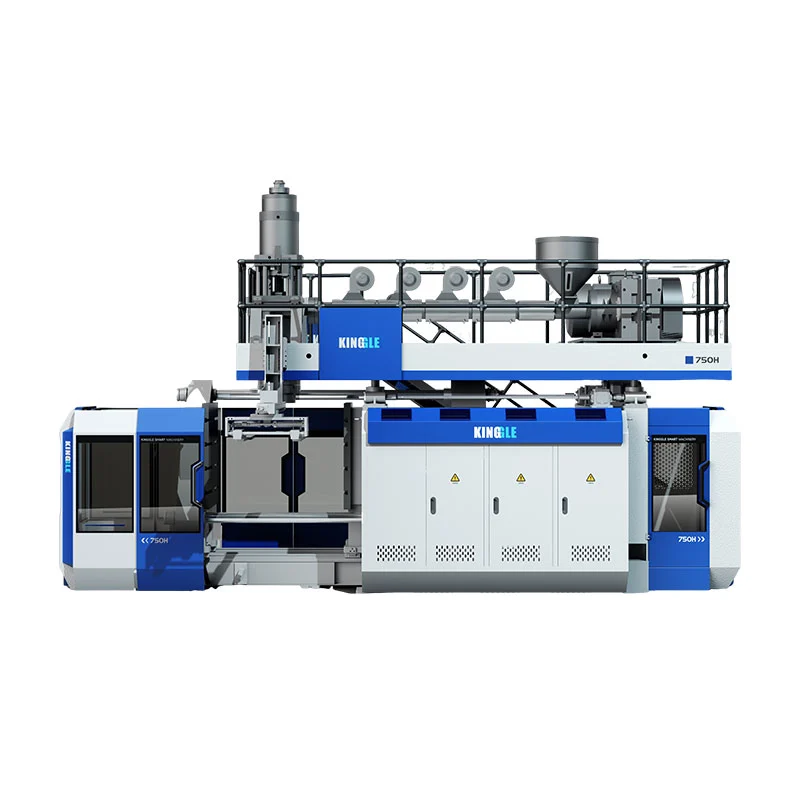
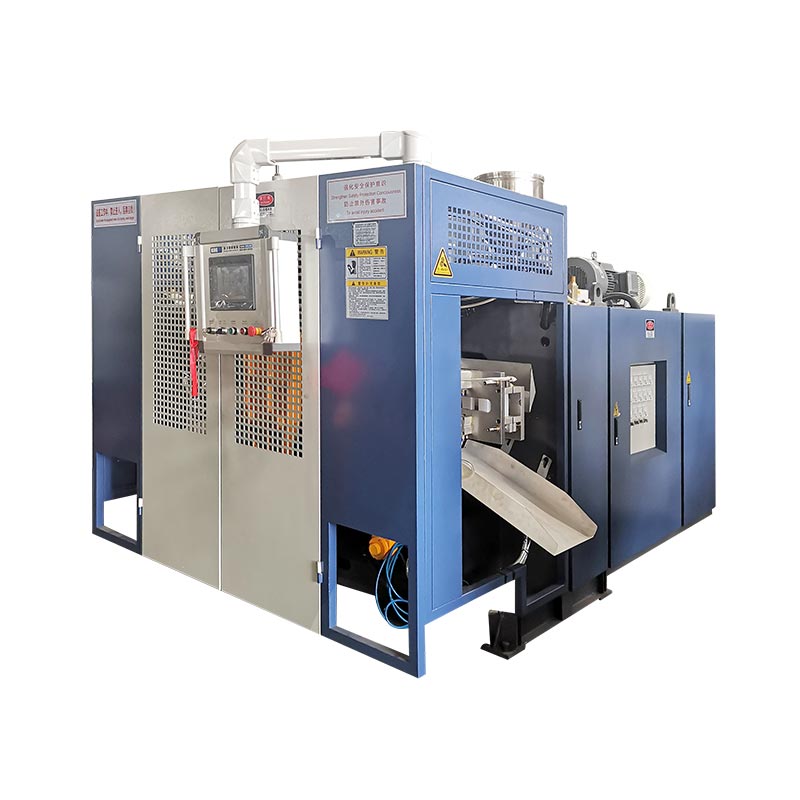
მეორე სადგური ცვლის, თუ როგორ იყენებს მანქანა ექსტრუზიის, გაგრილების და ყალიბის დამუშავების დროს. ის ავტომატურად არ აორმაგებს გაყიდვას, ამცირებს ენერგიას თითო ბოთლზე და არ ქმნის უფრო დიდ პროდუქტს. სამი დაწყვილებული Kinggle აპარატის ზომა აჩვენებს, თუ სად ჩანს რეალური განსხვავებები.

ნამდვილიერთი vs ორმაგი სადგურის დარტყმის ჩამოსხმის მანქანაშესაბამისად, შედარება არის სრული უჯრედული კვლევა და არა ვაგონების რაოდენობა. გადაწყვეტილებამ უნდა დააკავშიროს ბოთლი, წარმოების გრაფიკი, მთლიანი დნობის მოთხოვნა, ორი სადგურის თანმიმდევრობა და მიღებული ნაწილის მოთხოვნა.
რა იცვლება ერთსა და ორ სადგურს შორის?
ერთსადგურიანი უწყვეტი ექსტრუზიის დარტყმით ჩამოსხმის მანქანაში, ერთი ყალიბისა და დამჭერის პოზიცია იჭერს პარიზონს, ქმნის ნაწილს, აციებს და ათავისუფლებს მას. შემდეგი ჩამოსხმის მოვლენა უნდა მოერგოს ამ ერთი სადგურის თანმიმდევრობას.
ორსადგურიანი ან ორსადგურიანი ექსტრუზიის დარტყმით ჩამოსხმის მანქანა ცვლის ორ პოზიციებს საერთო ექსტრუზიის სისტემის გარშემო. ერთი სადგური შეიძლება იყოს აფეთქების, გაგრილების ან ნაწილობრივი მოხსნის ეტაპზე, ხოლო მეორე ემზადება შემდეგი პარიზონის დასაჭერად. ამიტომაც არის, რომ ორმაგი სადგურის აღჭურვილობა ასევე აღწერილია, როგორც ორმხრივი ან შატლის დარტყმის ჩამოსხმის მანქანა ზოგიერთ ბაზარზე.
ეს გამარტივებული თანმიმდევრობა ხსნის შესაძლებლობას და არა საბოლოო წარმოების სიჩქარეს. სადგურის მგზავრობა, პარიზონის ფორმირება, ყალიბის დახურვა, აფეთქება, გამონაბოლქვი, გაგრილება, ამოღება, მორთვა და ქვემო დინების გადატანა მაინც უნდა შეესაბამებოდეს ერთმანეთს. დამოუკიდებელ შატლ-მანქანის ლიტერატურაში ასევე ჩამოთვლილია ცალმხრივი და ორმხრივი კონფიგურაციები ცალკეული და მრავალსართულიანი საყრდენების თავებისგან, რაც ამტკიცებს, რომ ეს არის სხვადასხვა აღჭურვილობის არჩევანი.
არ აურიოთ სადგურების რაოდენობა, თავების რაოდენობა, ღრუს რაოდენობა და ფენების რაოდენობა
ციტატების მრავალი შეცდომა იწყება იმის გამო, რომ „ორმაგი“ გამოიყენება გაორმაგების გარეშე. ორსაფეხურიანი მანქანა სულაც არ არის ორთავიანი მანქანა, ორი ღრუს ყალიბი ან ორფენიანი ხაზი.
| ვადა | რა მნიშვნელობა აქვს | რას ცვლის | შეკითხვა მიმწოდებელს |
|---|---|---|---|
| ერთჯერადი ან ორმაგი სადგური | ჩამოსხმის და დამჭერის პოზიციები, რომლებიც მუშაობენ თანმიმდევრობით | მანქანების თანმიმდევრობა, ყალიბის დაყენების მოთხოვნა, გამომავალი პოტენციალი, ნაკვალევი და მართვა | რამდენი სრული ჩამოსხმის სადგური ალტერნატიულია ამ მანქანაზე? |
| ერთჯერადი ან მრავალთავიანი კვერი | Parisons ექსტრუდირებული ერთ ჩამოსხმის ღონისძიებაზე | რამდენი mold cavities შეიძლება იკვებება ერთდროულად და საჭირო გამოსასვლელი მოედანზე | რამდენი განყოფილება შედის და რა არის მათი ცენტრის მანძილი? |
| ერთი ან მრავალ ღრუს ყალიბი | ერთ ფორმაში ჩამოყალიბებული ნაწილები იხურება | ნაწილები ჩამოსხმის მოვლენაზე, ფორმის ზომა, გაგრილების ბალანსი და მორთვა | რამდენი გასაყიდი ნაწილი უნდა აწარმოოს ერთი ყალიბის მოვლენამ? |
| ერთჯერადი ან მრავალშრიანი | მასალის ფენები ნაწილის კედელში | ექსტრუდერები, საყრდენი არქიტექტურა, მასალების დამუშავება და პროცესის კონტროლი | რომელი მასალები და ფენის სტრუქტურა შედის ციტატაში? |
TheR&B უწყვეტი ექსტრუზიის შატლის მონაცემთა ფურცელი, მაგალითად, ჩამოთვლის ერთ და მრავალ პარიზულ საყრდენ თავებს ცალკე ერთი ან ორ სადგურიანი დამჭერის კონფიგურაციებისგან. Multi-parison tooling არის ერთი გამომავალი ბერკეტი; მეორე ჩამოსხმის სადგური სხვაა. წინადადებამ შეიძლება გამოიყენოს ორივე ბერკეტი ან გაერთიანდეს ორივე, ამიტომ ციტატაში თითოეული ცალკე უნდა იყოს იდენტიფიცირებული.
ტერმინოლოგია ასევე იცვლება რეგიონების მიხედვით. მყიდველებს შეუძლიათ მოძებნონ აორმაგი სადგურის დარტყმის ჩამოსხმის მანქანა, ორმაგი სადგურის დარტყმის ჩამოსხმის მანქანა, ორსადგურიანი ბოთლის აფეთქების მანქანაანორმხრივი შატლის დარტყმა. დაადასტურეთ ფიზიკური თანმიმდევრობა და არა მხოლოდ სახელის არჩევა.
ორიგინალური შედარება: სამი დაწყვილებული Kingle მანქანების ზომები
შემდეგი ანალიზი იყენებს სპეციფიკაციას, რომელიც გამოქვეყნებულია Kingngle-ის ექვს მიმდინარე პროდუქტის გვერდზე. თითოეულ წყვილს აქვს იგივე ნომინალური მაქსიმალური კონტეინერის ტევადობა, რაც აადვილებს სადგურის განსხვავებას. ფიგურები არის კატალოგის მითითებები და არ არის წარმოების გარანტია ყველა ბოთლის, ფისის, საფენის თავის ან ოფციონის შეფუთვისთვის.
| მოცულობა და მოდელი | სადგურები | გამოქვეყნებული გამომავალი ეტიკეტი | HDPE დნობის უნარი | აპარატის ზომები (L×W×H) | მარტივი L×W კონვერტი* | წონა | დამაგრების ძალა |
|---|---|---|---|---|---|---|---|
| 2ლKGB2L | მარტოხელა | მშრალი ციკლი 600 ც/სთ | 30 კგ/სთ | 3.1 × 1.7 × 2.5 მ | 5.3 მ² | 2,5 ტ | 40 კნ |
| 2ლKGB2D | ორმაგი | 600 × 2 ც/სთ მშრალი ციკლი | 55 კგ/სთ | 3.1 × 2.2 × 2.5 მ | 6.8 მ² | 4,5 ტ | 40 კნ |
| 5ლKGB5L | მარტოხელა | მშრალი ციკლი 500 ც/სთ | 55 კგ/სთ | 3.1 × 2.2 × 2.5 მ | 6.8 მ² | 3.0 ტ | 65 კნ |
| 5ლKGB5D | ორმაგი | 500 × 2 ც/სთ მშრალი ციკლი | 80 კგ/სთ | 3.2 × 2.2 × 2.5 მ | 7.0 მ² | 5,2 ტ | 65 კნ |
| 15ლKGB15L | მარტოხელა | მშრალი ციკლი 450 ც/სთ | 100 კგ/სთ | 4,5 × 2,2 × 2,8 მ | 9.9 მ² | 7,5 ტ | 165 კნ |
| 15ლKGB15D | ორმაგი | მშრალი ციკლი 450 × 2 ც/სთ | 120 კგ/სთ | 4,8 × 2,9 × 2,8 მ | 13.9 მ² | 12,5 ტ | 165 კნ |

რასაც დაწყვილებული მონაცემები ცხადყოფს
1. სადგურის რაოდენობა არ განსაზღვრავს ნაწილის მაქსიმალურ ზომას
Kinggle-ის თითოეულ წყვილში, კონტეინერის ნომინალური ტევადობა და გამოქვეყნებული შეკვრის ძალა იგივე რჩება: 2ლ და 40 კნ, 5ლ და 65 კნ, ან 15ლ და 165 კნ. მეორე სადგური ცვლის წარმოების თანმიმდევრობას; ის არ აქცევს 5L პლატფორმას 15L პლატფორმად.
ეს განსხვავება მნიშვნელოვანია მანქანის არჩევისას. ნაწილის მოცულობა, დაპროექტებული ფართობი, ფორმის ზომები და საჭირო დამჭერი ჯერ კიდევ უნდა მოერგოს პლატფორმას. კინგლისაფეთქების ჩამოსხმის მანქანის შერჩევის სახელმძღვანელოიწყება კონტეინერიდან სადგურების დათვლის არჩევამდე.
2. ორმაგი სადგურის წყვილები ამატებენ დნობის სიმძლავრეს, მაგრამ არა ერთი ფიქსირებული თანაფარდობით
გამოქვეყნებული HDPE დნობის სიმძლავრე იზრდება 30-დან 55 კგ/სთ-მდე 2ლ წყვილში, 55-დან 80 კგ/სთ-მდე 5L წყვილში და 100-დან 120 კგ/სთ-მდე 15L წყვილში. ეს ზრდა არ არის იდენტური და არ უნდა გადაიზარდოს უნივერსალურ „ორმაგი სადგურის მულტიპლიკატორად“.
ეს არის ყველაზე მნიშვნელოვანი შესაძლებლობების გაკვეთილი მონაცემებში. ორ სადგურს შეუძლია შექმნას მეტი ჩამოსხმის შესაძლებლობა, მაგრამ ექსტრუდერმა მაინც უნდა მიაწოდოს მთლიანი პარიზონის მასა. უფრო მძიმე ბოთლი, მეტი ციმციმი, მეტი ღუმელი ან მოკლე მოვლენის ინტერვალი ზრდის დნობის მოთხოვნას. როდესაც ექსტრუზია ხდება ბოთლი, სადგურის ხელმისაწვდომობის დამატება ვერ გადაჭრის მას.
3. წონა და სამონტაჟო კონვერტი ზომით განსხვავებულად იზრდება
ერთჯერადი მოდელიდან ორმაგ მოდელზე გადასვლა ზრდის მანქანის გამოქვეყნებულ წონას 2.5-დან 4.5 ტონამდე 2 ლ, 3.0-დან 5.2 ტონამდე 5 ლ და 7.5-დან 12.5 ტონამდე 15 ლ. გამოთვლილი L×W მანქანის კონვერტი იცვლება დაახლოებით 5,3-დან 6,8 მ²-მდე, 6,8-დან 7,0 მ²-მდე და 9,9-დან 13,9 მ²-მდე, შესაბამისად.
ამიტომ იატაკის ფართობი უსაფრთხოდ არ არის აღწერილი, როგორც "თითქმის იგივე" ან "ორჯერ დიდი". შედეგი დამოკიდებულია პლატფორმაზე. არც მანქანა-კონვერტის გაანგარიშება არ არის ქარხნული განლაგება: სერვისზე ხელმისაწვდომობა, მასალების მიწოდება, გაგრილების კოლექტორები, საკონტროლო კაბინეტები, ნაწილების გამონადენი და ობის დამუშავებას ჯერ კიდევ სჭირდება სივრცე. გამოიყენეთ Kingle'sძალა, ჰაერი, წყალი და განლაგების სახელმძღვანელოსაიტის გეგმის გაყინვამდე.
4. მშრალი ციკლის ეტიკეტი არის შედარების სიგნალი და არა მიწოდების დაპირება
მშრალი ციკლი აღრიცხავს მანქანის მოძრაობას მზა ნაწილის წარმოების პირობების დადასტურების გარეშე. ფაქტობრივი გამომავალი უნდა მოიცავდეს პარიზონის ფორმირებას, დარტყმისა და გამონაბოლქვის დროს, გაგრილებას, გამოდევნას, მორთვას, ხარისხის დაკარგვას და დაგეგმილ გაჩერებებს. 15 ლიტრიანი სქელი ბოთლი და მსუბუქი 500 მლ ბოთლი არ შეიძლება მინიჭებული იყოს ერთი და იგივე გამომავალი მხოლოდ იმიტომ, რომ ისინი მუშაობენ სადგურების იგივე რაოდენობის მქონე მანქანაზე.
გამოთვალეთ გამოსავალი ჩამოსხმის მოვლენებიდან და მასის ბალანსი
დაიწყეთ პროდუქტით და იმუშავეთ უკან. ნუ დაიწყებთ კატალოგის ნომრის ცვლის საათებზე გამრავლებით.
ნაბიჯი 1: განსაზღვრეთ საჭირო კარგი გამომავალი
გადააკეთეთ დადასტურებული მოთხოვნა კარგ ნაწილებად საათში დაგეგმილი წარმოების საათების, დაგეგმილი ცვლილებებისა და ქარხნის ხელმისაწვდომობის საკუთარი ვარაუდების გამოყენებით. შეინახეთ მოთხოვნის სცენარები ცალკე - საბაზო, სეზონური პიკი და მომავალი ზრდა - ასე რომ, ჭარბი სიმძლავრე ჩანს და არა დამალული ერთი ოპტიმისტური სამიზნე.
ნაბიჯი 2: გაზომეთ ერთი სრული ჩამოსხმის მოვლენა
შემოთავაზებული ფორმისთვის, ჩაწერეთ პარიზონების რაოდენობა, წარმოქმნილი ნაწილები, მთლიანი პარიზონის მასა, დასრულებული ნაწილის მასა, ფლეშ/ხელახალი მარშრუტი, მოვლენის სტაბილური ინტერვალი და მიღებული ხარისხის შედეგი. ჩამოსხმის მოვლენა ნიშნავს, რომ ერთი ფორმა იჭერს პარიზონის მასალას და აწარმოებს მის ნაწილებს.
კარგი ნაწილები/სთ = ჩამოსხმის მოვლენები/სთ × ნაწილები მოვლენაზე × მიღებული წილადი
მთლიანი დნობის მოთხოვნა (კგ/სთ) = ჩამოსხმის მოვლენები/სთ × მთლიანი პარიზონის მასა მოვლენაზე (კგ)
მიღებული ფრაქცია უნდა მოდიოდეს შეთანხმებული საცდელიდან ან მცენარის პატიოსანი ვარაუდიდან. მთლიანი პარიზონის მასა მოიცავს მასალას, რომელიც შედის ჩამოსხმის პროცესში და არა მხოლოდ მზა ბოთლში. თუ ფლეში ხელახლა დამუშავდა, მისი მართვა და ხელახალი დანერგვა კვლავ გავლენას ახდენს ხაზზე.
ნაბიჯი 3: შეამოწმეთ ბოთლები ერთი ხაზით
შეადარეთ დნობის მთლიანი მოთხოვნა შემოთავაზებულ ექსტრუდერთან რეალური მასალის ქვეშ. შემდეგ დაადასტურეთ ობის გაგრილება, ჰაერის აფეთქება, ნაწილის ამოღება, მორთვა, გაჟონვის ტესტირება, ტრანსპორტირება, შეფუთვა და საფქვავი სიმძლავრე. ყველაზე დაბალი მდგრადი ეტაპი ადგენს ხაზის გამომავალს.
უფრო ფართო უწყვეტი მანქანით გამომავალი ლოგიკისთვის იხილეთ Kinggle'sუწყვეტი დარტყმის ჩამოსხმის მანქანის სახელმძღვანელო. თუ ნაწილის წონა ან კედლის განაწილება იცვლება სიჩქარის ცდების დროს, გამოიყენეთparison პროგრამირების სახელმძღვანელოდა გადაამოწმეთ კედლების იგივე ადგილები თითოეულ მდგომარეობაში.
რომელი კონფიგურაცია შეესაბამება წარმოების გეგმას?
ერთი სადგური, როგორც წესი, უფრო სუფთა სიაა, როდესაც…
- დამოწმებული მოთხოვნა შეესაბამება ერთ ჩამოსხმის სადგურს მისაღები საოპერაციო ზღვრით;
- პროდუქტის ცვლილებები ხშირია ან წარმოების პერიოდი ხანმოკლეა;
- ერთი ჩამოსხმის ნაკრები სასურველია ბიუჯეტის, მოვლის ან ვალიდაციის მიზეზების გამო;
- ნაწილის, ჩამოსხმის ან ამოღების მეთოდი ცვალებად განლაგებას ნაკლებად პრაქტიკულს ხდის;
- ქარხნის ფართი, ლიფტინგის წვდომა ან ქვედა დინების ავტომატიზაცია შეზღუდულია;
- პროექტი შემოდის ბაზარზე, სადაც მოთხოვნა ჯერ არ არის დადასტურებული.
ორმაგი სადგური იმსახურებს სრული ხაზის შესწავლას, როდესაც…
- სტაბილური განმეორებითი მოთხოვნა აღემატება რეალისტურ ერთსადგურიან გამომავალს;
- ორ შესატყვისი ჩამოსხმის სადგურს შეუძლია განახორციელოს განმეორებადი პროცესი;
- ექსტრუდერს და საყრდენს შეუძლია მიაწოდოს საჭირო მთლიანი დნობის სიჩქარე;
- გაგრილება ტოვებს სასარგებლო დროს ფორმირების მონაცვლეობით მუშაობისთვის;
- მორთვა, ტესტირება და მასალების დამუშავება შეუძლია მიიღოს გაზრდილი ნაკადი;
- დამატებით ფორმას, მანქანას და კომუნალურ ფარგლებს აქვს დასაცავი ბიზნეს საქმე.
არცერთი სია არ ცვლის პროდუქტის საცდელს. ეს ხელს უშლის შესყიდვის გავრცელებულ შეცდომას: განიხილება მეორე სადგური, როგორც დამოუკიდებელი გამომავალი აქსესუარი. ეს არის სისტემური გადაწყვეტილება, რომელიც ცვლის ხელსაწყოებს, კონტროლს, ექსპლუატაციას და ნაწილების დინებას ქარხანაში.
კომუნალურმა და ქვედა დინების აღჭურვილობამ შეიძლება წაშალოს სადგურის უპირატესობა
ორმაგი სადგურის ხაზმა შეიძლება მეტი სითბო გაგზავნოს ყალიბის გაგრილების სისტემაში და შექმნას ჩამოსხმის მოვლენები ერთმანეთთან უფრო ახლოს. შეკუმშულმა ჰაერმა უნდა შეინარჩუნოს წნევა და მიაწოდოს ნაკადი მაშინ, როცა ხაზი ამას მოითხოვს და არა მხოლოდ უმოქმედო მდგომარეობაში. გამაგრილებელმა წყალმა უნდა მიაღწიოს ორივე ფორმის წრეს სტაბილური პირობებით. ელექტრული განაწილება, ჰიდრავლიკური გაგრილება და კაბინეტის გარემო უნდა შეესაბამებოდეს საბოლოო მშენებლობას.
არ გამოთვალოთ მცენარეთა მომსახურება შედარების ცხრილიდან. Kinggle-ის ზოგიერთი ამჟამინდელი ვებ სპეციფიკაცია იყენებს არათანმიმდევრულ ერთეულ ტიპოგრაფიას და საშუალო ენერგიის მაჩვენებლები არ აღწერს პროდუქტის იდენტურ ტესტს. მოითხოვეთ პროექტის სპეციფიკური კომუნალური ფურცელი, ელექტრო ნახაზი და ზოგადი მოწყობის ნახაზი შეკვეთილი კონფიგურაციისთვის.
შეამოწმეთ ყველა პროცესი ფორმის გახსნის შემდეგ
- შეუძლია თუ არა გამოსატან აღჭურვილობას ნაწილების მიღება ალტერნატიული სადგურებიდან?
- შეუძლია თუ არა მორთვა გაუმკლავდეს რეალურ ნათებას და კისრის/ქვედა გეომეტრიას?
- შეუძლია თუ არა გაჟონვის ტესტერს შეამოწმოს ყველა ღრუ საჭირო ხაზის სიჩქარით?
- შეუძლია თუ არა კონვეიერებს თავიდან აიცილოს შეჯახება, დაგროვება და ნაწილის დეფორმაცია?
- შეუძლია თუ არა საფქვავი და ბლენდერი გაუმკლავდეს ციმციმს, ხელახლა გახეხვის პროპორციის დესტაბილიზაციის გარეშე?
- შეუძლიათ თუ არა ოპერატორებს უსაფრთხოდ მიაღწიონ ორივე სადგურს დამტკიცებული ინსპექტირებისა და შეცვლის სამუშაოებისთვის?
თუ უფრო სწრაფი სირბილი ქმნის კედლის არასტაბილურ სისქეს, ციმციმს, გაგრილების დამახინჯებას ან განმეორებით სიგნალიზაციას, დააკავშირეთპრევენციული მოვლის ჩანაწერიკინგლისთან ერთადHMI პრობლემების მოგვარების მეთოდირეცეპტის ცვლილებებით ფიზიკურ შეფერხების დამალვამდე.

შეადარეთ მთლიანი დაყენებული ღირებულება და არა მარტო მანქანის ფასი
მყიდველმა, რომელიც ეძებს პლასტმასის ბოთლის დამზადების მანქანის ფასს, შეიძლება მიიღოს ორი შეთავაზება, რომლებიც არ არის ექვივალენტური. შეიძლება მოიცავდეს მეორე ჩამოსხმის კომპლექტს, ამოღება და გაჟონვის ტესტირება; მეორეს შეუძლია აჩვენოს მხოლოდ ბაზის ჩამოსხმის მანქანა. შესაბამისად, ქვედა სათაურის ფასი შეიძლება აღწერდეს ნაკლებად სრულყოფილ საწარმოო უჯრედს.
| ხარჯების ფენა | ერთსადგურიანი კითხვა | ორსადგურიანი შეკითხვა |
|---|---|---|
| მანქანის პლატფორმა | რომელი ექსტრუდერი, დამჭერი, კონტროლი და სტანდარტული დამხმარეები შედის? | რომელი დამატებითი ვაგონი, დამჭერი, დარტყმა და მართვის მოწყობილობა შედის? |
| ყალიბები და კვდება თავი | მოყვება ერთი სრული ყალიბი და სწორი გამოსასვლელი პაკეტი? | მოყვება თუ არა ჩამოსხმის ორი შესატყვისი სადგური და არის თუ არა თავების რაოდენობა და გამოსასვლელის სიმაღლე ხელსაწყოს გეგმის იდენტური? |
| ქარხნული მომსახურება | რა ელექტროენერგია, ჰაერი, წყალი და იატაკი/დატვირთვაა საჭირო? | შეუძლია თუ არა არსებულ სერვისებს ქარხნის ერთდროული მოთხოვნის პირობებში უფრო სწრაფი მოვლენების თანმიმდევრობის მხარდაჭერა? |
| ქვედა დინების უჯრედი | ამოღების, მორთვის, ტესტირების, გადაცემის და დაფქვის რომელი საფეხურებია ხელით თუ ავტომატური? | შეუძლია თუ არა ყველა ქვედა დინების საფეხურს ნაწილების მიღება ალტერნატიული სადგურებიდან დაგროვების გარეშე? |
| შეცვლა და დადასტურება | რამდენი დრო სჭირდება ერთი ფორმისა და რეცეპტის შეცვლას მყიდველის პროცედურის მიხედვით? | როგორ ხდება ორი სადგურის გასწორება, კვალიფიკაცია და აღდგენა პროდუქტის შეცვლის შემდეგ? |
| საოპერაციო რისკი | რა გამომავალი იკარგება, თუ ერთი ჩამოსხმის სადგური შეჩერდება? | შესაძლებელია თუ არა რომელიმე სადგურის უსაფრთხოდ იზოლირება და რა ხდება საერთო ექსტრუზიის თანმიმდევრობასთან? |
სასარგებლო ეკონომიკური შედარება იყენებს იგივე პროექტის საზღვრებს ორივე მხრიდან. ჩართეთ ჩამოსხმის მანქანა, ყალიბები, საყრდენი თავი, დამხმარე საშუალებები, მონტაჟი, ექსპლუატაცია, ტრენინგი და ქარხნული მოდიფიკაციები. შემდეგ შეაფასეთ შრომა, კომუნალური მომსახურება, დაგეგმილი ტექნიკური მომსახურება, ცვლილებების დაკარგვა, ხარისხის დაკარგვა და შეფერხება მყიდველის საკუთარი საოპერაციო დაშვებების გამოყენებით.
ღირებულება პროდუქტზე = მთლიანი ღირებულება შედარების პერიოდში ÷ მიღებული ნაწილები წარმოებული იმავე პერიოდში
მრიცხველმა და მნიშვნელმა უნდა გამოიყენონ ერთი და იგივე დროის ფანჯარა და მასშტაბი. არ განათავსოთ ორმაგი სადგურის კაპიტალის ფიგურა ერთსადგურიანი მშრალი ციკლის გამომავალი გამოსავლის ზემოთ, ან არ შეადაროთ ავტომატური ორმაგი ხაზი საბაზისო ერთ მანქანასთან, რომელიც გამორიცხავს მორთვას და ტესტირებას. თუ მოთხოვნა ვერ გამოიყენებს დამატებულ გამომუშავებას, უმოქმედო სიმძლავრე რჩება ღირებულებად. თუ მოთხოვნა აღემატება ერთი სადგურის შესაძლებლობებს, გამოტოვებული წარმოება და ზეგანაკვეთური სამუშაო ასევე ხარჯებია.
ფასი კვლავ მოქმედებს შესყიდვის შეზღუდვაზე, მაგრამ ის მიეკუთვნება ტექნიკურ მორგებას. სთხოვეთ Kinggle-ს, დაადგინოს ყველა შემავალი კომპონენტი და ყველა მყიდველის მიერ მიწოდებული საქონელი, რათა შეთავაზების შედარება შესაძლებელი იყოს სტრიქონ-სტრიქონში.
უკეთესი RFQ გამოყოფს გარანტირებულ პირობებს კატალოგის მითითებისგან
გაუგზავნეთ იგივე შეყვანის ფურცელი ყველა მომწოდებელს. წინააღმდეგ შემთხვევაში, ორი ციტატა შეიძლება გამოიყენოს განსხვავებული ვარაუდები და მაინც შედარებადი ჩანდეს.
| RFQ ველი | საჭირო შეყვანა | რატომ ცვლის სადგურის გადაწყვეტილებას |
|---|---|---|
| ნაწილი | ნახაზი ან ნიმუში, მაქსიმალური ზომები, კისერი/დასრულება, სახელური, გამყოფი ხაზი და მორთვა | განსაზღვრავს ყალიბის მორგებას, მოძრაობას და ქვედა დინების მუშაობას |
| მასალა | ფისის ზუსტი ხარისხი, ფერი, დანამატები, რეგრინდ/PCR გეგმა და მომწოდებლის მონაცემები | ცვლის დნობის ქცევას, მთლიან გამტარუნარიანობას და გაგრილებას |
| მასა და კედელი | დასრულებული წონა, მთლიანი პარიზონი/ფლეშ შეფასება, კედლის კრიტიკული მდებარეობა და ტოლერანტობა | აქცევს ციკლის მიზნებს დნობის მოთხოვნად და ხარისხის მტკიცებულებად |
| მოთხოვნა | კარგი ნაწილები საათში, ცვლა, წელი და პიკის სეზონი; SKU/გაცვლის გეგმა | აჩვენებს, შეიძლება თუ არა მეორე სადგურის ნაყოფიერად დატვირთვა |
| ხელსაწყოები | სადგურების რაოდენობა, ჩიპების გამოსასვლელები, ღრუები, ცენტრის მანძილი, ყალიბების ნაკრები და გაგრილების განლაგება | ხელს უშლის "ორმაგი სადგურის" დამალვას სხვადასხვა თავის ან ღრუს ვარაუდისგან |
| ხარისხიანი | წონა, განზომილებიანი, კედელი, გაჟონვა, ვარდნა, ზედა დატვირთვა ან სხვა შეთანხმებული ტესტები | განსაზღვრავს კარგ გამომუშავებას მოძრაობის სიჩქარის ნაცვლად |
| ქარხანა | სიმძლავრის სტანდარტი, ჰაერი/წყლის პირობები, იატაკისა და ჭერის ლიმიტები, ამწე ბილიკი და ქვედა დინების აღჭურვილობა | ამოწმებს შესაძლებელია თუ არა სრული ორსადგურიანი უჯრედის დაყენება და მხარდაჭერა |
ჩაწერეთ ეს ნივთები მიღების საცდელი პერიოდის განმავლობაში
- მანქანა, ყალიბი, საძირკვლის თავი, ფისი და რეცეპტის იდენტურობა.
- სტაბილური ჩამოსხმა-მოვლენის ინტერვალი თითოეული სადგურისთვის - არა ერთი ყველაზე სწრაფი მოვლენა.
- მთლიანი პარიზონის მასა, მზა ნაწილის წონა და ფლეშ მარშრუტი.
- მიღებული ნაწილები ღრუს და სადგურის მიხედვით შეთანხმებული ტესტის ფანჯარაზე.
- კრიტიკული კედელი, განზომილებიანი და ფუნქციური შედეგები.
- რეალური ჰაერი, წყალი და ელექტრული პირობები ნაჩვენები დატვირთვის ქვეშ.
- განგაშის, გაჩერების და ხელით ჩარევის ჩანაწერი სასამართლო პროცესის დროს.
ეს ჩანაწერი აქცევს „ერთჯერადი სადგურის წინააღმდეგ“ გადაწყვეტილებად, რომელიც დაფუძნებულია მყიდველის პროდუქტზე. ის ასევე უზრუნველყოფს ექსპლუატაციაში გაშვების საბაზისო ხაზს მომავალი პრობლემების აღმოფხვრისა და პრევენციული მოვლისთვის.
ხშირად დასმული კითხვები
რომელია უფრო სწრაფი: ერთსაფეხურიანი თუ ორადგილიანი დარტყმითი ჩამოსხმის მანქანა?
ორსადგურიან მანქანას აქვს უფრო მაღალი გამომავალი პოტენციალი, რადგან ორი ჩამოსხმის სადგური მონაცვლეობს საერთო ექსტრუზიის სისტემის გარშემო. ფაქტობრივი კარგი გამომავალი კვლავ დამოკიდებულია დნობის სიმძლავრეზე, პარიზონის რაოდენობაზე, გაგრილებაზე, ნაწილების ამოღებაზე, ქვედა დინების აღჭურვილობასა და მიღებულ ხარისხზე.
ორადგილიანი საფეთქლის ჩამოსხმის მანქანა ორმაგდება თუ არა წარმოებას?
ავტომატურად არა. გამოქვეყნებული მშრალი ციკლის ფიგურები შეიძლება აჩვენოს ორი ალტერნატიული სადგური, მაგრამ გაყიდვადი გამომუშავება შეიძლება შეიზღუდოს დნობის მთლიანი მოთხოვნით, გაგრილებით, მორთვით, ტესტირებით, გაჩერებებით ან უარყოფით. შეამოწმეთ მანქანა რეალურ პროდუქტთან და მასალასთან.
ორსადგურიანი მანქანა იგივეა, რაც ორთავიანი მანქანა?
No. სადგურის რაოდენობა აღწერს ყალიბისა და დამჭერის პოზიციებს. თავთა რაოდენობა აღწერს რამდენი პარიზონი არის ექსტრუდირებული ჩამოსხმის მოვლენისთვის. მანქანას შეუძლია გააერთიანოს ორი სადგური ერთ ან რამდენიმე საცავთან.
შეუძლია თუ არა ორ სადგურს სხვადასხვა ფორმების გაშვება?
არ იფიქროთ, რომ მათ შეუძლიათ ეფექტურად აწარმოონ დაუკავშირებელი პროდუქტები. სადგურები იზიარებენ ექსტრუზიის და პროცესის პირობებს, ამიტომ პროდუქტის მასა, პარიზის დრო, გაგრილება და ქვედა დინების სამუშაოები თავსებადი უნდა იყოს. დაადასტურეთ ზუსტი მოწყობა ინჟინერიის დროს.
უნდა ავირჩიო ერთი ან ორმაგი სადგური 5 ლიტრიანი კონტეინერებისთვის?
კონტეინერის მოცულობა მხოლოდ პლატფორმის იდენტიფიცირებას ახდენს. შეარჩიეთ სადგურების რაოდენობა დამოწმებული კარგი ნაწილების მოთხოვნიდან, პროდუქტის წონა, გაშვების სიგრძე, ყალიბისა და საყრდენის გეგმა, ხელმისაწვდომი კომუნალური მომსახურება, ქარხნის განლაგება და ქვედა დინების სიმძლავრე.
როგორ უნდა გამოითვალოს აფეთქების ჩამოსხმის აპარატის გამომუშავება?
გამოიყენეთ ჩამოსხმის მოვლენები საათში გამრავლებული ნაწილებზე თითო მოვლენაზე და მიღებულ წილადზე. შეამოწმეთ შედეგი მთლიანი დნობის მოთხოვნილების, გაგრილებისა და ყოველი ქვედა დინების საფეხურის წინააღმდეგ. არ გამოიყენოთ მშრალი ციკლი, როგორც წარმოების პროდუქტი.
რა ინფორმაციაა საჭირო ერთი წინააღმდეგ ორმაგი სადგურის ციტატისთვის?
მოგვაწოდეთ ნაწილის ნახაზი, მასალის ხარისხი, დასრულებული და მთლიანი პარიზონის მასა, კედლებისა და ხარისხის მოთხოვნები, კარგი ნაწილების მიზანი, SKU გეგმა, ყალიბისა და ღრუს კონცეფცია, კომუნალური მომსახურება, განლაგება და ქვედა დინების აღჭურვილობა.