ამ გვერდზე
- რა არის დარტყმითი ჩამოსხმის მანქანა?
- როგორ მუშაობს აფეთქების ჩამოსხმა
- ტიპები პროცესის მიხედვით: EBM, IBM, ISBM
- აპარატის შიგნით: ნაწილები, რომლებიც განსაზღვრავენ ხარისხს
- ტიპები სტრუქტურისა და მოდელის დიაპაზონის მიხედვით
- მასალები, რომლებსაც ჩვენ ვატარებთ
- რას აკეთებენ დარტყმის ჩამოსხმის მანქანები
- გამომავალი და ღირებულება: რიცხვები, რომლებიც მნიშვნელოვანია
- როგორ დაგეხმარებით არჩევაში
- ხარისხი, ტესტირება და რასაც ჩვენ ვუყურებთ
- რა განაპირობებს მანქანის ფასს
- ყიდვა მწარმოებლისგან
- FAQ
რა არის დარტყმითი ჩამოსხმის მანქანა?
დარტყმით ჩამოსხმის მანქანა პლასტმასის ფისს ღრუ ნაწილებად აქცევს მისი დნობით, რბილ ფორმაში ფორმირებით და ამ ფორმის შიგნით შეკუმშული ჰაერის აფეთქებით, ასე რომ ის ყალიბს ეჭიდება. როდესაც პლასტმასი გაცივდება და ყალიბი იხსნება, თქვენ გაქვთ მზა ღრუ პროდუქტი - ბოთლი, ქილა, ბარაბანი, ავზი. თითქმის ყველა ხისტი პლასტმასის კონტეინერი, რომელსაც თქვენ ამუშავებთ, იწყებოდა ამა თუ იმ სახის დარტყმით ჩამოსხმის მანქანაზე.
კატეგორია ფართოა, რადგან ნაწილები ძალიან განსხვავებულია: 100 მლ წვეთოვანი ბოთლი და 220 ლიტრიანი ქიმიური ბარაბანი ორივე „დარტყმით არის ჩამოსხმული“, მაგრამ არაფერია ამ ორი აპარატის შესახებ. კარგად არჩევა ნიშნავს ორი რამის გაგებას - როგორ იქმნება რბილი ფორმა (აპროცესის ტიპი) და როგორ არის აგებული მანქანა მის მიწოდებისთვის (სტრუქტურა). ორივეს რიგრიგობით მივიღებთ.
როგორ მუშაობს აფეთქების ჩამოსხმა
ექსტრუზიის დარტყმით ჩამოსხმა - პროცესი უმეტეს სამრეწველო კონტეინერების უკან - მიმდინარეობს მჭიდრო მარყუჟში. მისი გაგება ცხადყოფს ყველა შემდგომ გადაწყვეტილებას (ღირებულება, გამომუშავება, ხარისხი):
- დნება და მეტრი.ექსტრუდერის ხრახნი დნება ფისს და უბიძგებს მუდმივ, ერთგვაროვან ნაკადს კაფის თავისკენ.
- შექმენით პარიზონი.დნობა გამოდის საძირკვლის თავიდან ღრუ მილის სახით - პარიზონი. კედლის სისქის კონტროლერი აყალიბებს მილს მის სიგრძეზე ისე, რომ პლასტიკური ჯდება იქ, სადაც ნაწილს სიმტკიცე სჭირდება.
- დამჭერი.ყალიბი იხურება პარიზონის გარშემო. სინქრონული დამაგრება და პირდაპირი წნევით ჩაკეტვა აკავებს ფირფიტებს პარალელურად, რათა ნაწილი არ ციმციმდეს.
- აფეთქება.საფეთქლის ქინძისთავით შეჰყავს ჰაერი (ბევრ ნაწილზე ქვემოდან აფეთქებული სისტემით) და პარიზონი იბერება ღრუსკენ და იღებს საბოლოო ფორმას.
- მაგარია.ნაწილი ჯდება გაცივებულ ფორმასთან. ეს ჩვეულებრივ ყველაზე გრძელი ნაბიჯია და ის - არა ექსტრუდერი - ადგენს თქვენი ციკლის დროს.
- ამოღება და დასრულება.ყალიბი იხსნება, რობოტის მკლავი ამოიღებს ნაწილს და ფლეში იჭრება. ავტომატიზებულ ხაზზე ეს მუშაობს უპილოტო.
ამ ნაბიჯებიდან ორი მშვიდად წყვეტს მთელი ხაზის ეკონომიკას. პარიზონის პროფილირება ადგენს, თუ რამდენი ფისოვანია თითოეული ნაწილი; გაგრილების კომპლექტი რამდენად სწრაფად შეგიძლიათ მათი დამზადება. მიიღეთ ეს ორი სწორად და დანარჩენი მანქანა დიდწილად საკუთარ თავზე ზრუნავს – რის გამოც ისინი უფრო მეტ ყურადღებას იმსახურებენ, ვიდრე მყიდველები, როგორც წესი, პირველ რიგში ადარებენ სათაურის სპეციფიკაციებს.
ტიპები პროცესის მიხედვით: EBM, IBM და ISBM
დარტყმითი ჩამოსხმის აპარატის სამი ძირითადი პროცესის ტიპი არსებობს. განსხვავება მთლიანად არისროგორ კეთდება რბილი ფორმასანამ ის ააფეთქეს.
| ტიპი | როგორ იქმნება ფორმა | საუკეთესო ამისთვის | ტიპიური პროდუქტები |
|---|---|---|---|
| ექსტრუზია (EBM) | პარიზონი მილის სახით ამოწურეს, შემდეგ ააფეთქეს | სახელურიანი და დიდი ღრუ ნაწილები | ჯერის ქილა, დასარტყამი, ტანკები, ბოთლები |
| ინექცია (IBM) | საინექციო ჩამოსხმის პრეფორმა, შემდეგ აფეთქებული | პატარა, მაღალი სიზუსტის კონტეინერები | ფარმას ბოთლები, კოსმეტიკური ქილები |
| ინექციის გაჭიმვა (ISBM) | პრეფორმა ინექციური, დაჭიმული და აფეთქებული | გამჭვირვალე, ძლიერი PET ბოთლები | წყლისა და გამაგრილებელი სასმელის ბოთლები |
ექსტრუზიის დარტყმით ჩამოსხმა (EBM)არის სამრეწველო კონტეინერების და პროცესი, რომელსაც ჩვენ ვაშენებთ. იმის გამო, რომ სხეული, სახელური და კისერი ერთ კადრში ყალიბდება, EBM აწარმოებს დამუშავებულ და დიდ ნაწილებს, რომლებსაც სხვა პროცესები ვერ ახერხებენ.ინექციური დარტყმის ჩამოსხმა (IBM)ჯერ აყალიბებს ზუსტ პრეფორმას, იძლევა შესანიშნავ სიზუსტეს პატარა ბოთლის ყელზე, მაგრამ არ აქვს სახელურები და დიდი ნაწილები.ინექციის გაჭიმვა (ISBM)ჭიმავს PET პრეფორმას გამჭვირვალობისა და სიმტკიცისთვის, რომელსაც ხედავთ წყლის ბოთლებში - განსხვავებული პროდუქტის ოჯახი HDPE სამრეწველო ნაწილებისგან.
პრაქტიკაში არჩევანი იშვიათად არის ორაზროვანი. ქილა, ბარაბანი, ავზი ან ნებისმიერი დამუშავებული ან დიდი კონტეინერი არის ექსტრუზიის ნაწილი; IBM და ISBM ეკუთვნის პატარა ზუსტ ბოთლებს და გამჭვირვალე PET-ს. იმის ცოდნა, თუ რომელ ოჯახს მიეკუთვნება თქვენი პროდუქტი, სანამ მანქანებს შეარჩევთ, დაზოგავს ციტატების შედარებას ორი პროცესისთვის, რომლებიც არასდროს შეესაბამებოდა.
აპარატის შიგნით: ნაწილები, რომლებიც განსაზღვრავენ ხარისხს
ორ მანქანას შეუძლია იზიაროს ერთი და იგივე სათაურის სიმძლავრე და სრულიად განსხვავებულად მოიქცეს, რადგან ხარისხი ცოცხლობს კომპონენტებში. ეს ის ნაწილებია, რაზეც ჩვენს ინჟინრებს ყველაზე მეტად აინტერესებთ:
| კომპონენტი | რასაც აკეთებს | რატომ აქვს მნიშვნელობა |
|---|---|---|
| ექსტრუდერი და ხრახნი | დნება და გაზომავს ფისს | 50-100 მმ ხრახნები 24-25 ლ/D იძლევა სტაბილურ, ერთგვაროვან HDPE დნობას - თანმიმდევრული ნაწილების საფუძველს. |
| Die head + parison controller | აყალიბებს და აპროფილებს პარიზონის კედელს | MOOG 100-პუნქტიანი კედლის სისქის კონტროლერი არის ყველაზე დიდი ბერკეტი ფისის ღირებულებასა და ნაწილის სიძლიერეზე |
| სამაგრი ერთეული | ხურავს და უჭერს ფორმას | ორმაგი გამწევი ღეროს სინქრონული დამაგრება + ზეთის ცილინდრის პირდაპირი წნევით საკეტი ინარჩუნებს ფირფიტებს პარალელურად მაღალი ტონაჟის პირობებში |
| აფეთქება და გაგრილება | აბერებს და ადგენს ნაწილს | საფეთქელი + ქვედა საფეთქლის ფორმის ნაწილი; გაგრილების დიზაინი მართავს რეალურ ციკლის დროს |
| მართვა და კონტროლი | ამუშავებს და მართავს მანქანას | სერვო მთავარი ტუმბო წყვეტს ენერგიას; Mitsubishi PLC + Weinview HMI იცავს მუშაობის დროს 24/7 ხაზზე |
| ავტომატიზაცია | ამოღება, გამორთვა, შემოწმება | რობოტის მკლავი + ქვედა დინების მორთვა ინარჩუნებს ხარისხს სტაბილურს უპილოტო სირბილზე |
მთელი საათის განმავლობაში გაშვებულ ხაზზე, კონტროლის საიმედოობა არის ის, რაც იცავს მოსავლიანობას - სწორედ ამიტომ იმპორტირებული კომპონენტები ამ ბოლო რიგში უფრო მნიშვნელოვანია, ვიდრე გარეგნულად გამოიყურება. Mitsubishi PLC, Weinview HMI და MOOG კედლის სისქის კონტროლი არ არის სამკერდე ნიშნები; ისინი დადასტურებული ნაწილებია, რომლებიც ემსახურება თითქმის ყველგან მსოფლიოში, ასე რომ, დეფექტი ლაგოსში ან ლიმაში არ წყვეტს ხაზს კვირის განმავლობაში.
ტიპები სტრუქტურისა და მოდელის დიაპაზონის მიხედვით
ექსტრუზიის ფარგლებში, მანქანები დაჯგუფებულია იმის მიხედვით, თუ როგორ ხდება პარიზონის მიწოდება და როგორ არის აშენებული კედელი. ეს არის ადგილი, სადაც თქვენ შეადარებთ მანქანას თქვენი ნაწილის ზომასა და მოცულობას.
- უწყვეტი დარტყმის ჩამოსხმის მანქანა.პარიზონი უწყვეტად იწელება და ყალიბი მოძრაობს მის დასაჭერად - მაღალი ტემპი მცირე და საშუალო ნაწილებზე დაახლოებით 30 ლ-მდე და სადაც მრავალსაფეხურიანი თავი ეშვება ბოთლები რამდენიმე ზევით.
- აკუმულატორი (დაგროვების) დარტყმის ჩამოსხმის მანქანა.დნება თავში და ისვრის სწრაფად, რაც აჩერებს დიდ პარიზონებს - დრამების, IBC ტანკების, საწვავის ავზებისა და ბარიერების ტიპი.
- მრავალფენიანი დარტყმის ჩამოსხმის მანქანა.2-6 ფენიანი საყრდენი თავსახური ანაწილებს ბარიერს, გადაფქვავს ან ფერს ფენებს ერთ კედელში - გამოიყენება საწვავის ავზებისა და მაღალი სპეციფიკაციების ქიმიური დასარტყამებისთვის.
- ავტომატური დარტყმის ჩამოსხმის მანქანა.ნებისმიერი ზემოთ ჩამოთვლილი სრული ავტომატიზაციით - რობოტის ამოღება, ციმციმი და შემოწმება უპილოტო, თანმიმდევრული სირბილისთვის.
ჩვენი დიაპაზონი მოიცავს 100 მლ-დან 220 ლ-მდე ბარაბანი (და უფრო დიდი მოთხოვნით), ასე რომ, იგივე ქარხანა მოიცავს ნავთობის პატარა ბოთლს და გაეროს რეიტინგულ ქიმიურ ბარაბანს:
| ტევადობა | მანქანის ტიპი | მოდელების მაგალითები | მშრალი ციკლის გამომავალი * | დამაგრება |
|---|---|---|---|---|
| 100 მლ – 2 ლ | უწყვეტი, ერთჯერადი/მრავალჯერადი | 2ლ ერთჯერადი/ ორმაგი სადგური | 1200/სთ-მდე | 40 კნ |
| 3 – 15 ლ | უწყვეტი, ერთჯერადი/ორმაგი | 5ლ / 15ლსადგური | 450–1000/სთ | 65–200 კნ |
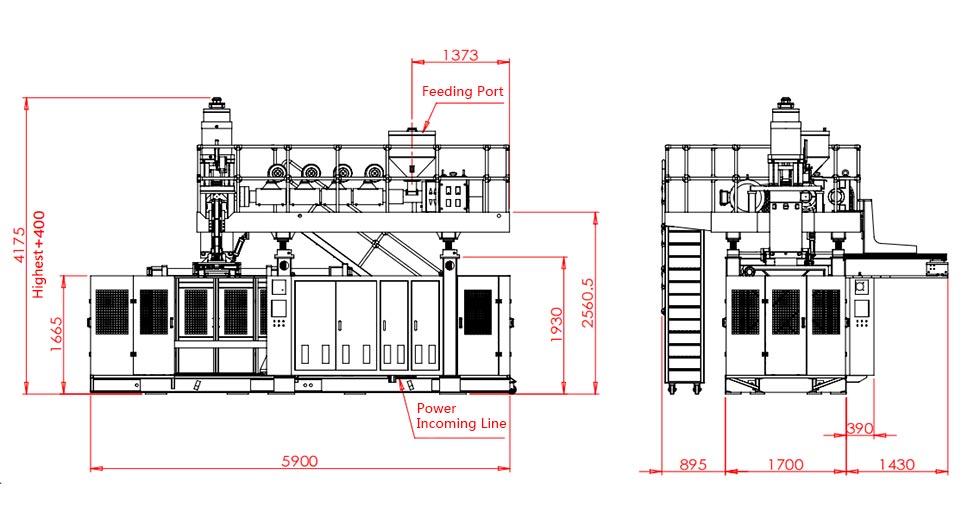
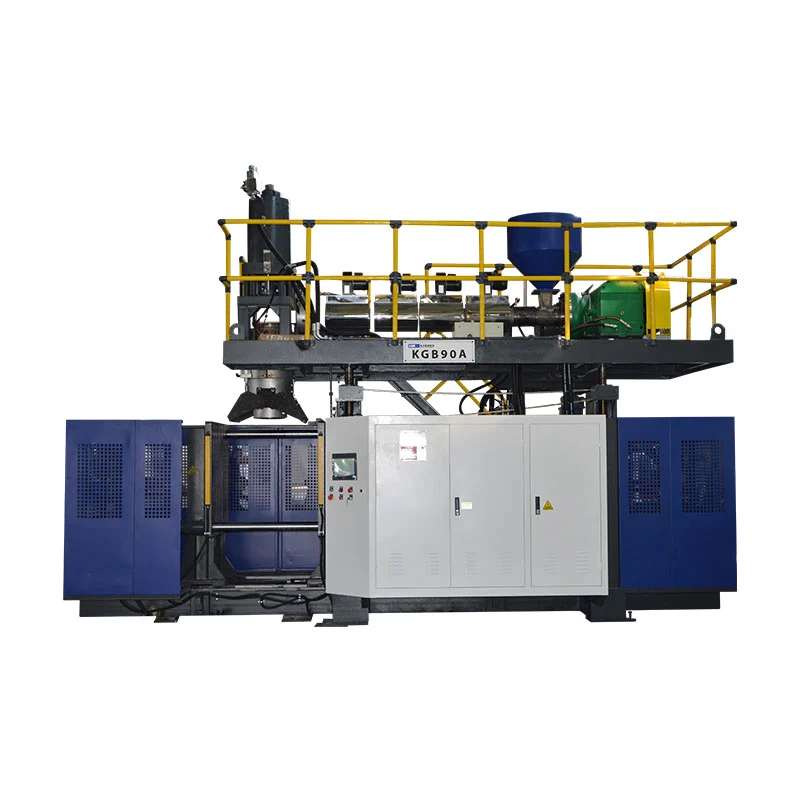
| 20 – 60 ლ | აკუმულატორი | KGB70A / 80A /90 ა | 500–700/სთ | 130–280 კნ |
| 120 – 160 ლ | აკუმულატორი | KGB100B /110A | 300–320/სთ | 440–760 კნ |
| 220 ლ ბარაბანი+ | ქიმიურ-ლულის სპეც | 250ლ სპეციალური | 17–20/სთ | მოთხოვნით |
*მშრალი ციკლი არის თეორიული მაქსიმუმი; რეალური გამომავალი დაბალია. სრული სპეციფიკაციები და დამუშავებული რიცხვები მოცემულია ჩვენს ღრმა ჩაძირვაშიჯერი ქილა მანქანადადაგროვების მანქანა.
 უწყვეტი - 5 ლიტრიანი ერთი სადგური
 აკუმულატორი - 60ლ დიდი ნაწილებისთვის
 აკუმულატორი - 250ლ დოლები და ავზები
მასალები, რომლებსაც ჩვენ ვატარებთ
მანქანა ადგენს პროცესს; ფისი ადგენს თვისებებს. ჩვენი ექსტრუზიის მანქანები ამუშავებენ ინდუსტრიულ ოჯახს ქვემოთ ერთ ან მრავალშრიან კედლებში.
| მასალა | რატომ გამოიყენება | ტიპიური ნაწილები |
|---|---|---|
| HDPE | ხისტი, ქიმიკატებისადმი მდგრადი, დაბალი ღირებულება | ჯერის ქილა, ბოთლები, ტანკები |
| HMW-HDPE | მაღალი ზემოქმედებისა და დაძაბულობის წინააღმდეგობა | ქიმიური დოლები, საწვავის ავზები |
| PP | სითბოს წინააღმდეგობა, სიცხადის პარამეტრები | თხელკედლიანი და ცხელი შევსების კონტეინერები |
| PVC / PA | ბარიერი და სპეციალიზებული თვისებები | სპეციალიზებული ბოთლები, ბარიერის ფენები |
რას აკეთებენ დარტყმის ჩამოსხმის მანქანები
შეცვალეთ ფორმა და ერთი მანქანების ოჯახი ემსახურება მრავალ ინდუსტრიას. ეს არის აპლიკაციის სფეროები, რომლებსაც ჩვენ ვატარებთ ყველაზე მეტად:
| მრეწველობა | პროდუქტები |
|---|---|
| შეფუთვა | ნავთობისა და სარეცხი საშუალებების ბოთლები, ჯერი ქილა, ქიმიური დოლები, IBC ტანკები |
| ავტომობილები | საწვავის ავზები, საჰაერო მილები, სპოილერები |
| საგზაო ადმინისტრაცია | სატრანსპორტო ბარიერები, კონუსები, საიზოლაციო ბურჯები |
| მცურავი | ბუიები, ათწილადები, პონტონები |
| ლოგისტიკა და სხვა | პალეტები, ხელსაწყოების ყუთები, მაგიდები და სკამები, სათამაშოები |
გამომავალი და ღირებულება: რიცხვები, რომლებიც მნიშვნელოვანია
ორი გაანგარიშება წყვეტს, შეესაბამება თუ არა მანქანა თქვენს ბიზნესს - და ორივე მარტივია ყიდვამდე.
მაგალითი - 5 ლიტრიანი ქილა 7.2 წამის ციკლზე, ერთი თავით:
(3600 ÷ 7.2) × 0.8 =400 ქილა/სთ· ორი ცვლა ≈6400 დღეში
ფისი = ნაწილი წონა × ფისოვანი ფასი → ე.ი. 0,20 კგ × 1,30 $ =$0,26
ენერგია = მანქანა kW × $/kWh ÷ ნაწილები/სთ → მაგ. 15 × 0.12 ÷ 400 =$0.0045
გაითვალისწინეთ, რომ ფისი ამცირებს ენერგიას და შრომას თითო ნაწილის ღირებულებაში. ეს ერთადერთი ფაქტია კედლის სისქის ზუსტი კონტროლისთვის: ფისის 5% ამოჭრა იმ ნაწილიდან, რომელიც მიწოდებულია მილიონით, დაზოგავს ბევრად მეტს, ვიდრე ნებისმიერი ელექტროენერგიის გადასახადი - და სწორედ ამიტომ, უფრო იაფი მანქანა სუსტი კედლის კონტროლით, როგორც წესი, ყველაზე ძვირია.
როგორ დაგეხმარებით არჩევაში
როდესაც მყიდველი აგზავნის შეკითხვას, ჩვენ ვმუშაობთ ნაწილზე და არა მანქანაზე. უპასუხეთ მათ და სწორი კონფიგურაცია ჩვეულებრივ ნათელია:
- ყველაზე დიდი ნაწილი და ფორმა.ზომა და აქვს თუ არა სახელური გადაწყვეტს ექსტრუზიას ინექციის წინააღმდეგ და უწყვეტი აკუმულატორის წინააღმდეგ.
- ფისოვანი და კედლის სპეციფიკაცია.ბარიერის ან ხელახალი ფენებს სჭირდება მრავალშრიანი თავი; გაეროს რეიტინგის დასარტყამებს სჭირდებათ კედლის სისქის ძლიერი კონტროლი.
- ყოველდღიური გამომუშავება.განახორციელეთ გამომავალი მათემატიკა ორი ცვლასთან შედარებით, სანამ აირჩევთ ერთსა და ორმაგ სადგურს.
- სერტიფიცირება.ჩაშვების ტესტის ან გაეროს მოთხოვნები ცვლის ხელსაწყოებს და ვალიდაციას.
- დამოუკიდებელი ან ანაზრაურების.სკალირების ხაზები სარგებლობს ცენტრალური კვების, წყლისა და დამსხვრევის ერთად მიწოდებით.
ხარისხი, ტესტირება და რასაც ჩვენ ვუყურებთ
თანმიმდევრულობა არის მთელი თამაში დარტყმით ჩამოსხმაში და სწორედ აქ ჩნდება ერთი და იგივე მანქანების აგების ორი ათწლეული. რამდენიმე რამ, რასაც ვაკეთებთ და ვუყურებთ:
- კედლის სისქის ერთგვაროვნება.პროფილირებულია პუნქტ-პუნქტით ისე, რომ თითოეული ნაწილი აკმაყოფილებს მის ვარდნის ტესტის სპეციფიკას მინიმალური ფისით - შემოწმებულია გადაზიდვამდე.
- ჩაშვების ტესტი და გაეროს ვალიდაცია.ქიმიური დრამის ხელსაწყოები გადის 3 მეტრიანი ვარდნის ტესტს და გაეროს სერთიფიკატს, სანამ ის დატოვებს ჩვენს სართულს.
- სადაც ჩვეულებრივ იწყება გამომუშავების ვარდნა.ნელი ციკლები უფრო ხშირად მიდის შენახვის ინსულტამდე ან გაცივებამდე, ვიდრე ექსტრუდერზე - ეს არის პირველი ადგილი, რომელიც უნდა გამოიყურებოდეს და არა ბოლო. (მეტი შირა იწვევს მასალის შენელებას.)
რა განაპირობებს მანქანის ფასს
არ არსებობს ერთიანი სიის ფასი "დაბერვის ჩამოსხმის აპარატისთვის", რადგან სპეციფიკაცია ცვლის ღირებულებას. ძირითადი დრაივერები:
- ნაწილის ზომა და დამაგრების ძალა.უფრო დიდ ნაწილებს სჭირდება უფრო მძიმე ჩარჩოები და გაცილებით მაღალი ტონაჟი - ყველაზე დიდი ხარჯების მამოძრავებელი ძალა.
- სასიკვდილო თავების რაოდენობა.Twin/multi-die ამრავლებს გამომუშავებას და ფასს.
- ერთი vs მრავალშრიანი.მრავალშრიანი თავი მატებს შესაძლებლობას და ღირებულებას.
- ავტომატიზაცია და კონტროლი.რობოტის ამოღება, ციმციმი და პრემიუმ კონტროლი ზრდის ფასს, მაგრამ ამცირებს სამუშაო ღირებულებას.
- ანაზრაურების სისტემები.ცენტრალური კვება, წყალი და დამსხვრევა ემატება ციტატას, მაგრამ შემცირდება ნარჩენები და შრომა.
ყიდვა მწარმოებლისგან
მანქანა არის ათწლეულის ურთიერთობა, ასე რომ, ვინ დგას მის უკან, ისევე მნიშვნელოვანია, როგორც სპეციფიკაცია. როგორც ქარხანა, ჩვენ მხარს ვუჭერთ ყველა მანქანას:
- გარანტია.ძირითად კომპონენტებს აქვს 1-2 წლიანი გარანტია; აცვიათ ნაწილები უფასოდ იცვლება პირველი წლის განმავლობაში.
- ინსტალაცია და ტრენინგი.ჩვენი ინჟინრები მიემგზავრებიან თქვენს ქარხანაში თქვენი ოპერატორების დასამონტაჟებლად, ექსპლუატაციაში და მომზადებაში.
- დისტანციური მხარდაჭერა.ბორტზე განგაშის სისტემა საშუალებას გვაძლევს დისტანციურად დავადგინოთ და მოვაგვაროთ პრობლემები.
- საბაჟო გადაწყვეტილებები.აყალიბებს თქვენს ნახატებს და კონფიგურაციებს, რომლებიც მორგებულია თქვენს ნაწილზე, ფისსა და გამოსავალზე.
გვითხარით თქვენი ნაწილი - ჩვენ დავაზუსტებთ მანქანას
გაგზავნეთ თქვენი პროდუქტი, ზომა, ფისოვანი და ყოველდღიური გამომუშავება. ჩვენ გირჩევთ სწორ ტიპს, კონფიგურაციას და დამაგრების ძალას რეალური ციკლის ფიგურებით.
მიიღეთ ციტატა ჩატი WhatsApp-ზეხშირად დასმული კითხვები
რა არის დარტყმითი ჩამოსხმის მანქანა?
იგი ამზადებს ღრუ პლასტმასის პროდუქტებს ფისის დნობით, რბილ ფორმაში ფორმირებით და ყალიბის შიგნით ჰაერით გაბერვით - გამოიყენება ბოთლებში, ჯერი ქილაებში, დრამებში, ავზებში, საწვავის ავზებში და სხვა.
რა არის დარტყმითი ჩამოსხმის მანქანების ტიპები?
პროცესის მიხედვით: ექსტრუზია (EBM), ინექცია (IBM) და ინექციის გაჭიმვა (ISBM). სტრუქტურის მიხედვით: უწყვეტი, აკუმულატორი და მრავალშრიანი. ექსპლუატაციის მიხედვით: ავტომატური. ექსტრუზია ყველაზე გავრცელებულია სამრეწველო HDPE კონტეინერებისთვის.
რა ღირს საფეთქლის ჩამოსხმის მანქანა?
ფასი განპირობებულია ნაწილის ზომით და დამაგრების ძალით, კვარცხლბეკის თავების რაოდენობაზე, ერთსა და მრავალშრიანსა და ავტომატიზაციაზე. პატარა ერთსადგურიანი მანქანა ბევრად ნაკლები ღირს, ვიდრე დიდი აკუმულატორის ბარაბანი - გააზიარეთ თქვენი ნაწილი და გამომავალი ზუსტი ციტატისთვის.
როგორ ავირჩიო სწორი?
დაიწყეთ ნაწილიდან: უდიდესი ზომა, სახელური თუ არა, ფისი, კედლის სპეციფიკაცია, სერტიფიცირება, შემდეგ ყოველდღიური გამომუშავება. დამუშავებული და დიდი ნაწილები იყენებენ ექსტრუზიას (უწყვეტი მცირე-საშუალო, აკუმულატორი დიდისთვის); ზუსტი პატარა ბოთლები იყენებენ ინექციას; გამჭვირვალე PET ბოთლებში გამოიყენება საინექციო გაჭიმვა.
რომელ მასალებს შეუძლია გაშვება?
ექსტრუზიის მანქანები მუშაობენ PE (HDPE და HMW-HDPE), PP, PVC და PA ერთ ან მრავალშრიან კედლებში. ინექციური გაჭიმვის მანქანები მუშაობს PET გამჭვირვალე ბოთლებისთვის.
როგორ იზომება გამომავალი?
სპეციფიკაციების ფურცლები აჩვენებს მშრალი ციკლის (თეორიულ) გამომუშავებას. რეალური გამომავალი არის მშრალი ციკლი × დაახლოებით 0,75–0,85, რადგან გაგრილების დრო და ნაწილი წონა ახანგრძლივებს რეალურ ციკლს.